

Support در پرینت سه بعدی چیست؟

Support در پرینت سه بعدی چیست؟
اگر با پرینتر سه بعدی کار کرده باشید، احتمالاً هنگام آمادهسازی مدل در نرمافزار Slicer با گزینهای به نام Support مواجه شدهاید. اما Support چیست و چه زمانی باید از آن استفاده کرد؟
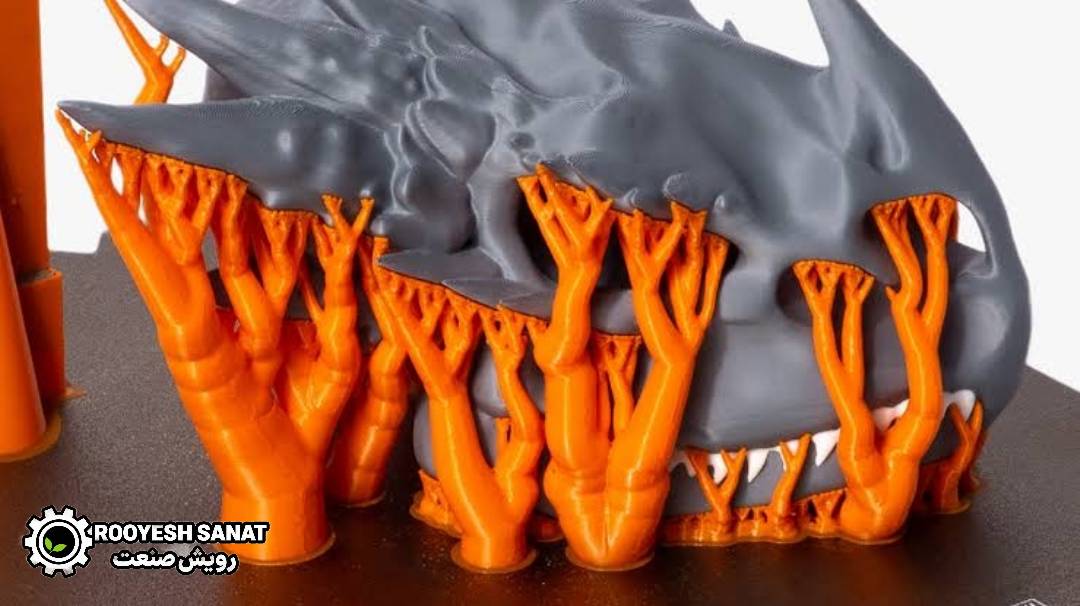
پرینتر سه بعدی نمیتواند هر بخش از یک مدل را بدون محدودیت و در هر زاویهای چاپ کند. زمانی که قسمتی از مدل بدون تکیهگاه در بالای فضای خالی قرار داشته باشد، نرمافزار Slicer میتواند ساختارهای موقتی ایجاد کند تا هنگام چاپ، این قسمتها را نگه دارند. این ساختارهای موقتی Support یا ساپورت نام دارند. Support نقش مهمی در چاپ مدلهایی با Overhang، Bridge، حفرهها، زوایای خاص و بخشهای معلق دارد. با این حال، استفاده بیش از حد از آن میتواند باعث افزایش مصرف فیلامنت، زمان چاپ و دشواری جداسازی ساپورت شود.
در این مقاله از رویش صنعت بررسی میکنیم که Support چیست، چه زمانی به آن نیاز داریم، انواع آن کداماند و چگونه میتوان تنظیمات Support را برای رسیدن به چاپی باکیفیت و کممصرف بهینه کرد.
Support در پرینت سه بعدی چیست؟
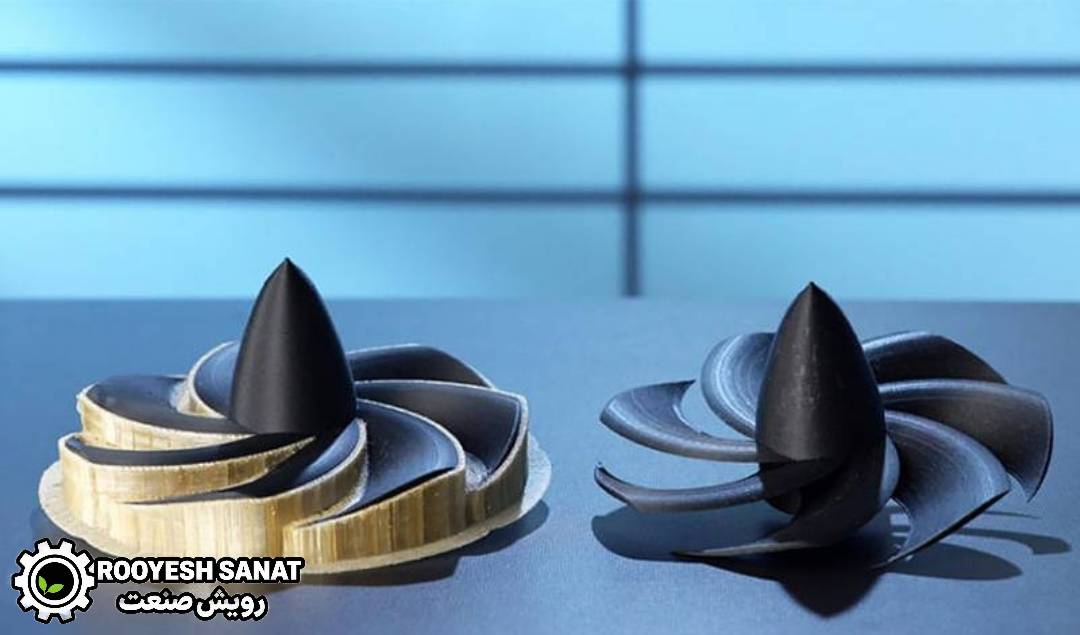
Support به ساختار موقتی گفته میشود که توسط پرینتر سه بعدی در زیر یا اطراف بخشهایی از مدل ایجاد میشود تا از قسمتهای بدون تکیهگاه پشتیبانی کند. در پرینترهای FDM، نازل نمیتواند همیشه روی فضای خالی فیلامنت قرار دهد. اگر یک قسمت از مدل بیش از حد از لایه زیرین فاصله داشته باشد، احتمال افتادگی یا خراب شدن آن قسمت وجود دارد. در چنین شرایطی Slicer میتواند Support ایجاد کند.
به زبان ساده:
مدل سه بعدی → تشخیص قسمتهای نیازمند پشتیبانی → ایجاد Support → چاپ مدل → جداسازی Support
Support معمولاً بخشی از مدل نهایی نیست و بعد از اتمام چاپ جدا میشود.
چرا به Support نیاز داریم؟
یکی از اصول مهم چاپ سه بعدی این است که هر لایه باید تا حدی روی لایه قبلی یا یک ساختار پشتیبان قرار بگیرد. اگر نازل بخواهد مقدار زیادی فیلامنت را در فضایی کاملاً خالی چاپ کند، مواد ممکن است:
- افتادگی پیدا کنند.
- شکل مناسبی نداشته باشند.
- به نازل بچسبند.
- باعث خراب شدن لایههای بعدی شوند.
- کیفیت سطح را کاهش دهند.
Support در چنین شرایطی یک سطح موقت برای چاپ ایجاد میکند.
Overhang چیست و چه ارتباطی با Support دارد؟
Overhang به بخشی از مدل گفته میشود که نسبت به لایه زیرین به سمت بیرون امتداد پیدا میکند. هرچه زاویه Overhang بیشتر شود، چاپ آن بخش بدون Support دشوارتر میشود. البته مقدار دقیق زاویه قابل چاپ به عوامل مختلفی بستگی دارد، از جمله:
- مدل پرینتر
- نوع فیلامنت
- قطر نازل
- Layer Height
- Print Speed
- Cooling
- دمای چاپ
- هندسه مدل
به همین دلیل نمیتوان یک زاویه ثابت را برای تمام پرینترها مناسب دانست.
چه زمانی باید از Support استفاده کنیم؟
Support معمولاً در شرایط زیر مورد نیاز است:
۱. Overhang شدید
اگر بخشی از مدل با زاویهای چاپ شود که پرینتر نتواند آن را بدون پشتیبانی بسازد، Support میتواند ضروری باشد.
۲. بخشهای کاملاً معلق
قسمتهایی که از هیچطرف به لایههای قبلی متصل نیستند، معمولاً به Support نیاز دارند.
۳. مدلهایی با هندسه پیچیده
برخی مدلهای پیچیده دارای قسمتهایی هستند که بدون ساپورت امکان چاپ صحیح ندارند.
۴. حفرهها و ساختارهای خاص
در برخی هندسهها Support میتواند از تغییر شکل یا افتادگی بخش داخلی جلوگیری کند.
۵. برخی مدلهای مکانیکی
در بعضی قطعات، Support برای حفظ دقت ابعادی قسمتهای خاص ضروری است.
آیا همیشه باید Support فعال باشد؟
خیر. یکی از اشتباهات رایج کاربران تازهکار این است که برای هر مدل گزینه Support را فعال میکنند. Support همیشه ضروری نیست. اگر مدل با تغییر جهت چاپ بتواند بدون Support چاپ شود، معمولاً بهتر است از ایجاد ساپورت اضافی جلوگیری شود. چرا؟
زیرا Support باعث:
- افزایش زمان چاپ
- افزایش مصرف فیلامنت
- افزایش عملیات پسپردازش
- ایجاد آثار روی سطح مدل
- افزایش احتمال خطا
میشود. بنابراین هدف این نیست که همیشه Support بیشتری ایجاد کنیم؛ بلکه باید کمترین Support مورد نیاز برای چاپ موفق را پیدا کنیم.
انواع Support در پرینتر سه بعدی
نرمافزارهای Slicer مختلف روشهای متفاوتی برای ایجاد Support دارند. مهمترین انواع Support عبارتاند از:
- Normal Support
- Tree Support
- Organic Support
- Snug Support
- Grid Support
نام و امکانات دقیق این گزینهها ممکن است در نرمافزارهای مختلف متفاوت باشد.
Normal Support چیست؟
Normal Support نوع کلاسیک و رایج Support است. این نوع ساپورت معمولاً بهصورت ستونها یا ساختارهای نسبتاً مستقیم زیر قسمتهای نیازمند پشتیبانی ایجاد میشود.
مزایای آن:
- ساده
- قابل پیشبینی
- مناسب برای بسیاری از مدلها
- تنظیمات نسبتاً آسان
معایب:
- مصرف بیشتر مواد در برخی مدلها
- تماس بیشتر با سطح مدل
- احتمال ایجاد آثار بیشتر روی بعضی سطوح
Tree Support چیست؟
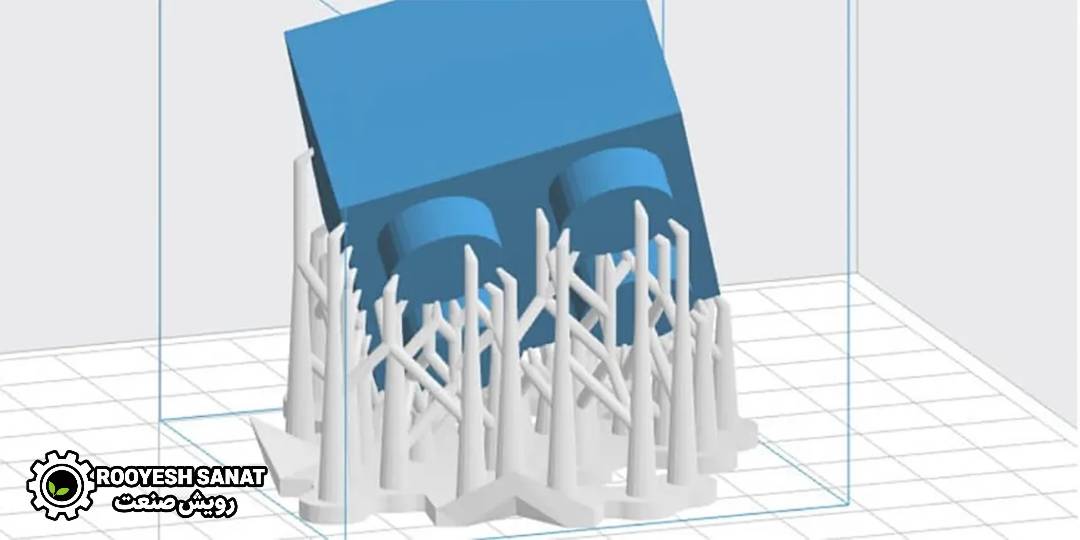
Tree Support یا ساپورت درختی، ساختاری شبیه شاخههای درخت ایجاد میکند. این نوع Support از یک پایه اصلی شروع شده و به سمت قسمتهای مورد نیاز منشعب میشود. مزایای آن میتواند شامل:
- کاهش میزان Support در بعضی مدلها
- دسترسی بهتر به قسمتهای پیچیده
- کاهش تماس با برخی سطوح
- مناسب بودن برای مدلهای ارگانیک و پیچیده
باشد.
Tree Support بهخصوص برای مدلهایی با:
- مجسمه
- فیگور
- حیوانات
- قطعات دارای برآمدگیهای متعدد
میتواند بسیار مفید باشد.
Organic Support چیست؟
در برخی نرمافزارهای جدید، نوعی Support با ساختار ارگانیک یا Organic ارائه میشود. این نوع ساپورت میتواند مسیرهای منحنی و شاخهای ایجاد کند و در بعضی مدلها نسبت به ساختارهای سنتی، مصرف مواد و تماس با سطح را کاهش دهد. البته نتیجه به هندسه مدل و تنظیمات Slicer بستگی دارد.
Support Density چیست؟
Support Density یا تراکم ساپورت مشخص میکند ساختار Support تا چه اندازه متراکم باشد. تراکم پایینتر معمولاً باعث:
- کاهش مصرف مواد
- کاهش زمان چاپ
- جداسازی آسانتر
میشود. اما اگر تراکم بیش از حد کم باشد، Support ممکن است نتواند بهخوبی قسمت موردنظر را نگه دارد. بنابراین باید بین استحکام Support و سهولت جداسازی تعادل برقرار کرد.
Support Overhang Angle چیست؟
این گزینه مشخص میکند Slicer از چه زاویهای به بعد برای مدل Support ایجاد کند. برای مثال، اگر زاویه تشخیص Overhang روی مقدار مشخصی تنظیم شده باشد، قسمتهایی که از آن حد عبور کنند بهعنوان ناحیه نیازمند Support شناسایی میشوند. اما مقدار مناسب این پارامتر به توانایی پرینتر بستگی دارد. اگر مقدار آن بیش از حد محافظهکارانه تنظیم شود، Support زیادی تولید خواهد شد. اگر بیش از حد آزاد تنظیم شود، ممکن است برخی قسمتهای مهم بدون پشتیبانی باقی بمانند.
Support Placement چیست؟
در برخی Slicerها میتوان مشخص کرد Support در چه نواحی ایجاد شود.
گزینههای رایج ممکن است شامل:
- Everywhere
- Build Plate Only
باشند.
Build Plate Only
Support فقط از صفحه ساخت شروع میشود. این حالت میتواند مقدار Support را در برخی مدلها کاهش دهد، اما برای قسمتهایی که از خود مدل باید پشتیبانی شوند همیشه کافی نیست.
Everywhere
Slicer میتواند Support را در قسمتهای مختلف مدل نیز ایجاد کند. این گزینه برای مدلهای پیچیدهتر کاربرد بیشتری دارد.
Support Interface چیست؟
Support Interface به لایه یا ساختار ویژهای گفته میشود که بین Support و سطح اصلی مدل قرار میگیرد.
هدف آن این است که:
- کیفیت سطح روی Support بهتر شود.
- جداسازی ساپورت آسانتر باشد.
- فاصله مناسب بین مدل و Support حفظ شود.
- سطح زیر قسمتهای پشتیبانیشده منظمتر چاپ شود.
در بسیاری از Slicerهای جدید، تنظیمات Interface امکان کنترل دقیقتر این قسمت را فراهم میکنند.
Support Z Distance چیست؟
Support Z Distance فاصله عمودی بین Support و مدل را مشخص میکند. این فاصله اهمیت زیادی دارد.
اگر فاصله خیلی کم باشد:
- Support ممکن است بیش از حد به مدل بچسبد.
- جداسازی سخت شود.
- سطح مدل آسیب ببیند.
اگر فاصله بیش از حد زیاد باشد:
- کیفیت قسمت زیرین مدل کاهش پیدا میکند.
- Support ممکن است نتواند بهخوبی از مدل پشتیبانی کند.
بنابراین باید فاصلهای انتخاب شود که بین کیفیت سطح و قابلیت جداسازی تعادل برقرار کند.
Support X/Y Distance چیست؟
Support X/Y Distance فاصله افقی بین Support و سطح مدل را کنترل میکند. این گزینه نیز روی میزان چسبندگی Support و کیفیت لبههای مدل تأثیر دارد. اگر Support بیش از حد به دیوارههای مدل نزدیک باشد، ممکن است جداسازی آن دشوار شود.
Support Roof و Support Floor چیست؟
در بعضی Slicerها گزینههایی مانند Support Roof و Support Floor وجود دارد. این ساختارها میتوانند سطح تماس Support با مدل را کنترل کنند و باعث شوند قسمت پشتیبانیشده سطح یکنواختتری داشته باشد. این گزینهها بهخصوص در مدلهایی که کیفیت سطح زیرین اهمیت دارد، کاربردی هستند.
Support در Cura چگونه تنظیم میشود؟
در UltiMaker Cura میتوان تنظیمات مختلفی برای Support انجام داد.
از گزینههای مهم میتوان به:
- Generate Support
- Support Structure
- Support Placement
- Support Overhang Angle
- Support Density
- Support Z Distance
- Support X/Y Distance
- Support Interface
اشاره کرد. برای کاربران تازهکار بهتر است ابتدا با تنظیمات اصلی شروع کنند و پس از آشنایی بیشتر، پارامترهای پیشرفته را تغییر دهند.
Support در PrusaSlicer چگونه تنظیم میشود؟
در PrusaSlicer نیز کنترل دقیقی روی Support وجود دارد.
این نرمافزار امکاناتی برای تعیین:
- محل Support
- زاویه تشخیص Overhang
- فاصله از مدل
- نوع Support
- تراکم
- Interface
ارائه میدهد. یکی از مزایای PrusaSlicer امکان کنترل دقیق نواحی مورد نیاز برای Support است.
Support در OrcaSlicer چگونه تنظیم میشود؟
در OrcaSlicer نیز ابزارهای متنوعی برای ایجاد و کنترل Support وجود دارد. کاربر میتواند براساس هندسه مدل، نوع Support، تراکم و فاصله از سطح مدل را تنظیم کند. یکی از نکات مهم در استفاده از OrcaSlicer این است که قبل از چاپ نهایی، Preview مدل بررسی شود تا مشخص شود Support در چه قسمتهایی ایجاد خواهد شد.
Support در پرینترهای Bambu Lab
پرینترهای Bambu Lab از امکانات پیشرفتهای برای تولید Support بهره میبرند و کاربران میتوانند از نرمافزار Bambu Studio برای کنترل این ساختارها استفاده کنند. در مدلهای پیچیده، انتخاب درست نوع Support و تنظیم Interface میتواند تأثیر قابل توجهی روی کیفیت نهایی داشته باشد. همچنین در برخی پروژهها میتوان از مواد متفاوت برای Support استفاده کرد که جداسازی را آسانتر میکند.
تنظیمات پیشنهادی Support برای شروع
مقادیر مناسب به پرینتر، فیلامنت و Slicer بستگی دارند؛ اما برای شروع میتوان از یک تنظیم محافظهکارانه استفاده کرد و سپس براساس نتیجه چاپ آن را اصلاح کرد.
| تنظیم | مقدار شروع پیشنهادی |
|---|---|
| Support | فعال |
| Support Overhang Angle | حدود ۵۵ تا ۶۰ درجه |
| Support Density | حدود ۱۰ تا ۱۵٪ |
| Support Z Distance | متناسب با Layer Height |
| Support Placement | براساس هندسه مدل |
| Support Interface | فعال برای سطوح حساس |
| Support Pattern | Grid یا ساختار درختی |
این مقادیر نسخه ثابت برای همه پرینترها نیستند و بهتر است با چند تست کوچک بهینه شوند.
چگونه مقدار Support را کاهش دهیم؟
کاهش Support یکی از راههای مهم برای سریعتر و اقتصادیتر شدن چاپ سه بعدی است.
۱. مدل را بچرخانید
گاهی تنها با تغییر جهت مدل میتوان مقدار زیادی از Support را حذف کرد.این کار یکی از مهمترین مهارتها در آمادهسازی مدل برای چاپ سه بعدی است.
۲. زاویه چاپ را تغییر دهید
تغییر چند درجهای جهت مدل ممکن است باعث شود یک بخش دیگر به Support نیاز نداشته باشد.
۳. Support را فقط در نواحی ضروری ایجاد کنید
در برخی Slicerها میتوان Support را بهصورت دستی تعیین کرد.
۴. از Tree Support یا Organic Support استفاده کنید
برای برخی مدلهای پیچیده، ساختارهای درختی میتوانند نسبت به Supportهای سنتی مواد کمتری مصرف کنند.
۵. مدل را برای چاپ سه بعدی طراحی کنید
اگر مدل از ابتدا با اصول Design for 3D Printing طراحی شود، نیاز به Support میتواند به میزان قابل توجهی کاهش پیدا کند.
آیا Support روی کیفیت سطح تأثیر دارد؟
بله. قسمتی از مدل که روی Support چاپ میشود معمولاً ممکن است نسبت به سایر سطوح کیفیت متفاوتی داشته باشد. دلیل آن این است که فاصله بین Support و مدل باعث میشود سطح زیرین شرایط یکسانی با سطحی که روی لایههای معمولی چاپ میشود نداشته باشد.
برای بهبود این قسمت میتوان:
- Support Interface را فعال کرد.
- فاصله Z را بهدرستی تنظیم کرد.
- سرعت چاپ را کنترل کرد.
- Cooling را بررسی کرد.
- جهت مدل را تغییر داد.
- نوع Support را تغییر داد.
Support و Bridge چه تفاوتی دارند؟
Bridge به حالتی گفته میشود که نازل بین دو نقطه دارای تکیهگاه حرکت کرده و یک قسمت افقی ایجاد میکند. اگر فاصله Bridge محدود باشد، ممکن است پرینتر بتواند آن را بدون Support چاپ کند. اما اگر طول آن زیاد باشد، احتمال افتادگی افزایش پیدا میکند. بنابراین قبل از فعال کردن Support برای تمام قسمتها، بهتر است توانایی پرینتر در چاپ Bridge نیز بررسی شود.
Support در پرینتر FDM
در پرینترهای FDM معمولاً Supprt با همان فیلامنت مدل چاپ میشود.
در این روش:
- Support بخشی از زمان چاپ را مصرف میکند.
- فیلامنت بیشتری مصرف میشود.
- بعد از چاپ باید Support جدا شود.
- سطح تماس ممکن است کمی آثار چاپی داشته باشد.
در پرینترهای پیشرفتهتر، امکان استفاده از مواد مخصوص Support نیز وجود دارد که میتواند جداسازی را آسانتر کند.
Support در پرینترهای رزینی
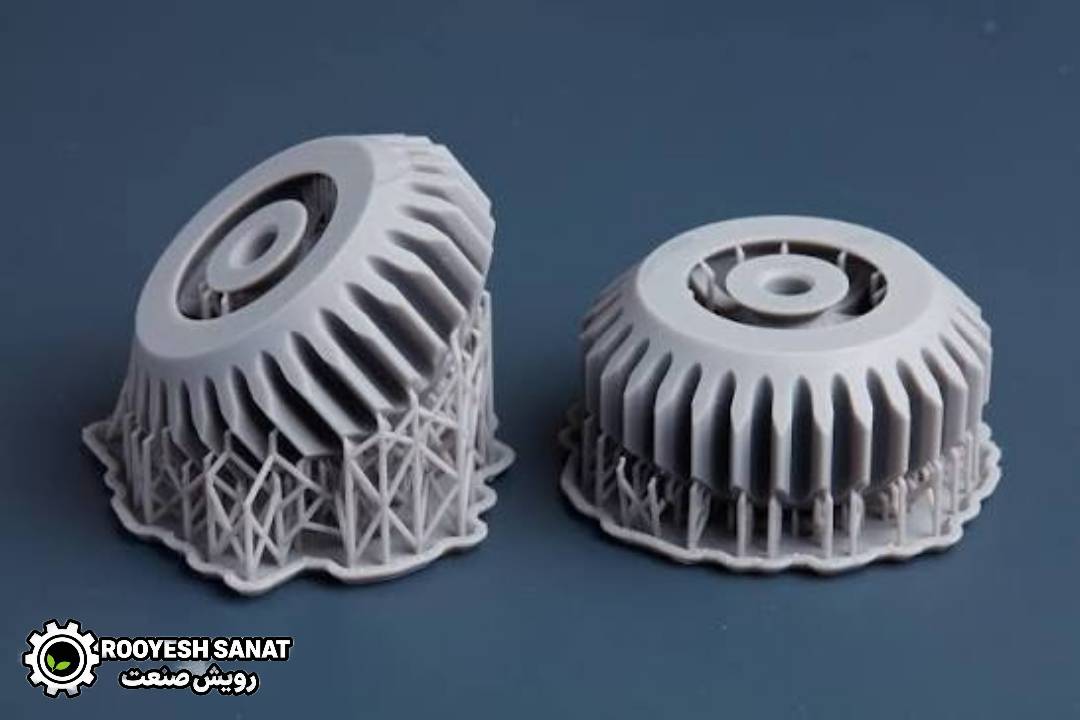
Support در پرینترهای رزینی اهمیت بسیار زیادی دارد.
در فناوریهای رزینی مانند:
- SLA
- DLP
- MSLA
مدل با استفاده از رزین مایع و نور ساخته میشود. در این پرینترها Support معمولاً برای نگهداشتن مدل در حین چاپ و انتقال صحیح نیروها در فرآیند ساخت ضروری است. تنظیم نادرست Support در چاپ رزینی میتواند باعث:
- جدا شدن مدل
- شکست قطعه
- تغییر شکل
- چاپ ناقص
- ایجاد آثار زیاد روی سطح
شود.
تفاوت Support در FDM و Resin
| ویژگی | FDM | Resin |
|---|---|---|
| ماده چاپ | فیلامنت | رزین |
| اهمیت Support | مهم | بسیار مهم |
| جداسازی | مکانیکی | مکانیکی و پسپردازش |
| آثار روی سطح | ممکن است ایجاد شود | معمولاً قابل مشاهده است |
| طراحی Support | نسبتاً ساده | نیازمند دقت بیشتر |
| Orientation | مهم | بسیار مهم |
| مصرف مواد | فیلامنت | رزین |
چرا Support به مدل میچسبد؟
چسبیدن بیش از حد Support معمولاً میتواند به دلایل مختلفی اتفاق بیفتد.
مهمترین موارد:
- Support Z Distance کم است.
- Interface بیش از حد متراکم است.
- تنظیمات Support مناسب نیست.
- دمای چاپ زیاد است.
- نوع Support مناسب مدل نیست.
- Cooling کافی نیست.
- Layer Height با تنظیمات Support هماهنگ نیست.
برای حل مشکل، بهتر است یک پارامتر را در هر مرحله تغییر دهید و نتیجه را بررسی کنید.
چرا Support بهراحتی جدا میشود و مدل را نگه نمیدارد؟
این مشکل نیز ممکن است به دلیل:
- تراکم بیش از حد پایین
- فاصله زیاد Support
- پایه ضعیف
- Overhang شدید
- سرعت چاپ بالا
- تنظیم نامناسب Interface
ایجاد شود. در چنین شرایطی میتوان ابتدا Support Density یا Interface را کمی افزایش داد و سپس یک چاپ آزمایشی انجام داد.
چرا سطح زیر Support خراب میشود؟
کیفیت پایین سطحی که روی Support قرار گرفته، یکی از مشکلات رایج چاپ سه بعدی است.
دلایل احتمالی:
- فاصله Z نامناسب
- Cooling ضعیف
- سرعت بالا
- Support Interface ضعیف
- Layer Height نامناسب
- دمای نامناسب نازل
برای بهبود نتیجه، ترکیبی از تغییرات در Orientation، Interface و فاصله Support میتواند مؤثر باشد.
Support را چگونه راحتتر جدا کنیم؟
برای جداسازی آسانتر Support:
- فاصله مناسب بین Support و مدل ایجاد کنید.
- از Support Interface استفاده کنید.
- تراکم Support را بیش از حد افزایش ندهید.
- مدل را طوری قرار دهید که حداقل Support لازم باشد.
- از ابزار مناسب برای جدا کردن Support استفاده کنید.
- قبل از چاپ نهایی، یک نمونه کوچک آزمایشی چاپ کنید.
آیا افزایش Support همیشه کیفیت چاپ را بهتر میکند؟
خیر. Support بیشتر الزاماً به معنی کیفیت بهتر نیست. اگر Support بیش از حد استفاده شود:
- مصرف مواد افزایش پیدا میکند.
- زمان چاپ بیشتر میشود.
- جداسازی دشوارتر میشود.
- سطح بیشتری از مدل ممکن است آثار Support داشته باشد.
هدف اصلی این است که Support فقط در محلهایی ایجاد شود که واقعاً به آن نیاز داریم.
بهترین روش برای تنظیم Support چیست؟
یک روش عملی و مناسب این است:
مرحله اول: مدل را بررسی کنید
قسمتهای Overhang و بخشهای معلق را شناسایی کنید.
مرحله دوم: Orientation را تغییر دهید
مدل را چند حالت مختلف بچرخانید و ببینید کدام حالت Support کمتری نیاز دارد.
مرحله سوم: Support را فعال کنید
در ابتدا تنظیمات متوسط و محافظهکارانه انتخاب کنید.
مرحله چهارم: Preview را بررسی کنید
قبل از ارسال فایل به پرینتر، مسیر چاپ و محل Support را در Preview بررسی کنید.
مرحله پنجم: چاپ آزمایشی انجام دهید
اگر مدل حساس است، ابتدا یک نمونه کوچک چاپ کنید.
مرحله ششم: تنظیمات را اصلاح کنید
براساس نتیجه، Density، Z Distance، Interface و سایر پارامترها را تغییر دهید.
جدول انتخاب سریع Support
| وضعیت مدل | Support |
|---|---|
| سطح کاملاً روی لایه قبلی | معمولاً نیاز نیست |
| Overhang کم | ممکن است نیاز نباشد |
| Overhang متوسط | بسته به پرینتر |
| Overhang شدید | معمولاً نیاز است |
| قسمت کاملاً معلق | نیاز است |
| Bridge کوتاه | ممکن است بدون Support چاپ شود |
| مدل پیچیده و ارگانیک | Tree یا Organic میتواند مناسب باشد |
| قطعه دارای سطوح حساس | Support Interface مفید است |
اشتباهات رایج در استفاده از Support
فعال کردن Support برای تمام مدلها
این کار باعث افزایش غیرضروری زمان و مصرف مواد میشود.
نادیده گرفتن Orientation
گاهی با تغییر جهت مدل میتوان مقدار زیادی از Support را حذف کرد.
تراکم بیش از حد
Support بسیار متراکم ممکن است جداسازی را دشوار کند.
فاصله نامناسب از مدل
فاصله کم باعث چسبیدن و فاصله زیاد باعث کاهش کیفیت پشتیبانی میشود.
بررسی نکردن Preview
قبل از چاپ باید محل دقیق Support بررسی شود.
استفاده از تنظیمات یکسان برای همه مدلها
هر مدل هندسه متفاوتی دارد و ممکن است به تنظیمات متفاوتی نیاز داشته باشد.
جمعبندی؛ چگونه Support را بهینه کنیم؟
Support یکی از ابزارهای مهم در چاپ سه بعدی است که امکان چاپ مدلهای پیچیده و دارای Overhang را فراهم میکند. اما استفاده صحیح از Support اهمیت زیادی دارد.
برای رسیدن به نتیجه بهتر:
- ابتدا Orientation مناسب را انتخاب کنید.
- فقط قسمتهای ضروری را Support کنید.
- تراکم Support را بیش از حد افزایش ندهید.
- Support Z Distance را بهدرستی تنظیم کنید.
- در مدلهای پیچیده Tree یا Organic Support را بررسی کنید.
- برای سطوح حساس از Support Interface استفاده کنید.
- قبل از چاپ، Preview را بررسی کنید.
- برای مدلهای مهم، ابتدا چاپ آزمایشی انجام دهید.
بهترین Support، بیشترین Support نیست؛ بلکه کمترین Supportی است که بتواند چاپ را با کیفیت و اطمینان مناسب انجام دهد.
سوالات متداول درباره Support
Support در پرینتر سه بعدی چیست؟
Support ساختار موقتی است که برای پشتیبانی از قسمتهای معلق و Overhangهای مدل ایجاد میشود.
آیا همه مدلهای سه بعدی به Support نیاز دارند؟
خیر. بسیاری از مدلها با Orientation مناسب میتوانند بدون Support چاپ شوند.
بهترین نوع ساپورت چیست؟
یک نوع Support برای همه مدلها بهترین نیست. Normal، Tree و Organic هرکدام برای هندسههای خاصی مناسب هستند.
Support Density چقدر باشد؟
برای شروع میتوان حدود ۱۰ تا ۱۵ درصد را بررسی کرد، اما مقدار مناسب به مدل، نوع Support و پرینتر بستگی دارد.
چرا Support به مدل میچسبد؟
یکی از دلایل اصلی میتواند کم بودن Support Z Distance باشد. دما، Interface و نوع Support نیز تأثیر دارند.
چگونه Support را راحتتر جدا کنیم؟
با تنظیم مناسب فاصله Support، کاهش تراکم غیرضروری، استفاده از Interface و انتخاب Orientation مناسب میتوان جداسازی را آسانتر کرد.
آیا Tree Support بهتر از Normal Support است؟
برای بسیاری از مدلهای ارگانیک و پیچیده میتواند بهتر باشد، اما برای همه مدلها الزاماً بهترین انتخاب نیست.
آیا Support در پرینتر رزینی هم استفاده میشود؟
بله. Support در پرینترهای رزینی مانند SLA، DLP و MSLA اهمیت بسیار زیادی دارد.
آیا Support روی کیفیت سطح مدل تأثیر میگذارد؟
بله. سطحی که روی Support چاپ میشود ممکن است نسبت به سایر قسمتهای مدل کیفیت متفاوتی داشته باشد.
https://rooyeshsanat.com/rInP2V
کپی آدرس