

چرا پرینت 3 بعدی خراب میشود؟


چرا پرینت 3 بعدی خراب میشود؟
خراب شدن یک قطعه در میانه فرآیند چاپ سه بعدی همیشه به معنی خرابی خود پرینتر نیست. در بسیاری از موارد، مشکل از تنظیمات چاپ، کالیبراسیون، شرایط محیطی، فیلامنت، سطح چاپ یا طراحی و جهت قرارگیری مدل ناشی میشود. در پرینترهای FDM، مشکلاتی مانند چسبندگی ضعیف لایه اول، Warping، Stringing، Under Extrusion، جابهجایی لایهها و جدا شدن لایهها از رایجترین خطاهای چاپ هستند. منابع تخصصی مانند Prusa نیز این موارد را در دسته مشکلات اصلی کیفیت چاپ قرار میدهند. نکته مهم این است که برای عیبیابی، ابتدا باید شکل خرابی را شناسایی کرد و سپس سراغ علت احتمالی رفت. در این راهنما از رویش صنعت، مهمترین مشکلات پرینت سه بعدی و راهکارهای عملی بررسی میشوند.
رایجترین مشکلات پرینت 3 بعدی
در جدول زیر میتوانید یک نمای کلی از مشکلات رایج را مشاهده کنید:
| مشکل | نشانه اصلی | علتهای احتمالی |
| چسبندگی ضعیف لایه اول | جدا شدن قطعه از صفحه | تراز نبودن، سطح کثیف، تنظیمات نامناسب |
| Warping | بلند شدن گوشههای قطعه | انقباض، دمای نامناسب، جریان هوا |
| Stringing | ایجاد رشتههای نازک بین بخشها | دمای بالا، Retraction نامناسب |
| Under Extrusion | وجود حفره یا کمبود مواد | گرفتگی نازل، تنظیمات نادرست، مشکل فیلامنت |
| Layer Shifting | جابهجایی افقی لایهها | حرکت مکانیکی نامناسب، سرعت بالا |
| Layer Separation | جدا شدن لایهها از یکدیگر | دما، خنککاری یا شرایط محیطی نامناسب |
| سطح نامناسب | خطوط و ناهمواری روی قطعه | سرعت، لرزش، تنظیمات یا مکانیک دستگاه |
| چاپ ناقص | حذف بخشی از مدل | مشکل فایل، اسلایسر یا اکستروژن |
چرا پرینت 3 بعدی خراب میشود؟
در ادامه مقاله به بررسی علل این رخداد رسیدگی می کنیم:
۱. چرا لایه اول به صفحه نمیچسبد؟
یکی از رایجترین مشکلات پرینتر سه بعدی، چسبندگی نامناسب لایه اول است. لایه اول پایه کل قطعه محسوب میشود و اگر بهدرستی شکل نگیرد، احتمال شکست چاپ در مراحل بعدی افزایش پیدا میکند.
نشانههای این مشکل
- فیلامنت به صفحه نمیچسبد.
- گوشههای لایه اول بلند میشوند.
- خطوط لایه اول بیش از حد گرد یا جدا از هم هستند.
- قطعه در میانه چاپ از صفحه جدا میشود.
علتهای احتمالی
- تراز نبودن صفحه چاپ
- فاصله نامناسب نازل و صفحه
- کثیف بودن سطح چاپ
- دمای نامناسب نازل یا صفحه
- سرعت زیاد چاپ لایه اول
- انتخاب نادرست تنظیمات متریال
راهکار
ابتدا سطح چاپ را تمیز کنید و سپس تراز یا سیستم Leveling دستگاه را بررسی کنید. همچنین تنظیمات دمای نازل، صفحه و سرعت لایه اول را مطابق مشخصات فیلامنت و پروفایل مناسب دستگاه بررسی کنید.
۲. Warping چیست و چرا اتفاق میافتد؟
Warping زمانی اتفاق میافتد که گوشه یا بخشی از قطعه از سطح چاپ بلند شود و شکل مدل تغییر کند. این مشکل بیشتر در قطعات بزرگ، گوشهدار و موادی که هنگام سرد شدن انقباض بیشتری دارند دیده میشود. در فرآیند FDM، تغییر دما و انقباض ماده میتواند باعث بلند شدن گوشهها از صفحه شود.
دلایل رایج Warping
- خنک شدن سریع قطعه
- جریان مستقیم هوا
- دمای نامناسب صفحه
- چسبندگی ناکافی به صفحه
- طراحی نامناسب قطعه
- استفاده از متریالی که نیاز به کنترل دمای محیط دارد
چگونه Warping را کاهش دهیم؟
- صفحه چاپ را بهدرستی تنظیم کنید.
- سطح چاپ را تمیز نگه دارید.
- از تنظیمات مناسب متریال استفاده کنید.
- جریان هوای مستقیم را کاهش دهید.
- برای مواد حساستر، از محفظه چاپ مناسب استفاده کنید.
- در قطعات بزرگ از Brim یا روشهای مناسب افزایش سطح تماس استفاده کنید.
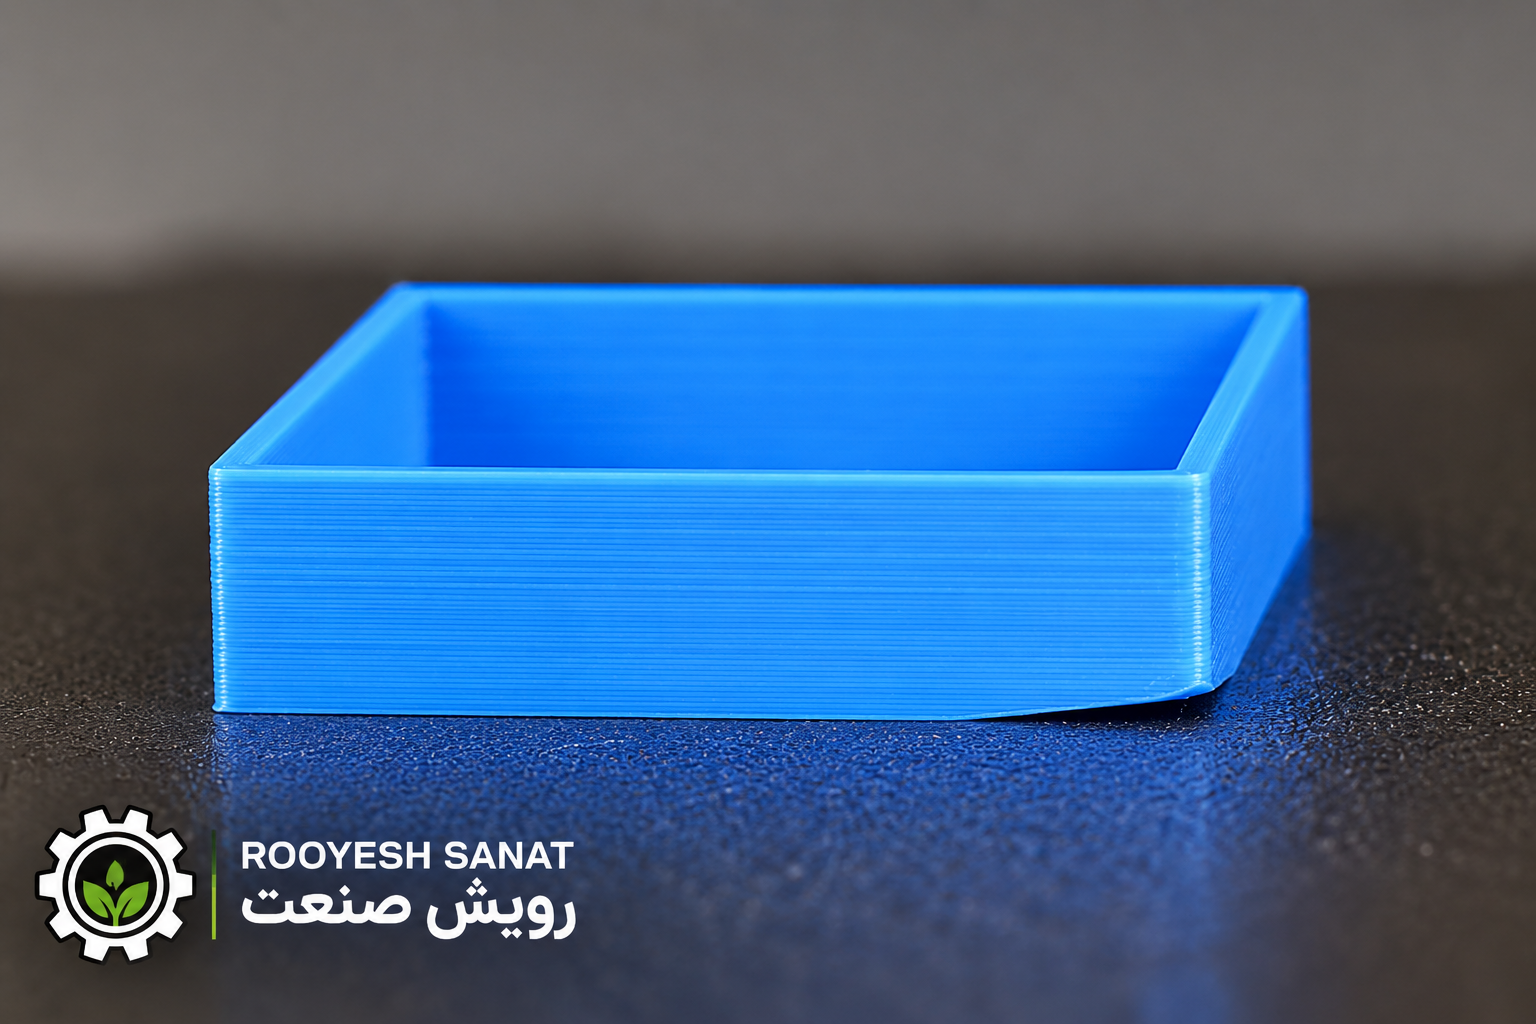
۳. Stringing؛ چرا روی قطعه تارهای نازک ایجاد میشود؟
اگر بین دو قسمت از مدل، رشتههای نازک فیلامنت مشاهده میکنید، احتمالاً با مشکل Stringing مواجه هستید. در این حالت هنگام حرکت نازل از یک بخش مدل به بخش دیگر، مقدار کمی فیلامنت از نازل خارج میشود و به شکل رشته باقی میماند. دمای بیش از حد و تنظیم نامناسب Retraction از عوامل شناختهشده این مشکل هستند.
راهکارهای کاهش Stringing
- دمای چاپ را مطابق مشخصات فیلامنت بررسی کنید.
- تنظیمات Retraction را بررسی کنید.
- نازل را از نظر باقیمانده فیلامنت بررسی کنید.
- کیفیت و شرایط نگهداری فیلامنت را کنترل کنید.
- یک تست کوچک Stringing قبل از چاپ قطعه اصلی انجام دهید.
نکته: افزایش بیدلیل Retraction همیشه راهحل نیست؛ تنظیمات باید با نوع اکسترودر، متریال و پروفایل دستگاه هماهنگ باشد.
۴. Under Extrusion؛ چرا فیلامنت به اندازه کافی خارج نمیشود؟
در Under Extrusion مقدار مادهای که از نازل خارج میشود کمتر از مقدار مورد انتظار است.
این مشکل میتواند باعث ایجاد:
- حفره در سطح قطعه
- خطوط ناقص
- لایههای بسیار نازک
- ضعف مکانیکی قطعه
- ظاهر نامنظم
شود. در راهنمای عیبیابی Ultimaker، عواملی مانند تنظیمات نادرست متریال، تنظیم نبودن فشار Feeder، اصطکاک مسیر فیلامنت و گرفتگی جزئی نازل از عوامل احتمالی Under Extrusion معرفی شدهاند.
برای رفع Under Extrusion چه کنیم؟
مرحله اول: مسیر حرکت فیلامنت را بررسی کنید.
مرحله دوم: نازل را از نظر گرفتگی بررسی کنید.
مرحله سوم: تنظیمات Flow و قطر فیلامنت را بررسی کنید.
مرحله چهارم: دمای چاپ را مطابق مشخصات تولیدکننده کنترل کنید.
مرحله پنجم: در صورت ادامه مشکل، اکسترودر و چرخدنده تغذیه فیلامنت را بررسی کنید.
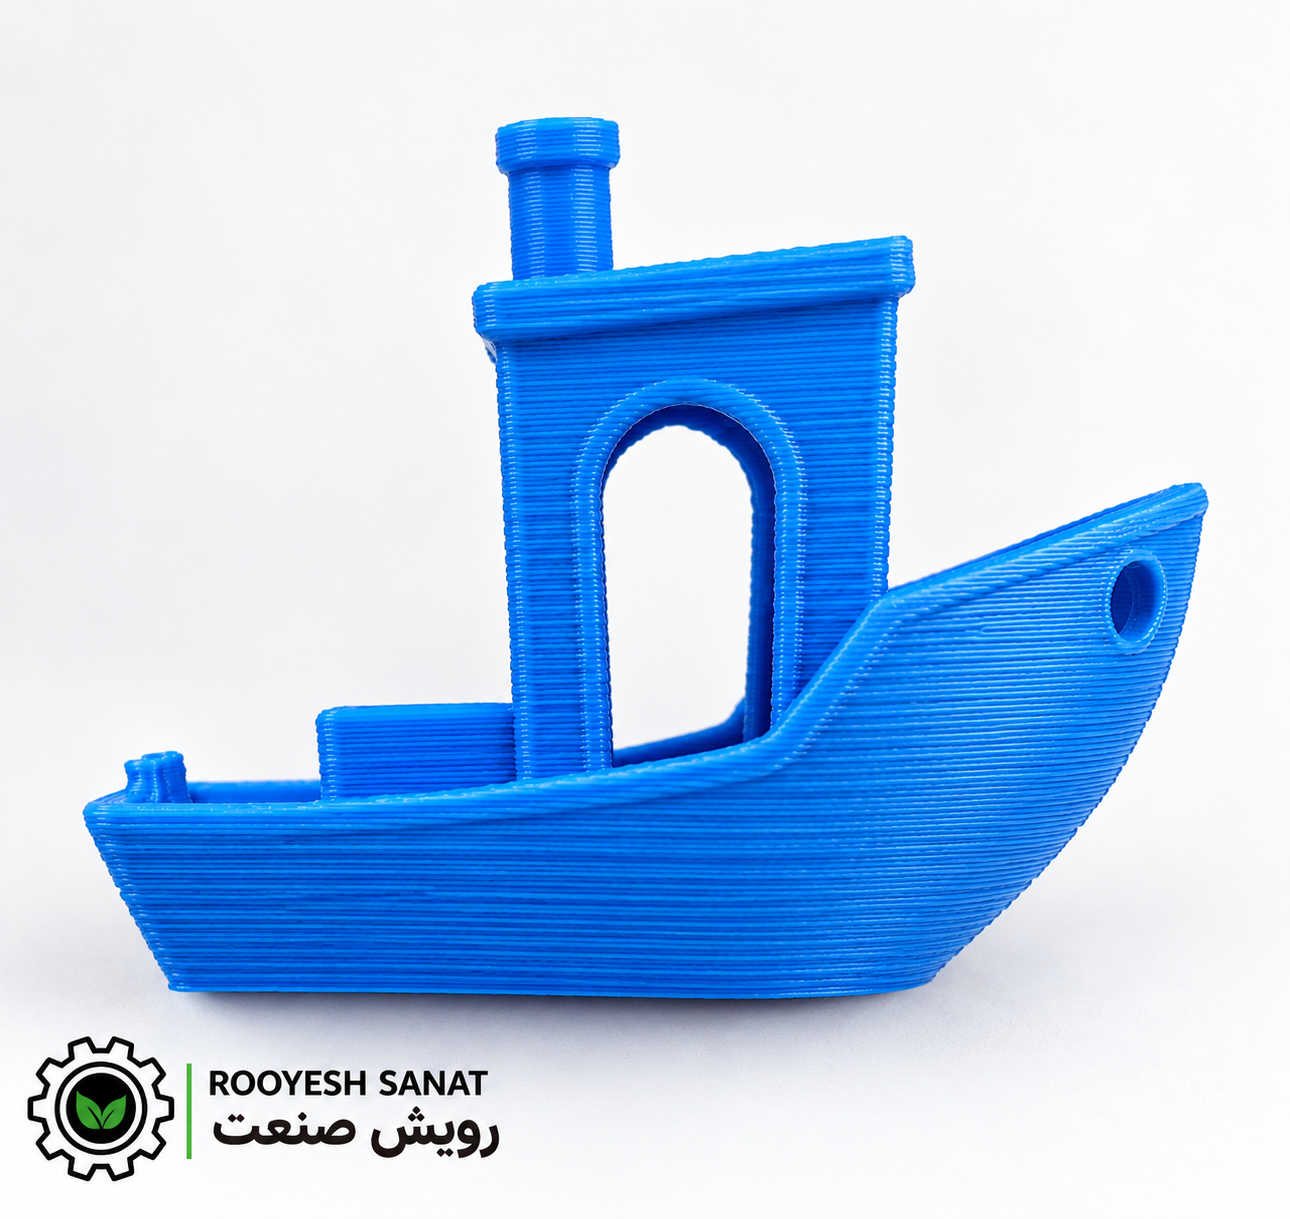
۵. چرا لایههای چاپ جابهجا میشوند؟ Layer Shifting
در Layer Shifting، یک یا چند لایه نسبت به موقعیت صحیح خود در محور X یا Y جابهجا میشوند. نتیجه معمولاً شبیه یک پله یا جابهجایی ناگهانی در بدنه قطعه است.
دلایل احتمالی
- سرعت چاپ بالا
- شتاب زیاد
- برخورد نازل با قطعه
- شل بودن تسمهها
- وجود مشکل مکانیکی در محورهای حرکتی
- گیر کردن یا اصطکاک در مسیر حرکت
- تنظیم نامناسب دستگاه
Prusa نیز Layer Shifting را در فهرست مشکلات اصلی کیفیت چاپ FDM قرار میدهد.
راهکار
ابتدا دستگاه را متوقف کرده و حرکت آزاد محورها را بررسی کنید. سپس تسمهها، پیچها، چرخها و اتصالات مکانیکی را کنترل کنید. در صورت مشاهده برخورد نازل با قطعه، تنظیمات چاپ و خنککاری را نیز بررسی کنید.
۶. چرا لایههای قطعه از هم جدا میشوند؟
گاهی چاپ ظاهراً بهدرستی انجام میشود اما بعد از چاپ، لایهها بهراحتی از یکدیگر جدا میشوند. این مشکل به Layer Separation یا Layer Splitting مربوط است.
دلایل رایج
- دمای چاپ نامناسب
- خنککاری بیش از حد
- جریان هوای سرد
- سرعت نامناسب
- انتخاب پروفایل اشتباه برای متریال
- شرایط نامناسب محیط چاپ
در برخی مواد، کنترل دمای محیط اهمیت بیشتری پیدا میکند. برای مثال، Prusa اشاره میکند که ABS در برابر جدا شدن لایهها در محیط سرد حساستر است و چاپ آن در محفظه بسته میتواند کمککننده باشد.
۷. چرا سطح پرینت سه بعدی کیفیت خوبی ندارد؟
ممکن است قطعه از نظر شکل کلی درست باشد اما سطح آن دارای خطوط، موج، لرزش یا ناهمواری باشد.
عوامل احتمالی
- سرعت چاپ زیاد
- لرزش دستگاه
- شل بودن اجزای مکانیکی
- تنظیمات نامناسب Layer Height
- مشکلات اکستروژن
- دمای نامناسب
- خنککاری نامناسب
- طراحی یا جهتگیری نامناسب مدل
بنابراین قبل از تغییر چندین تنظیم بهصورت همزمان، بهتر است هر عامل را جداگانه بررسی کنید.
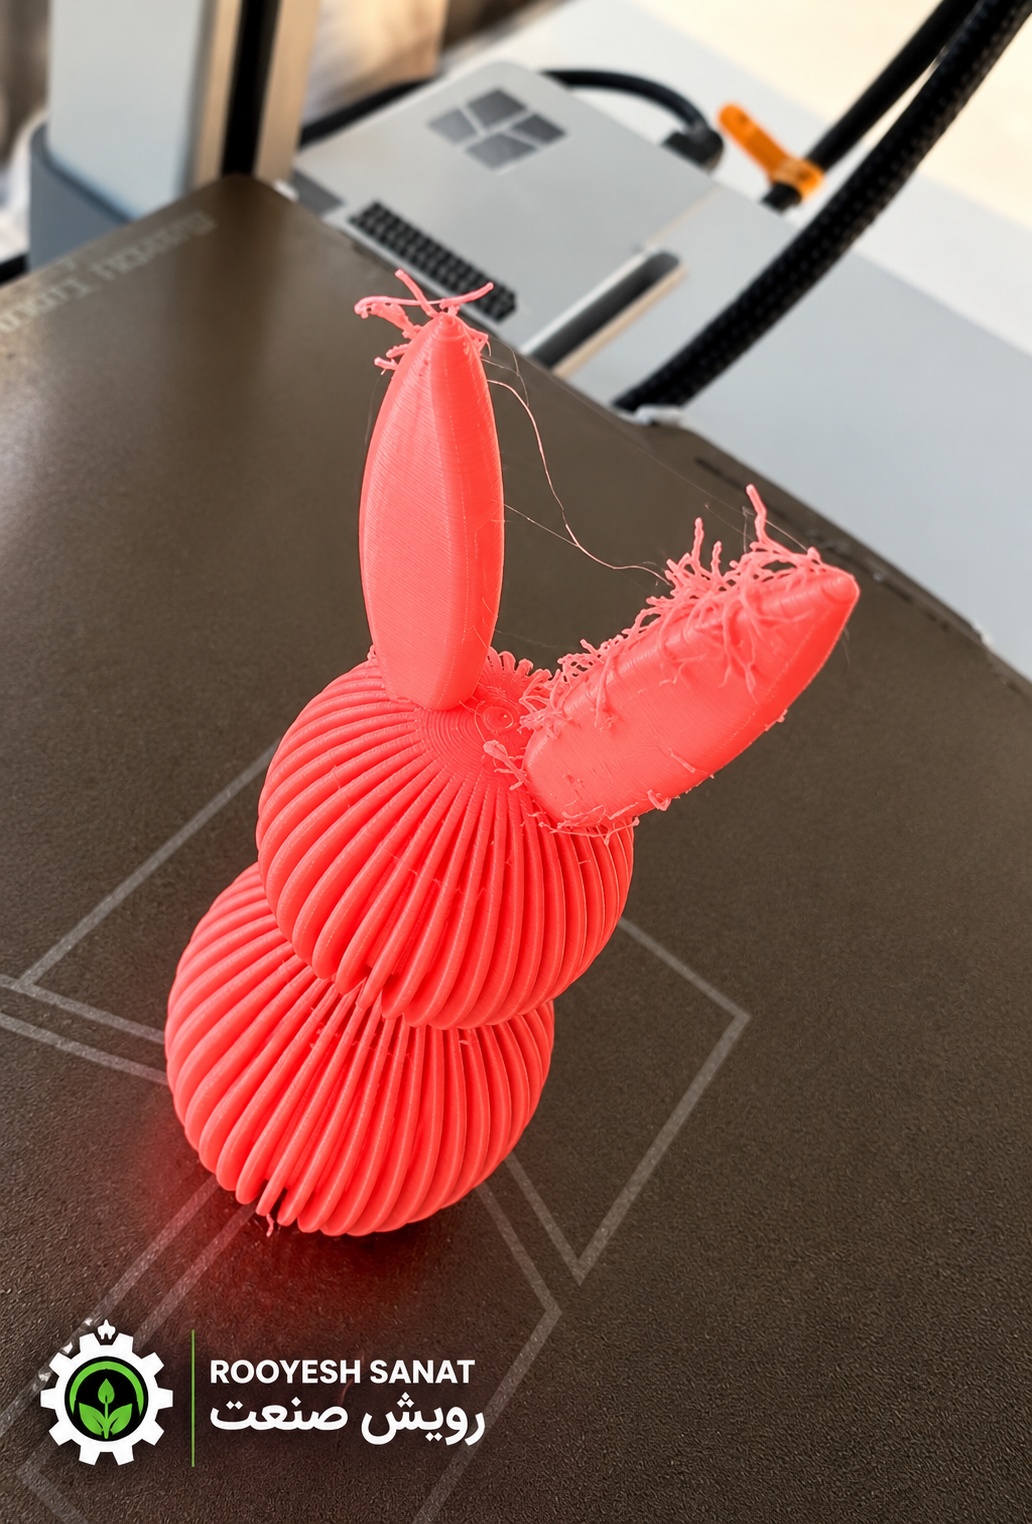
۸. چرا نازل پرینتر سه بعدی دچار گرفتگی میشود؟
گرفتگی نازل یکی از مشکلاتی است که میتواند به شکل Under Extrusion، توقف خروج فیلامنت یا چاپ ناقص ظاهر شود.
دلایل احتمالی
- باقی ماندن مواد در نازل
- ذرات یا آلودگی
- استفاده از فیلامنت نامناسب
- دمای نامناسب
- نگهداری نامناسب دستگاه
اگر خروج فیلامنت بهصورت نامنظم انجام میشود، قبل از تغییر شدید تنظیمات، وضعیت نازل و مسیر تغذیه را بررسی کنید.
۹. چرا فیلامنت در حین چاپ تغذیه نمیشود؟
گاهی موتور اکسترودر کار میکند اما فیلامنت بهدرستی جلو نمیرود.
علت میتواند شامل موارد زیر باشد:
- گرفتگی نازل
- فشار نامناسب چرخ تغذیه
- گیر کردن فیلامنت
- اصطکاک در مسیر
- مشکل در خود فیلامنت
- تنظیم نامناسب دمای چاپ
در چنین شرایطی، ابتدا مسیر فیلامنت و اکسترودر را بررسی کنید و سپس سراغ نازل و تنظیمات نرمافزاری بروید.
۱۰. چرا مدلهای بزرگ بیشتر خراب میشوند؟
هرچه قطعه بزرگتر باشد، کنترل شرایط چاپ اهمیت بیشتری پیدا میکند. قطعات بزرگ ممکن است بیشتر تحت تأثیر:
- انقباض متریال
- اختلاف دمای قسمتهای مختلف قطعه
- جریان هوا
- چسبندگی لایه اول
- زمان طولانی چاپ
قرار بگیرند. به همین دلیل برای قطعات بزرگ، انتخاب متریال، جهت قرارگیری مدل، دمای چاپ و شرایط محیطی باید با دقت بیشتری بررسی شود.
عیبیابی پرینت سه بعدی؛ از کجا شروع کنیم؟
یکی از اشتباهات رایج این است که کاربر چند تنظیم را همزمان تغییر میدهد. در این حالت اگر مشکل برطرف شود، مشخص نیست کدام تغییر مؤثر بوده است. بهتر است از یک فرآیند مرحلهای استفاده کنید:
مرحله ۱: ظاهر خرابی را بررسی کنید
مثلاً:
رشتههای نازک → احتمال Stringing
بلند شدن گوشهها → احتمال Warping
حفره و کمبود مواد → احتمال Under Extrusion
جابهجایی ناگهانی لایه → احتمال Layer Shifting
مرحله ۲: لایه اول را بررسی کنید
اگر پایه چاپ مناسب نیست، ابتدا مشکل لایه اول را برطرف کنید.
مرحله ۳: فیلامنت را بررسی کنید
نوع متریال، کیفیت، قطر، شرایط نگهداری و وضعیت آن را بررسی کنید.
مرحله ۴: تنظیمات Slicer را بررسی کنید
دمای چاپ، سرعت، Retraction، Flow، Cooling و تنظیمات مرتبط با متریال را کنترل کنید.
مرحله ۵: بخش مکانیکی دستگاه را بررسی کنید
تسمهها، محورها، اکسترودر، نازل و سایر اجزای حرکتی باید بدون گیر یا لقی غیرعادی کار کنند.
مرحله ۶: فقط یک تغییر ایجاد کنید
بعد از هر تغییر، یک تست چاپ انجام دهید. این روش کمک میکند علت اصلی مشکل را سریعتر پیدا کنید.
جدول سریع تشخیص مشکلات پرینت سه بعدی
| نشانه | مشکل احتمالی | اولین موردی که بررسی شود |
| قطعه به صفحه نمیچسبد | مشکل لایه اول | Leveling و سطح چاپ |
| گوشهها بلند میشوند | Warping | دما، چسبندگی و جریان هوا |
| تارهای نازک بین قطعات | Stringing | دما و Retraction |
| حفره در لایهها | Under Extrusion | نازل و مسیر فیلامنت |
| لایهها جابهجا شدهاند | Layer Shifting | محورها و تسمهها |
| لایهها از هم جدا میشوند | Layer Separation | دما و خنککاری |
| خروج فیلامنت نامنظم است | گرفتگی یا Extrusion مشکلدار | نازل و اکسترودر |
| سطح قطعه موجدار است | لرزش یا تنظیمات نامناسب | مکانیک و سرعت چاپ |
آیا مشکلات پرینت سه بعدی فقط مربوط به FDM هستند؟
خیر. هر فناوری چاپ سه بعدی مشکلات مخصوص خود را دارد. در FDM، مشکلاتی مانند Warping، Stringing، Under Extrusion، Layer Shifting و چسبندگی لایه اول بسیار مطرح هستند. در SLA و MSLA، مشکلاتی مانند عدم چسبندگی به پلتفرم، شکست یا جدا شدن لایهها، نقص جزئیات و Warping ممکن است مشاهده شود. در SLS نیز مشکلاتی مانند Warping، تغییر شکل و کیفیت نامناسب سطح میتوانند تحت تأثیر شرایط حرارتی، هندسه قطعه و موقعیت آن در محفظه ساخت قرار بگیرند. بنابراین روش عیبیابی باید بر اساس فناوری پرینتر و نوع متریال انتخاب شود.
چگونه از خراب شدن پرینت سه بعدی جلوگیری کنیم؟
پیشگیری معمولاً سادهتر از پیدا کردن علت یک چاپ ناموفق است. قبل از شروع چاپ، این موارد را بررسی کنید:
چکلیست قبل از چاپ
- صفحه چاپ تمیز است.
- تراز یا سیستم Leveling بررسی شده است.
- نازل تمیز و سالم است.
- فیلامنت شرایط نگهداری مناسبی داشته است.
- متریال صحیح در Slicer انتخاب شده است.
- دمای چاپ مطابق مشخصات متریال تنظیم شده است.
- سرعت چاپ مناسب است.
- مدل بهدرستی روی صفحه قرار گرفته است.
- Support در صورت نیاز تنظیم شده است.
- محیط چاپ برای متریال موردنظر مناسب است.
- مسیر حرکت محورها و اکسترودر مشکلی ندارد.
آیا خرابی چاپ به معنی خراب بودن پرینتر است؟
لزومی ندارد. بسیاری از خرابیهای چاپ سه بعدی از تنظیمات، متریال، شرایط محیطی یا آمادهسازی نادرست ناشی میشوند. برای مثال، مشکلات لایه اول از رایجترین مشکلات چاپ هستند و لزوماً نشاندهنده خرابی سختافزاری دستگاه نیستند. بنابراین قبل از تعویض قطعه یا تعمیر دستگاه، بهتر است یک فرآیند عیبیابی مرحلهای انجام شود. اگر مشکل در چندین متریال، فایل و تنظیمات مختلف تکرار شد، آن زمان بررسی دقیقتر بخشهای مکانیکی و الکترونیکی دستگاه منطقیتر است.
جمعبندی
خراب شدن پرینت سه بعدی معمولاً یک علت مشخص و قابل بررسی دارد. مهمترین نکته این است که بهجای تغییر تصادفی تنظیمات، ابتدا نوع خرابی را شناسایی و سپس محتملترین عوامل را بررسی کنید. اگر قطعه به صفحه نمیچسبد، از لایه اول شروع کنید. اگر گوشهها بلند میشوند، Warping را بررسی کنید. اگر تارهای نازک روی قطعه ایجاد شدهاند، سراغ Stringing بروید. در صورت وجود حفره یا کمبود مواد، اکستروژن و نازل را بررسی کنید و اگر لایهها جابهجا شدهاند، بخش مکانیکی دستگاه را کنترل کنید. در نهایت، انتخاب صحیح متریال + تنظیمات مناسب Slicer + کالیبراسیون + نگهداری صحیح دستگاه چهار عامل مهم برای کاهش خرابیهای پرینت سه بعدی هستند.
سوالات متداول
چرا پرینت سه بعدی من به صفحه نمیچسبد؟
تراز نبودن صفحه، فاصله نامناسب نازل، کثیف بودن سطح چاپ، دمای نامناسب و تنظیمات نادرست لایه اول از عوامل رایج هستند.
چرا پرینت سه بعدی Warping دارد؟
اختلاف دما و انقباض متریال، چسبندگی ناکافی و جریان هوای نامناسب میتوانند باعث Warping شوند.
چرا پرینت سه بعدی رشتهرشته میشود؟
Stringing معمولاً با خروج ناخواسته فیلامنت هنگام جابهجایی نازل مرتبط است و دمای بالا یا تنظیم نامناسب Retraction میتواند آن را تشدید کند.
چرا لایههای پرینت سه بعدی از هم جدا میشوند؟
دمای نامناسب، خنککاری زیاد، جریان هوای سرد و تنظیمات نامناسب متریال میتوانند باعث کاهش اتصال بین لایهها شوند.
آیا فیلامنت بیکیفیت میتواند باعث خرابی چاپ شود؟
بله. کیفیت و شرایط نگهداری فیلامنت میتواند روی فرآیند اکستروژن و کیفیت چاپ تأثیر بگذارد. بنابراین فقط تنظیمات پرینتر را بررسی نکنید و خود ماده مصرفی را نیز در نظر بگیرید.
https://rooyeshsanat.com/oLrD7E
کپی آدرس