

مقایسه Bambu Lab A2L و P2S؛ تفاوت A2L و P2S چیست؟


مقایسه Bambu Lab A2L و P2S؛ تفاوت واقعی این دو پرینتر سهبعدی چیست؟
وقتی دو پرینتر سهبعدی از یک برند را مقایسه میکنیم، نگاه کردن به چند عدد مانند سرعت چاپ یا دمای نازل معمولاً برای انتخاب کافی نیست. عملکرد یک پرینتر حاصل تعامل میان حجم ساخت، سیستم حرکتی، اکستروژن، مدیریت حرارت، خنککاری، کنترل لرزش، مواد مصرفی و سیستمهای پایش است.
مقایسه Bambu Lab A2L و Bambu Lab P2S نمونه خوبی از همین موضوع است.
A2L یک دستگاه Large-Format است که مهمترین تفاوت آن با پرینترهای کلاس ۲۵۶ میلیمتری، فضای ساخت ۳۳۰ × ۳۲۰ × ۳۲۵ میلیمتر است. در مقابل، P2S با حجم ساخت ۲۵۶ × ۲۵۶ × ۲۵۶ میلیمتر، روی مجموعهای از فناوریهای کنترلی و نظارتی مانند اکسترودر سروو، کالیبراسیون جریان، سیستم Adaptive Airflow، تشخیص خطای مبتنی بر هوش مصنوعی و دوربین با وضوح ۱۰۸۰p تمرکز دارد.
بنابراین پرسش اصلی این نیست که «کدام دستگاه مشخصات بیشتری دارد؟»
پرسش دقیقتر این است:
وقتی محدودیت اصلی پروژه شما اندازه قطعه است، چه چیزی اهمیت پیدا میکند و وقتی محدودیت اصلی کنترل فرایند چاپ است، چه فناوریهایی اهمیت بیشتری دارند؟
در ادامه این دو دستگاه را بر اساس همین منطق بررسی میکنیم.
مشخصات کلیدی در یک نگاه
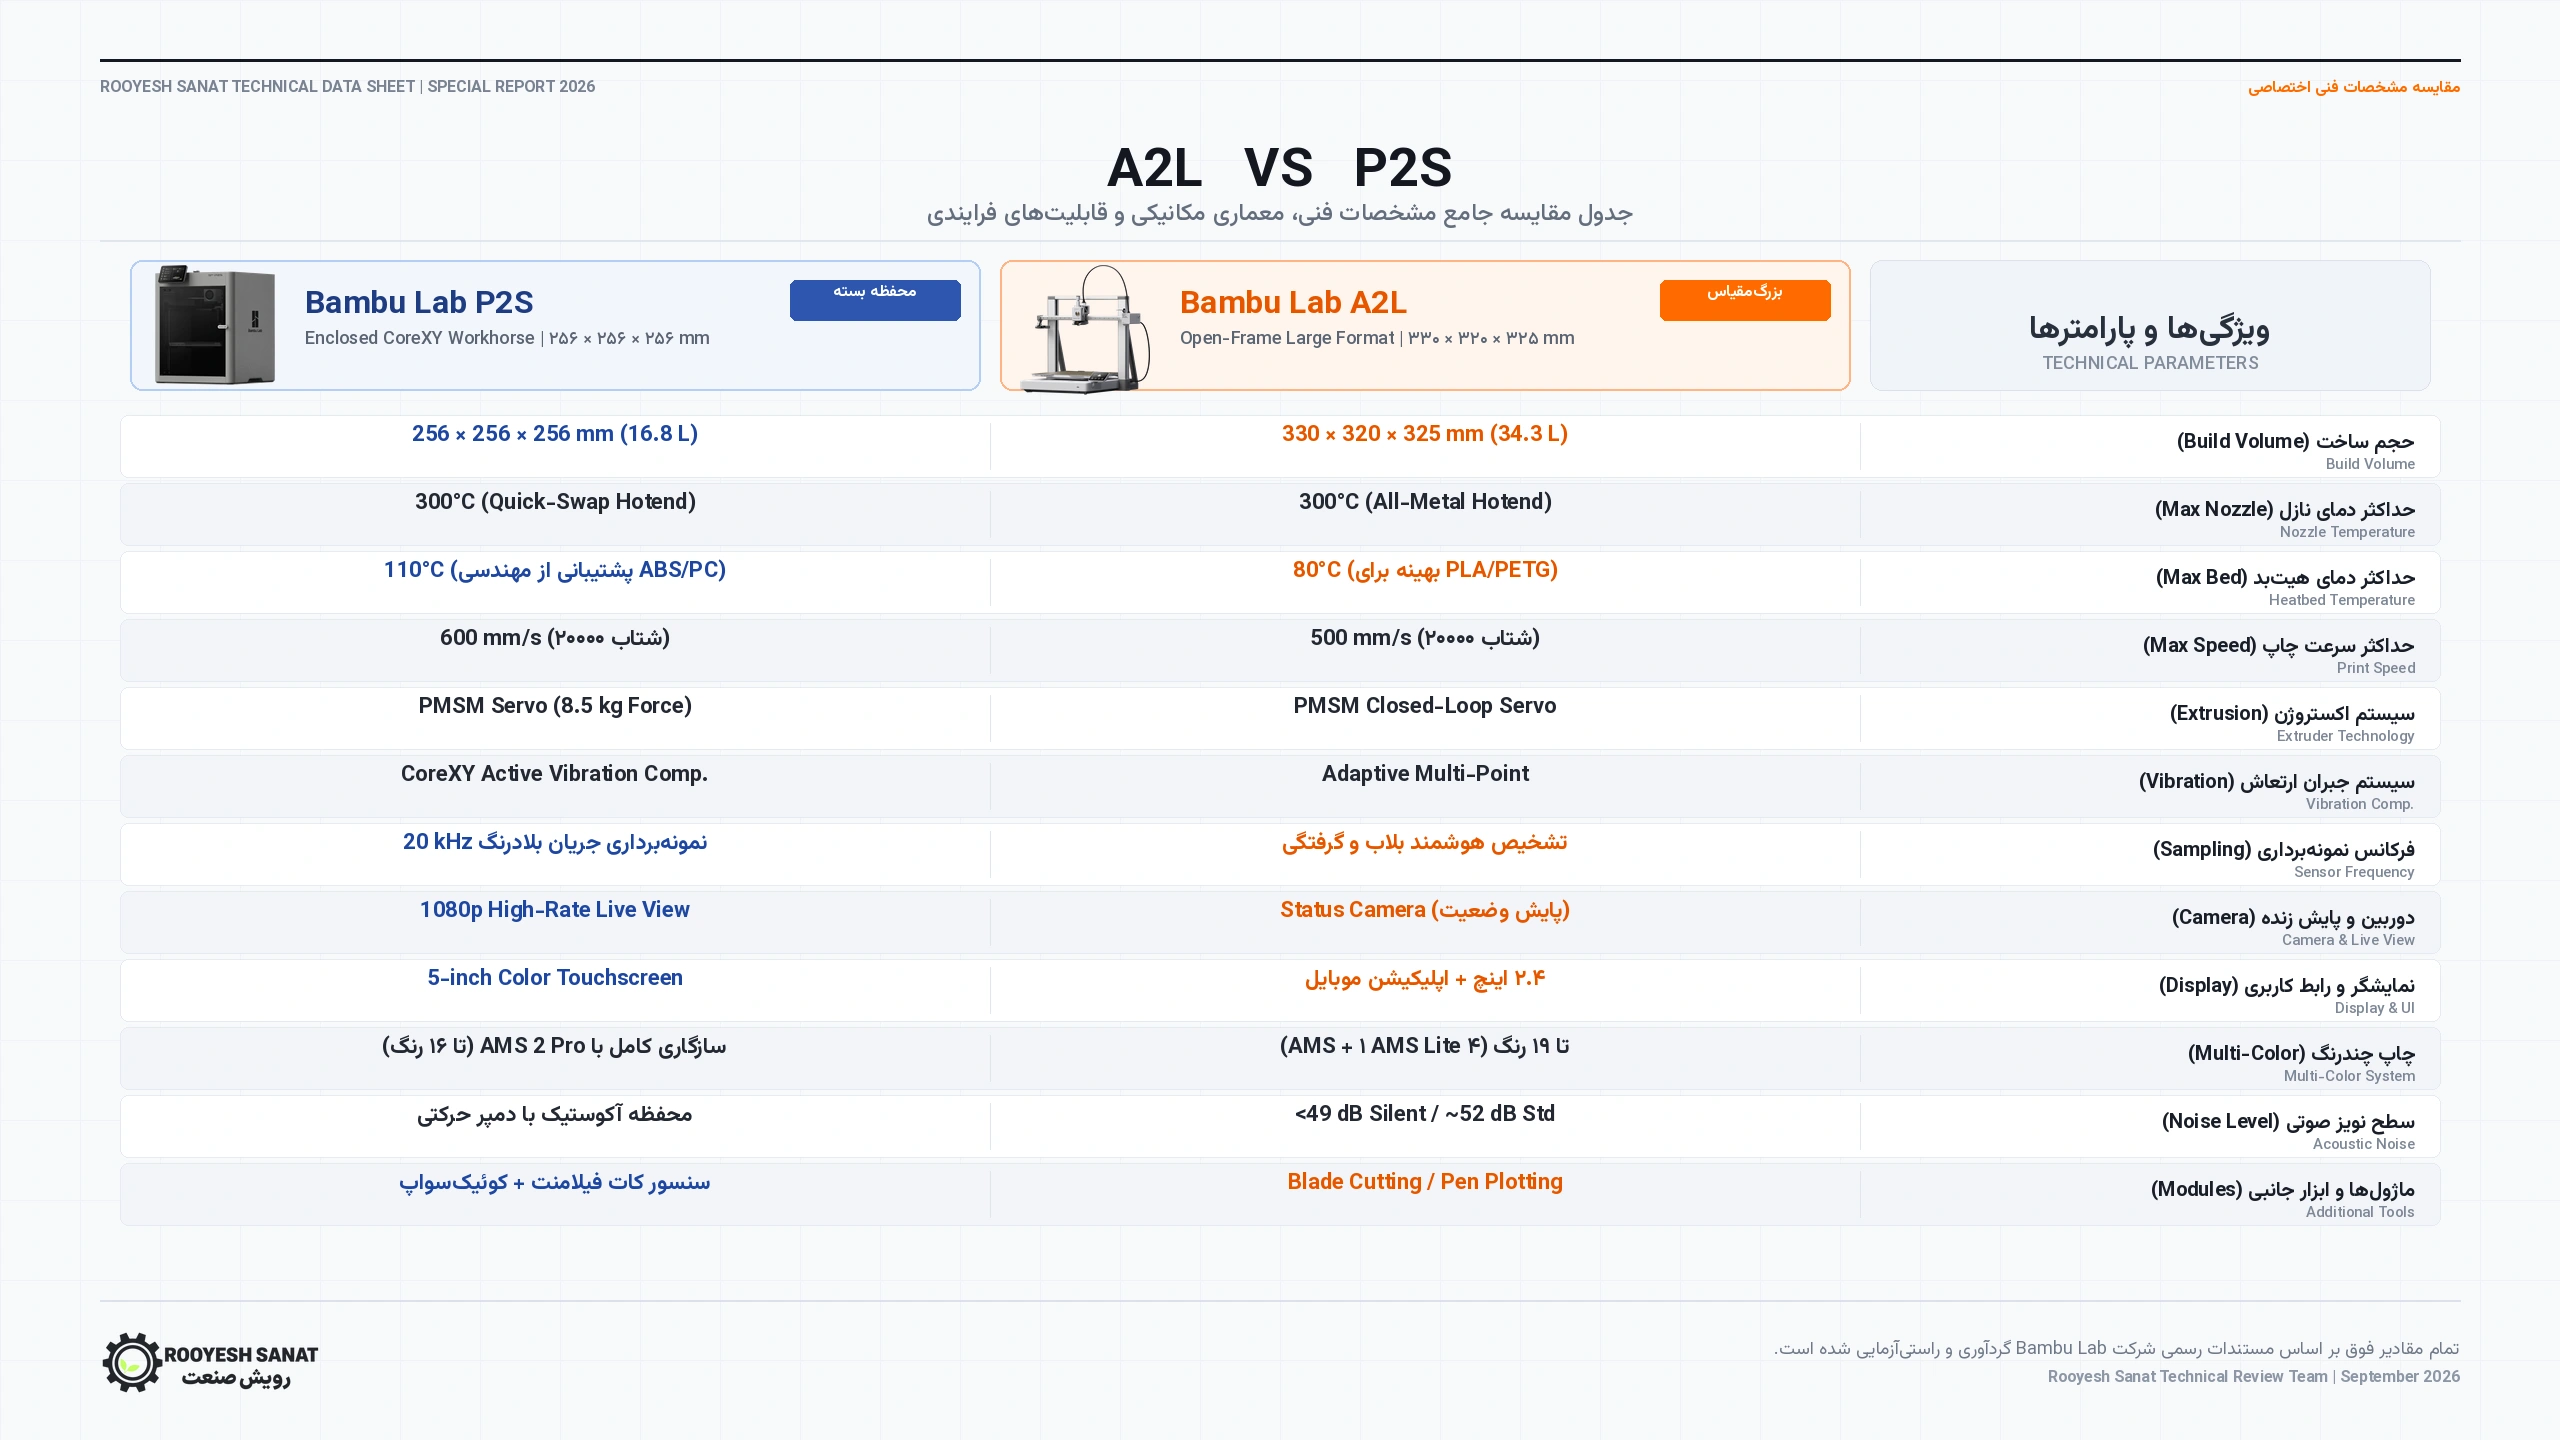
اولین تفاوت: این دو دستگاه برای حل یک مسئله یکسان ساخته نشدهاند
Bambu Lab A2L و P2S را بهتر است بهعنوان دو پاسخ متفاوت به نیازهای چاپ سهبعدی در نظر بگیریم.
A2L یک مسئله را مستقیماً هدف قرار میدهد:
قطعه در فضای ساخت پرینترهای معمولی جا نمیشود.
Bambu Lab برای A2L فضای ساخت ۳۳۰ × ۳۲۰ × ۳۲۵ میلیمتر در نظر گرفته است و در معرفی رسمی دستگاه نیز روی امکان تولید پروژههای بزرگتر در یک قطعه تأکید میکند.
P2S مسئله متفاوتی را هدف قرار میدهد:
چگونه میتوان فرایند چاپ را بیشتر پایش و کنترل کرد؟
به همین دلیل P2S به فناوریهایی مانند اکسترودر PMSM Servo، کالیبراسیون دینامیک جریان، Adaptive Airflow، تشخیص خطا با هوش مصنوعی، دوربین ۱۰۸۰p و سیستم Quick-Swap Hotend مجهز شده است.
این تفاوت در فلسفه طراحی، کل مقایسه را شکل میدهد.
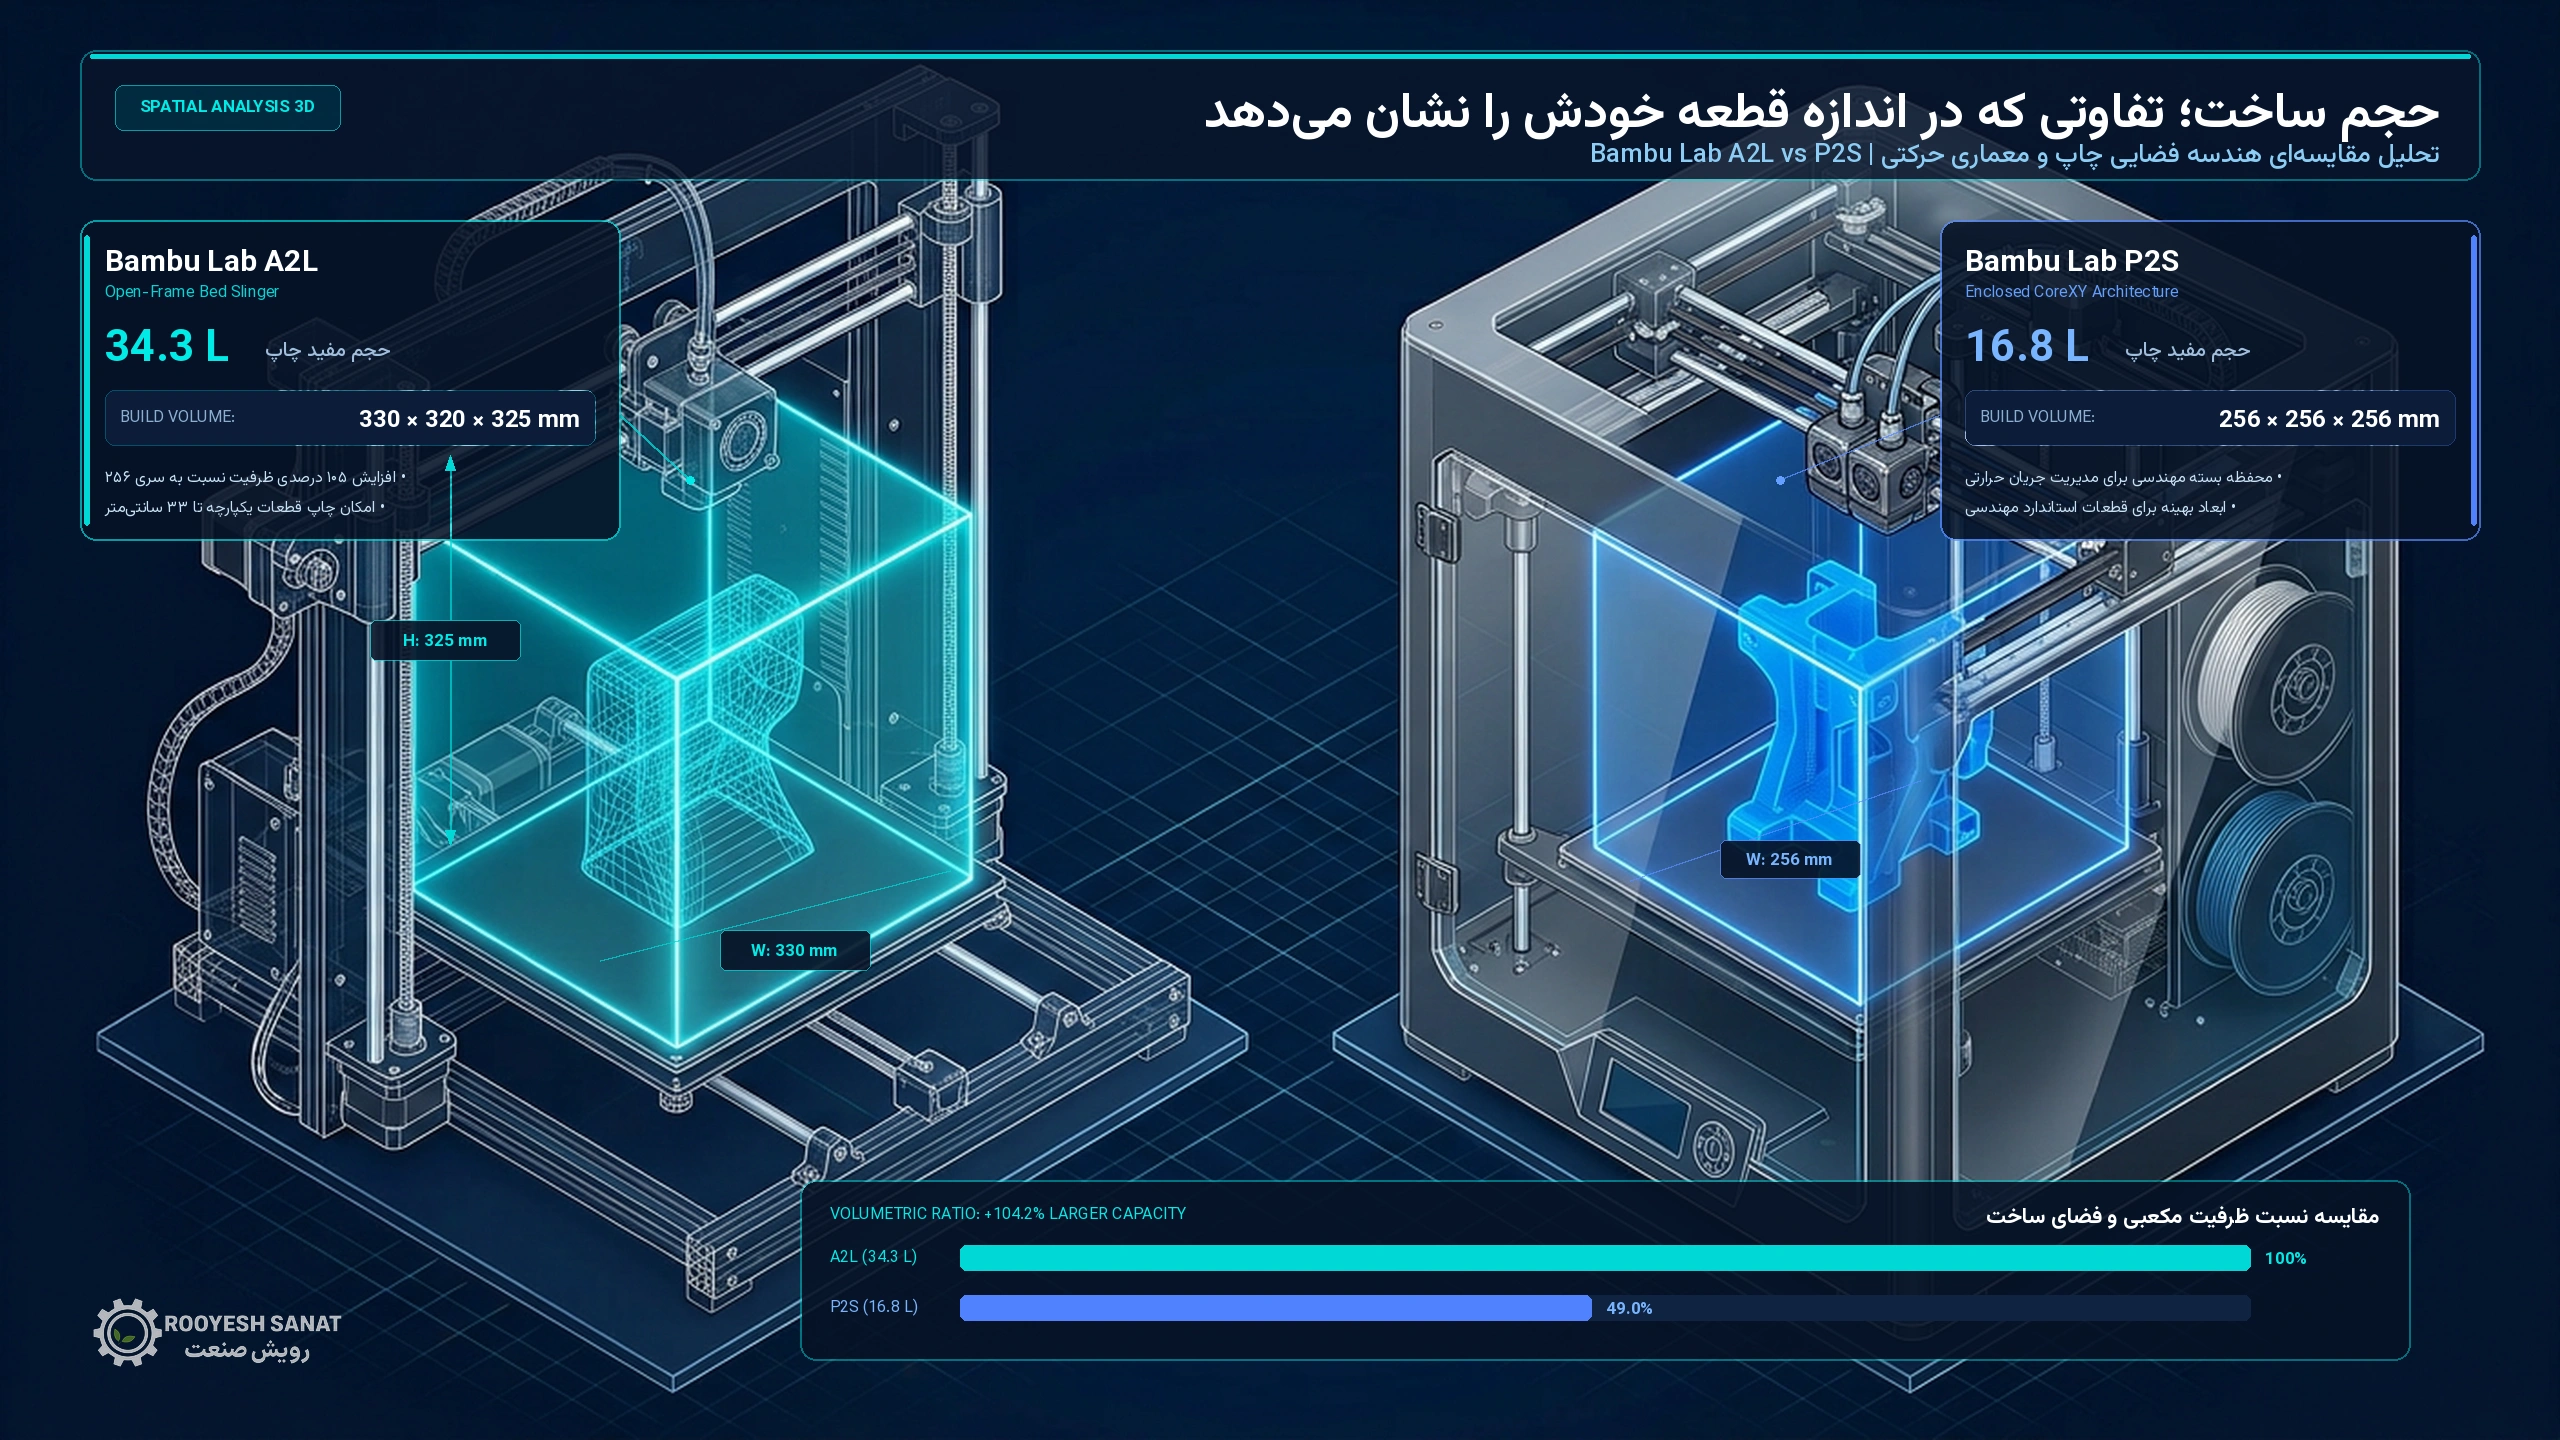
حجم ساخت؛ جایی که A2L واقعاً فاصله میگیرد
حجم ساخت A2L:
۳۳۰ × ۳۲۰ × ۳۲۵ میلیمتر
حجم ساخت P2S:
۲۵۶ × ۲۵۶ × ۲۵۶ میلیمتر
برای درک اختلاف، میتوان حجم هندسی فضای ساخت را محاسبه کرد.
برای A2L:
۳۳۰ × ۳۲۰ × ۳۲۵ = ۳۴٬۳۲۰٬۰۰۰ میلیمتر مکعب
یعنی تقریباً:
۳۴٫۳۲ لیتر
برای P2S:
۲۵۶ × ۲۵۶ × ۲۵۶ = ۱۶٬۷۷۷٬۲۱۶ میلیمتر مکعب
یعنی تقریباً:
۱۶٫۷۸ لیتر
بنابراین حجم هندسی فضای ساخت A2L تقریباً ۲٫۰۵ برابر P2S است.
این محاسبه یک نکته مهم را روشن میکند: اختلاف A2L با P2S صرفاً مربوط به چند سانتیمتر اضافه در یک محور نیست؛ فضای ساخت در هر سه محور بزرگتر شده است.
Bambu Lab نیز در معرفی A2L به افزایش فضای ساخت نسبت به کلاس پرینترهای ۲۵۶ میلیمتری اشاره میکند
این اختلاف حجم در دنیای واقعی چه معنایی دارد؟
فرض کنید مدلی با ابعاد تقریبی ۳۰۰ میلیمتر دارید.
چنین قطعهای از نظر یکی از ابعاد، از محدوده ۲۵۶ میلیمتری P2S عبور میکند. در نتیجه، بسته به هندسه مدل و جهت قرارگیری، ممکن است لازم باشد:
- مدل را تقسیم کنید؛
- چند قطعه جداگانه چاپ کنید؛
- قطعات را بعداً به هم متصل کنید؛
- محل اتصال را پرداخت یا اصلاح کنید.
در A2L، محدوده ۳۳۰ × ۳۲۰ × ۳۲۵ میلیمتر فضای بیشتری برای قرار دادن چنین قطعهای فراهم میکند.
البته بزرگتر بودن فضای ساخت به این معنی نیست که هر مدل ۳۳۰ میلیمتری الزاماً در A2L قابل چاپ است؛ جهت قرارگیری، شکل قطعه، حاشیههای موردنیاز و محدودیتهای Slicer همچنان اهمیت دارند.
این نکته از نظر مهندسی مهم است:
Build Volume یک محدوده هندسی است، نه تضمین اینکه هر شکل هندسی در تمام ابعاد آن قابل چاپ باشد.
آیا A2L فقط یک A1 بزرگتر است؟
خیر.
Bambu Lab در معرفی A2L صراحتاً آن را صرفاً نسخه بزرگشده A1 معرفی نمیکند و یکی از تغییرات مهم آن، استفاده از PMSM Closed-Loop Servo در سیستم اکستروژن است.
Closed-Loop بودن سیستم به این معناست که رفتار سیستم فقط به فرمان اولیه موتور وابسته نیست؛ بلکه اطلاعاتی از وضعیت سیستم دریافت میشود و برای کنترل آن مورد استفاده قرار میگیرد.
در یک پرینتر بزرگتر، این موضوع اهمیت پیدا میکند، زیرا سیستم باید در حین چاپ حجم بیشتری از حرکت و اکستروژن را مدیریت کند.
A2L همچنین از Adaptive Multi-Point Vibration Compensation استفاده میکند و دو Granular Damper نیز در فریم آن یکپارچه شدهاند.
بنابراین افزایش حجم ساخت در A2L همراه با تغییراتی در سیستم کنترل حرکت و اکستروژن بوده است.
چرا کنترل لرزش در پرینتر بزرگ اهمیت دارد؟
در سیستمهای حرکتی پرسرعت، تغییرات شتاب و توقفهای سریع میتوانند باعث ایجاد ارتعاشات مکانیکی شوند.
اگر این ارتعاشات در حرکت نازل کنترل نشوند، ممکن است روی کیفیت سطح قطعه اثر بگذارند؛ برای مثال در برخی شرایط، الگوهای تکرارشونده روی دیواره قطعه ایجاد شوند.
به همین دلیل سیستمهای جبران لرزش در پرینترهای سریع اهمیت دارند.
A2L از Adaptive Multi-Point Vibration Compensation استفاده میکند. نام Multi-Point نشان میدهد که سیستم صرفاً به یک نقطه یا یک شرایط ثابت محدود نشده و برای کنترل رفتار حرکتی دستگاه طراحی شده است.
این ویژگی در A2L باید در کنار ابعاد بزرگتر دستگاه دیده شود؛ یعنی Bambu Lab تنها فضای ساخت را افزایش نداده، بلکه برای کنترل حرکت دستگاه نیز راهکارهایی در نظر گرفته است.
سرعت چاپ؛ چرا عدد بزرگ بهتنهایی معیار خوبی نیست؟
A2L حداکثر سرعت چاپ اعلامشده ۵۰۰ میلیمتر بر ثانیه دارد.
اما یک نکته مهم وجود دارد: حداکثر سرعت چاپ با سرعت واقعی چاپ یک مدل یکسان نیست.
سرعت واقعی تحت تأثیر عواملی مانند:
- هندسه قطعه
- ارتفاع لایه
- نوع حرکت
- شتاب
- دبی حجمی Hotend
- نوع فیلامنت
- دمای نازل
- تنظیمات Slicer
قرار دارد.
برای مثال، اگر Hotend نتواند در یک سرعت مشخص حجم موردنیاز پلیمر مذاب را تأمین کند، افزایش سرعت حرکت الزاماً به معنای افزایش سرعت واقعی تولید قطعه نخواهد بود.
به همین دلیل مقایسه A2L و P2S صرفاً بر اساس یک عدد سرعت، از نظر فنی ناقص است.
دمای نازل؛ برتری عددی وجود ندارد
حداکثر دمای نازل هر دو دستگاه: ۳۰۰ درجه سانتیگراد است.
بنابراین در این بخش اختلاف عددی میان دو دستگاه وجود ندارد.
اما حداکثر دمای نازل فقط یکی از پارامترهای انتخاب ماده است.
برای انتخاب یک فیلامنت باید مواردی مانند:
- دمای نازل
- دمای بستر
- شرایط خنککاری
- محفظه
- دمای محیط
- چسبندگی سطح
- انقباض حرارتی ماده
نیز در نظر گرفته شوند.
به همین دلیل عبارت «هر دو نازل ۳۰۰ درجه دارند» بهتنهایی نمیتواند نتیجه بگیرد که رفتار آنها در تمام مواد یکسان خواهد بود.
تفاوت مهمتر: بستر ۸۰ درجه در برابر ۱۱۰ درجه
A2L:
حداکثر دمای بستر: ۸۰ درجه سانتیگراد
P2S:
حداکثر دمای بستر: ۱۱۰ درجه سانتیگراد
این اختلاف ۳۰ درجه سانتیگراد است.
از نظر فیزیکی، افزایش دمای بستر میتواند شرایط حرارتی لایههای ابتدایی قطعه را تغییر دهد و در برخی مواد به کنترل چسبندگی و کاهش اختلاف دمای بین قطعه و سطح ساخت کمک کند.
اما نباید از این موضوع نتیجه گرفت که P2S صرفاً به دلیل بستر ۱۱۰ درجهای برای هر ماده مهندسی مناسب است.
محدوده دمایی دستگاه و قابلیت واقعی چاپ یک ماده دو مفهوم متفاوت هستند.
نوع فیلامنت، پروفایل رسمی، محفظه و شرایط خنککاری همگی در این موضوع نقش دارند.
P2S و اکستروژن DynaSense
یکی از مهمترین بخشهای معماری P2S، اکسترودر PMSM Servo یا همان DynaSense Extruder است.
Bambu Lab برای این سیستم حداکثر نیروی اکستروژن ۸٫۵ کیلوگرم را اعلام کرده است.
همچنین معماری سروو مقاومت و موقعیت را با نرخ ۲۰ کیلوهرتز نمونهبرداری میکند و برای شناسایی مشکلاتی مانند Grinding و گرفتگی نازل مورد استفاده قرار میگیرد.
اهمیت این موضوع در این است که سیستم اکستروژن فقط وظیفه فشار دادن فیلامنت را انجام نمیدهد؛ بلکه اطلاعاتی از رفتار مکانیکی آن نیز دریافت میکند.
این نوع پایش میتواند به تشخیص زودتر برخی مشکلات اکستروژن کمک کند.
Auto Flow Dynamics Calibration در P2S چه کاری انجام میدهد؟
جریان مواد در چاپ FDM یک پارامتر کاملاً ثابت نیست.
وقتی فیلامنت وارد نازل میشود، رابطه میان حرکت اکسترودر، فشار داخل مسیر مذاب و مقدار ماده خروجی باید کنترل شود.
P2S از یک Eddy Current Sensor با وضوح و فرکانس بالا برای کالیبراسیون Flow Dynamics استفاده میکند.
الگوریتم دستگاه از دادههای این سنسور برای تنظیم جریان استفاده میکند.
از دید عملی، هدف این سیستم ایجاد اکستروژن یکنواختتر است.
بنابراین این قابلیت را باید بهعنوان یک سیستم کنترل فرایند در نظر گرفت، نه صرفاً یک گزینه نرمافزاری در منوی پرینتر.
یک تفاوت مهم دیگر: Adaptive Airflow در P2S
یکی از بخشهایی که نسخه قبلی مقاله به اندازه کافی به آن توجه نمیکرد، سیستم Adaptive Airflow در P2S است.
این سیستم دو مسئله متفاوت را مدیریت میکند.
حالت خنککاری
در زمان چاپ موادی که به خنککاری بیشتری نیاز دارند، سیستم میتواند هوای خنک را از بیرون محفظه وارد کند تا شرایط خنککاری بهبود پیدا کند.
Bambu Lab این قابلیت را برای چاپ برخی مواد کمدماتر با درب بسته معرفی کرده است.
حالت حفظ گرما
در سناریوی دیگر، سیستم میتواند جریان هوا را بهگونهای مدیریت کند که گرمای داخل محفظه بهتر حفظ شود.
Bambu Lab همچنین به فیلتراسیون هوای داخلی با فیلتر کربن اشاره میکند.
این نکته از نظر فنی مهم است، زیرا یک محفظه بسته همیشه به معنای «شرایط حرارتی ایدهآل برای همه مواد» نیست.
توانایی مدیریت فعال جریان هوا میتواند بین حفظ گرما و خنککاری بهتر تعادل ایجاد کند.
A2L در مقابل P2S؛ دو رویکرد متفاوت برای مدیریت حرارت
اینجا میتوان تفاوت دو دستگاه را بهتر دید.
A2L با تمرکز روی فضای ساخت بزرگ، حداکثر دمای بستر ۸۰ درجه سانتیگراد و مواد رسمی شامل PLA، PETG و سایر فیلامنتهای غیرمهندسی معرفی شده است.
P2S علاوه بر بستر ۱۱۰ درجه سانتیگراد، دارای محفظه و سیستم Adaptive Airflow است.
بنابراین اگر پروژه شما بیشتر به چاپ قطعات بزرگ با مواد عمومی مانند PLA و PETG مربوط باشد، مزیت اصلی A2L میتواند فضای ساخت باشد.
اگر پروژه شما نیازمند کنترل بیشتری بر محیط چاپ و رفتار حرارتی داخل محفظه باشد، معماری P2S اهمیت بیشتری پیدا میکند.
تشخیص خطا در P2S؛ فقط نظارت تصویری نیست
P2S به AI Error Detection مجهز شده است.
طبق توضیح Bambu Lab، سیستم بینایی دستگاه میتواند مشکلاتی مانند:
- Spaghetti
- Nozzle Blob
- Air Printing
را شناسایی کند.
همچنین سیستم میتواند وضعیت Build Plate و نوع نازل را با تنظیمات Slicer تطبیق دهد تا احتمال شروع چاپ با تنظیمات نامتناسب کاهش پیدا کند.
این قابلیت با دوربین ۱۰۸۰p تفاوت دارد.
دوربین ابزار دریافت تصویر است؛ AI Error Detection لایه پردازشی است که از اطلاعات تصویری برای تشخیص برخی خطاها استفاده میکند.
این تفکیک از نظر فنی مهم است.
دوربین ۱۰۸۰p؛ کاربرد آن در فرایند چاپ
P2S دارای ۱۰۸۰p High-Rate Live View است.
Bambu Lab همچنین به نورپردازی LED بهبودیافته و نرخ فریم بالاتر دوربین اشاره میکند.
کاربرد این سیستم فقط تولید Timelapse نیست.
کاربر میتواند فرایند چاپ را از راه دور مشاهده کند و در صورت بروز مشکل، وضعیت دستگاه را بررسی کند.
بنابراین در یک کارگاه یا محیطی که پرینتر برای مدت طولانی بدون حضور مستقیم کاربر فعالیت میکند، این قابلیت ارزش عملی بیشتری پیدا میکند.
Quick-Swap Hotend؛ تفاوت کوچک اما کاربردی
P2S از سیستم Quick-Swap Hotend استفاده میکند.
Bambu Lab این سیستم را با مکانیزم یککلیپی معرفی کرده که مجموعه نازل و Heat Sink را آزاد میکند و برای تعویض آن نیازی به جدا کردن سیمکشی ندارد.
نازل پیشفرض P2S:
۰٫۴ میلیمتر
است و گزینههای:
۰٫۲، ۰٫۶ و ۰٫۸ میلیمتر
نیز پشتیبانی میشوند.
این قابلیت برای کاربری که بین جزئیات ظریف و دبی چاپ بالاتر جابهجا میشود، کاربردی است.
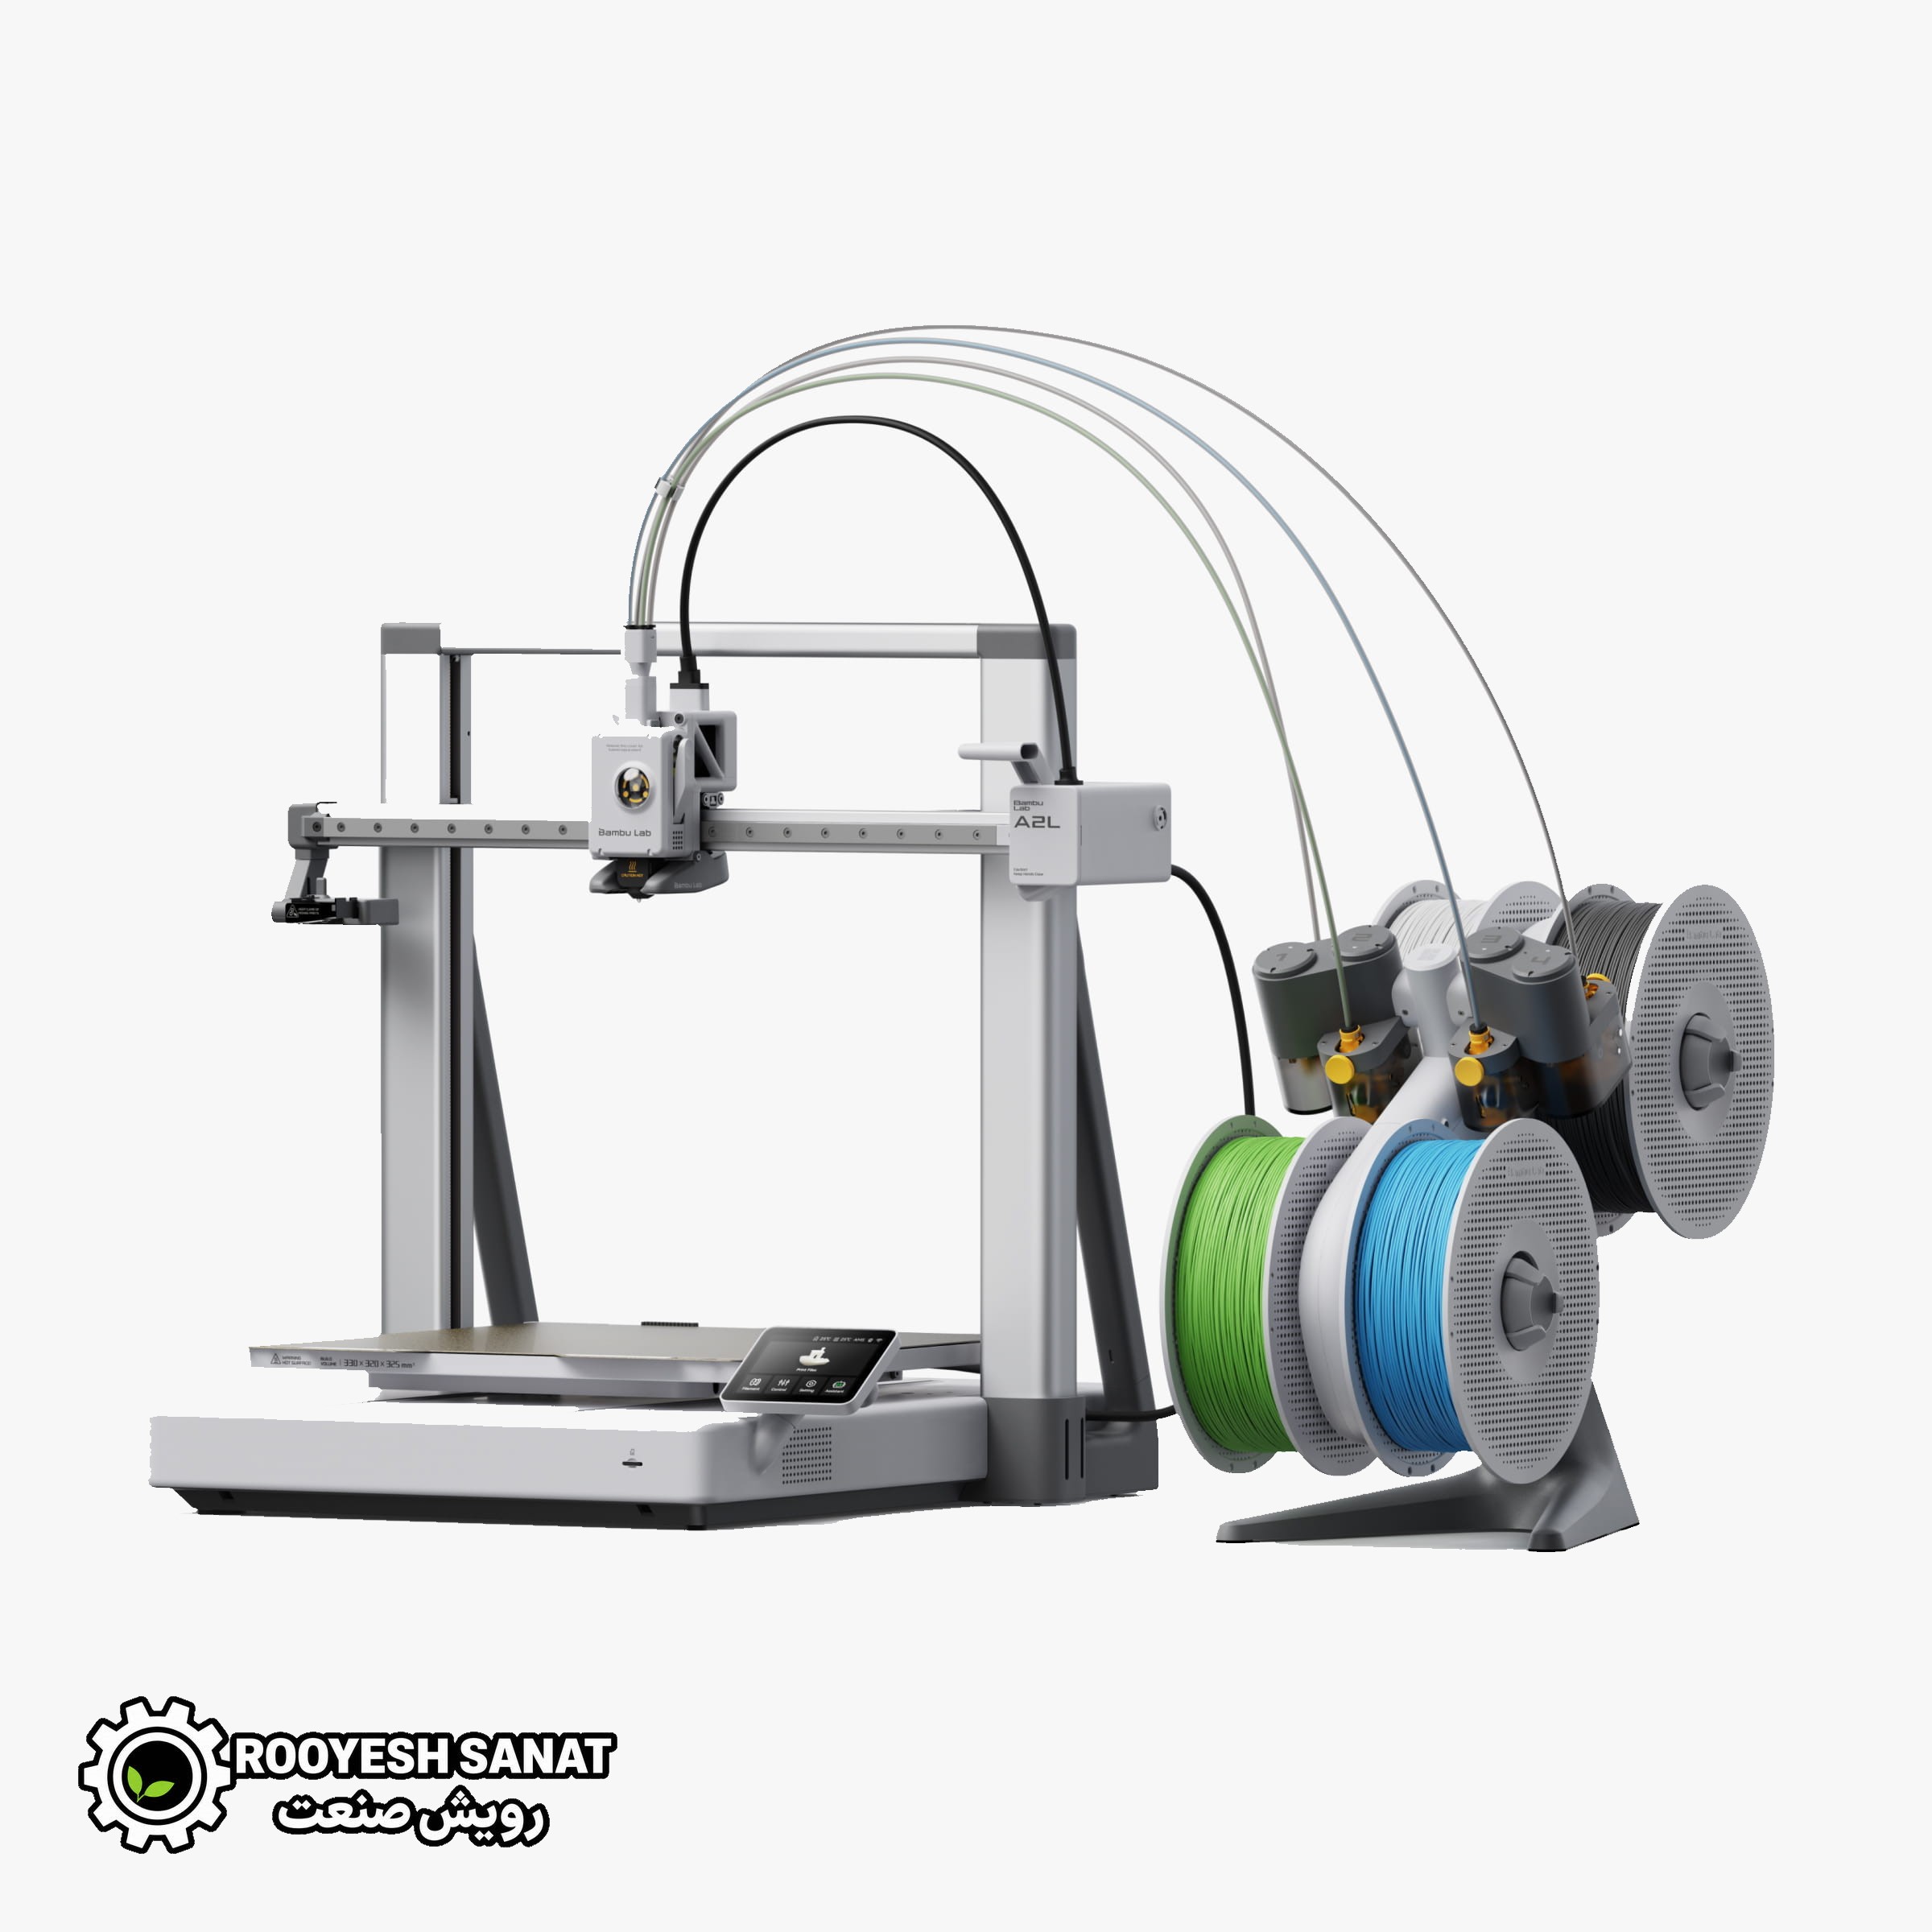
Multi-Color؛ A2L چه ظرفیتی دارد؟
A2L از ترکیب سیستمهای AMS پشتیبانی میکند.
طبق مشخصات رسمی، حداکثر ترکیب اعلامشده: ۴ دستگاه AMS + یک دستگاه AMS Lite است که امکان استفاده از حداکثر: ۱۹ رنگ را فراهم میکند.
این ویژگی برای مدلهایی که تغییرات رنگ زیادی دارند اهمیت دارد.
اما تعداد رنگ تنها یک عدد تبلیغاتی نیست؛ در پروژههای چندرنگ، زمان تعویض فیلامنت، مقدار Purge و طراحی مدل نیز روی بهرهوری تأثیر دارند.
بنابراین «۱۹ رنگ» به معنای آن نیست که هر پروژه چندرنگ با ۱۹ رنگ الزاماً از نظر زمان و مصرف مواد بهینه خواهد بود.
AMS 2 Pro در P2S
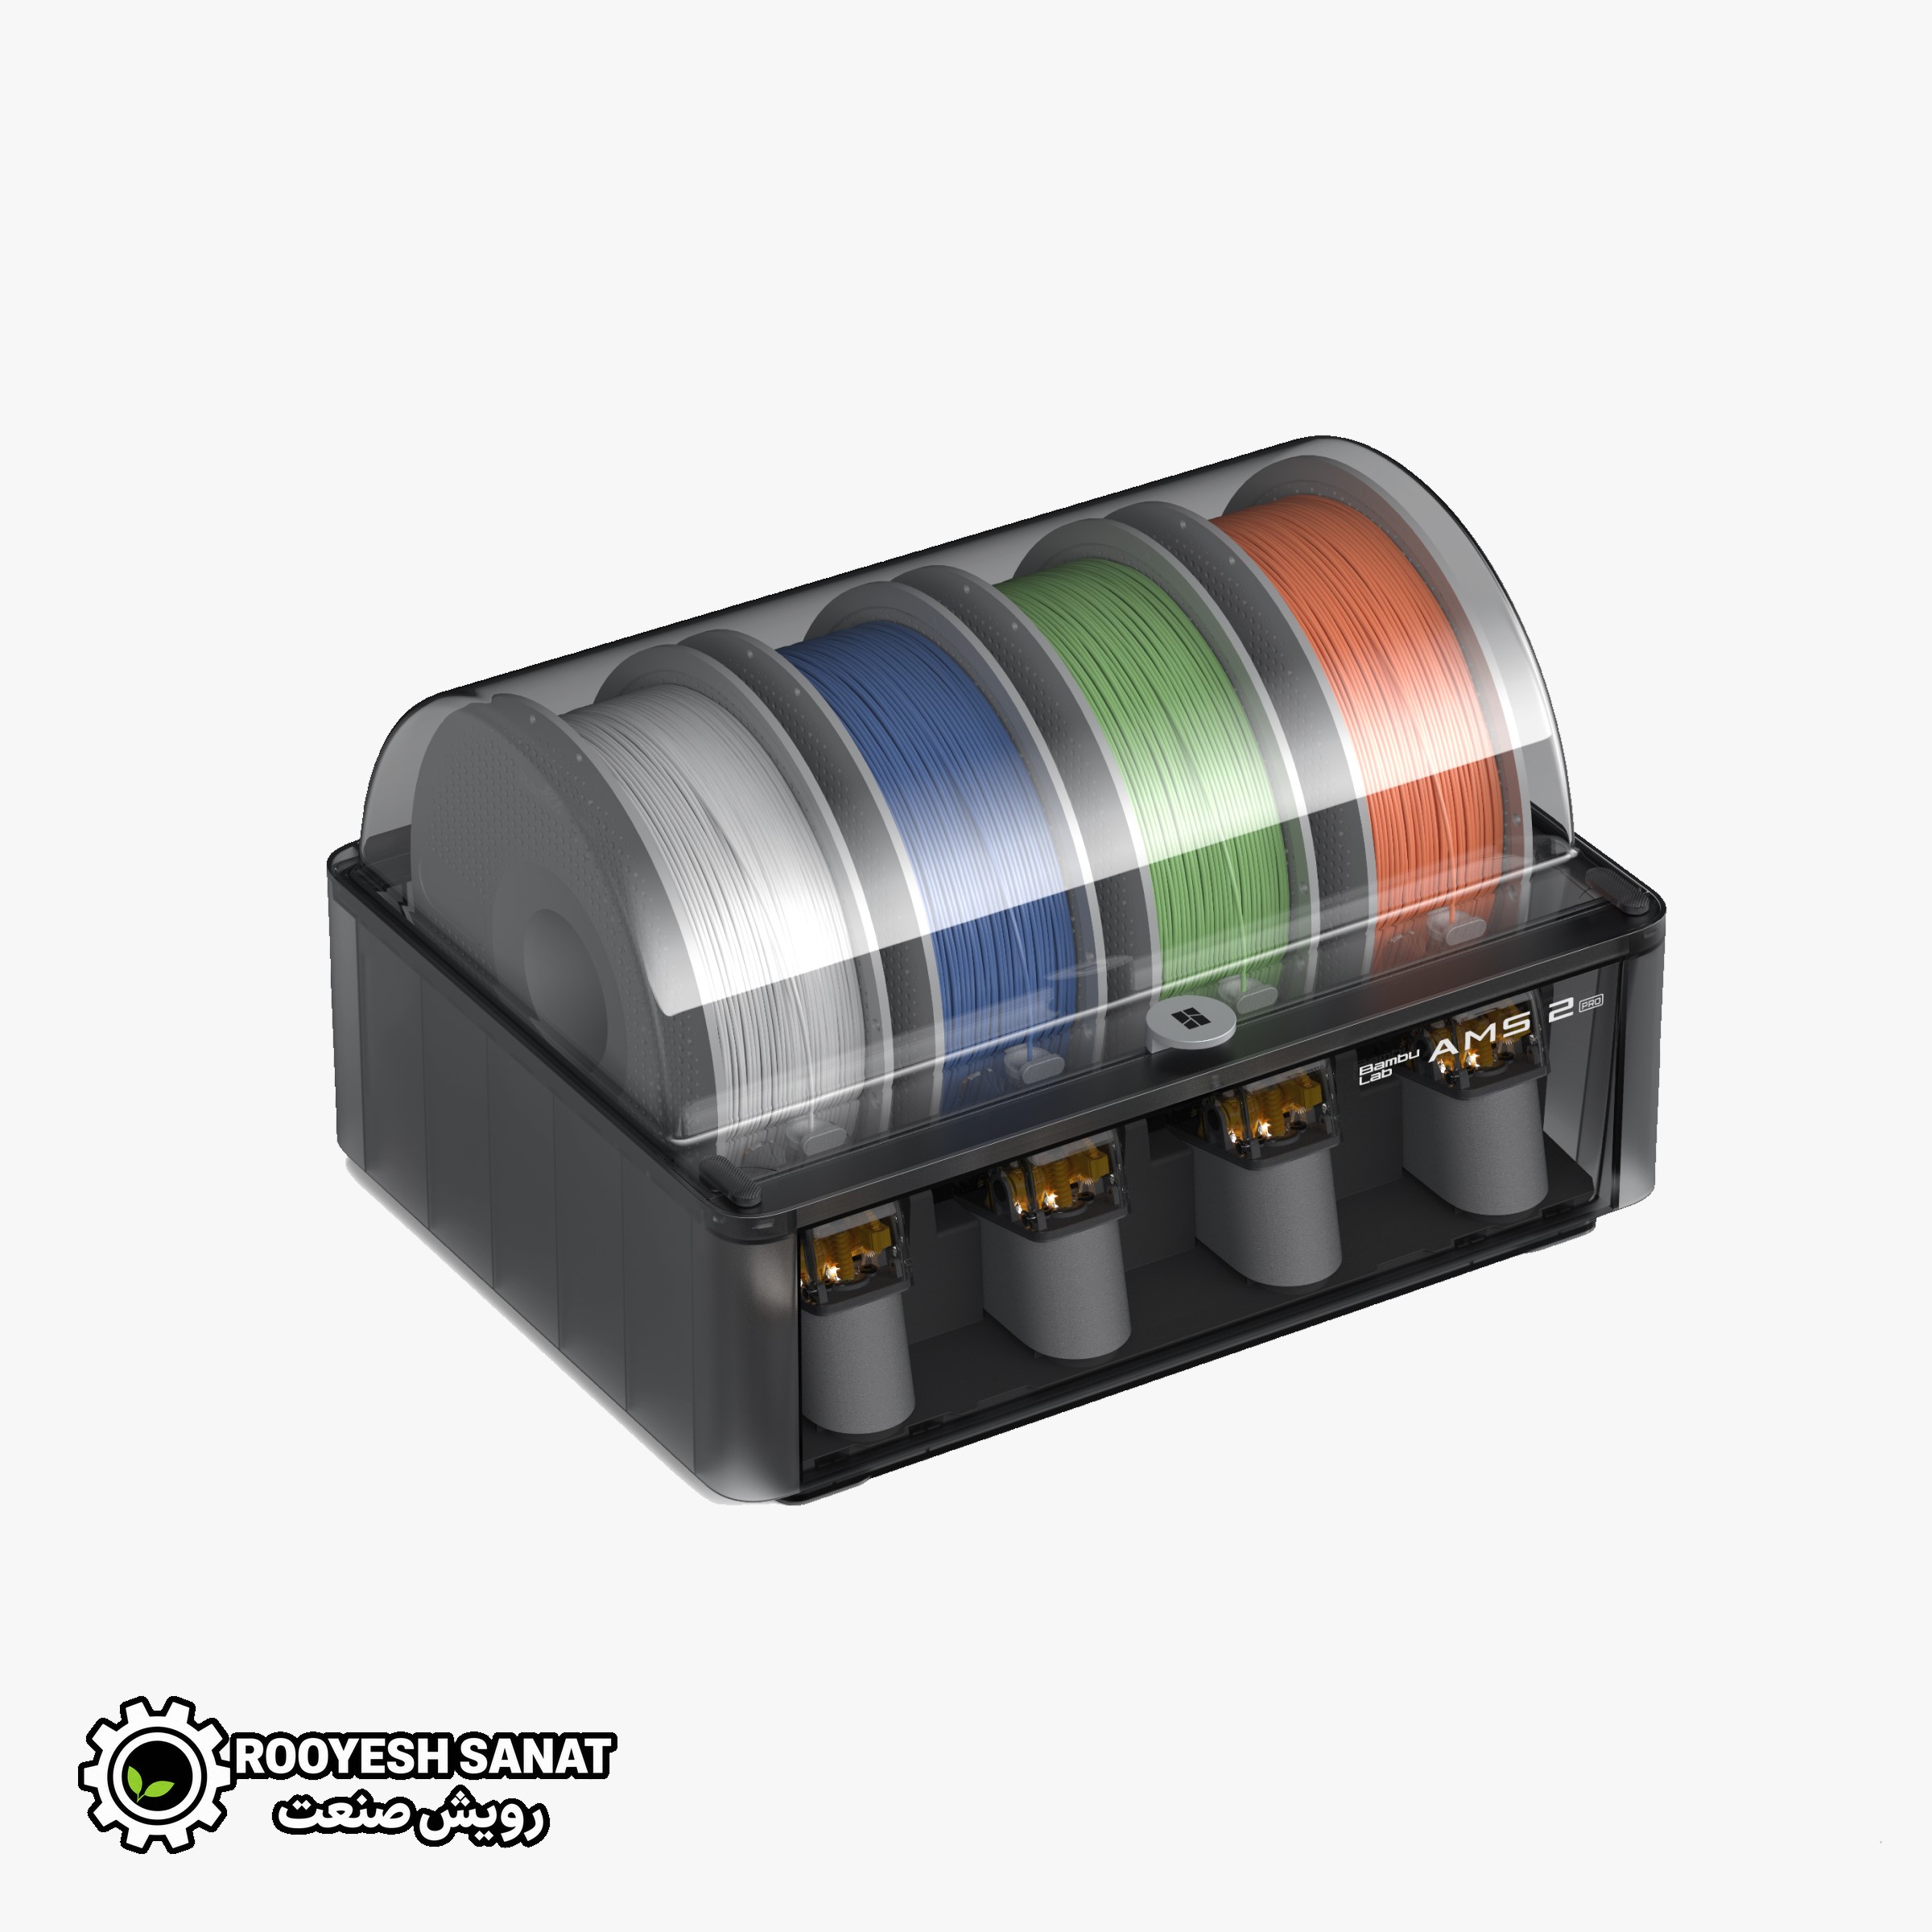
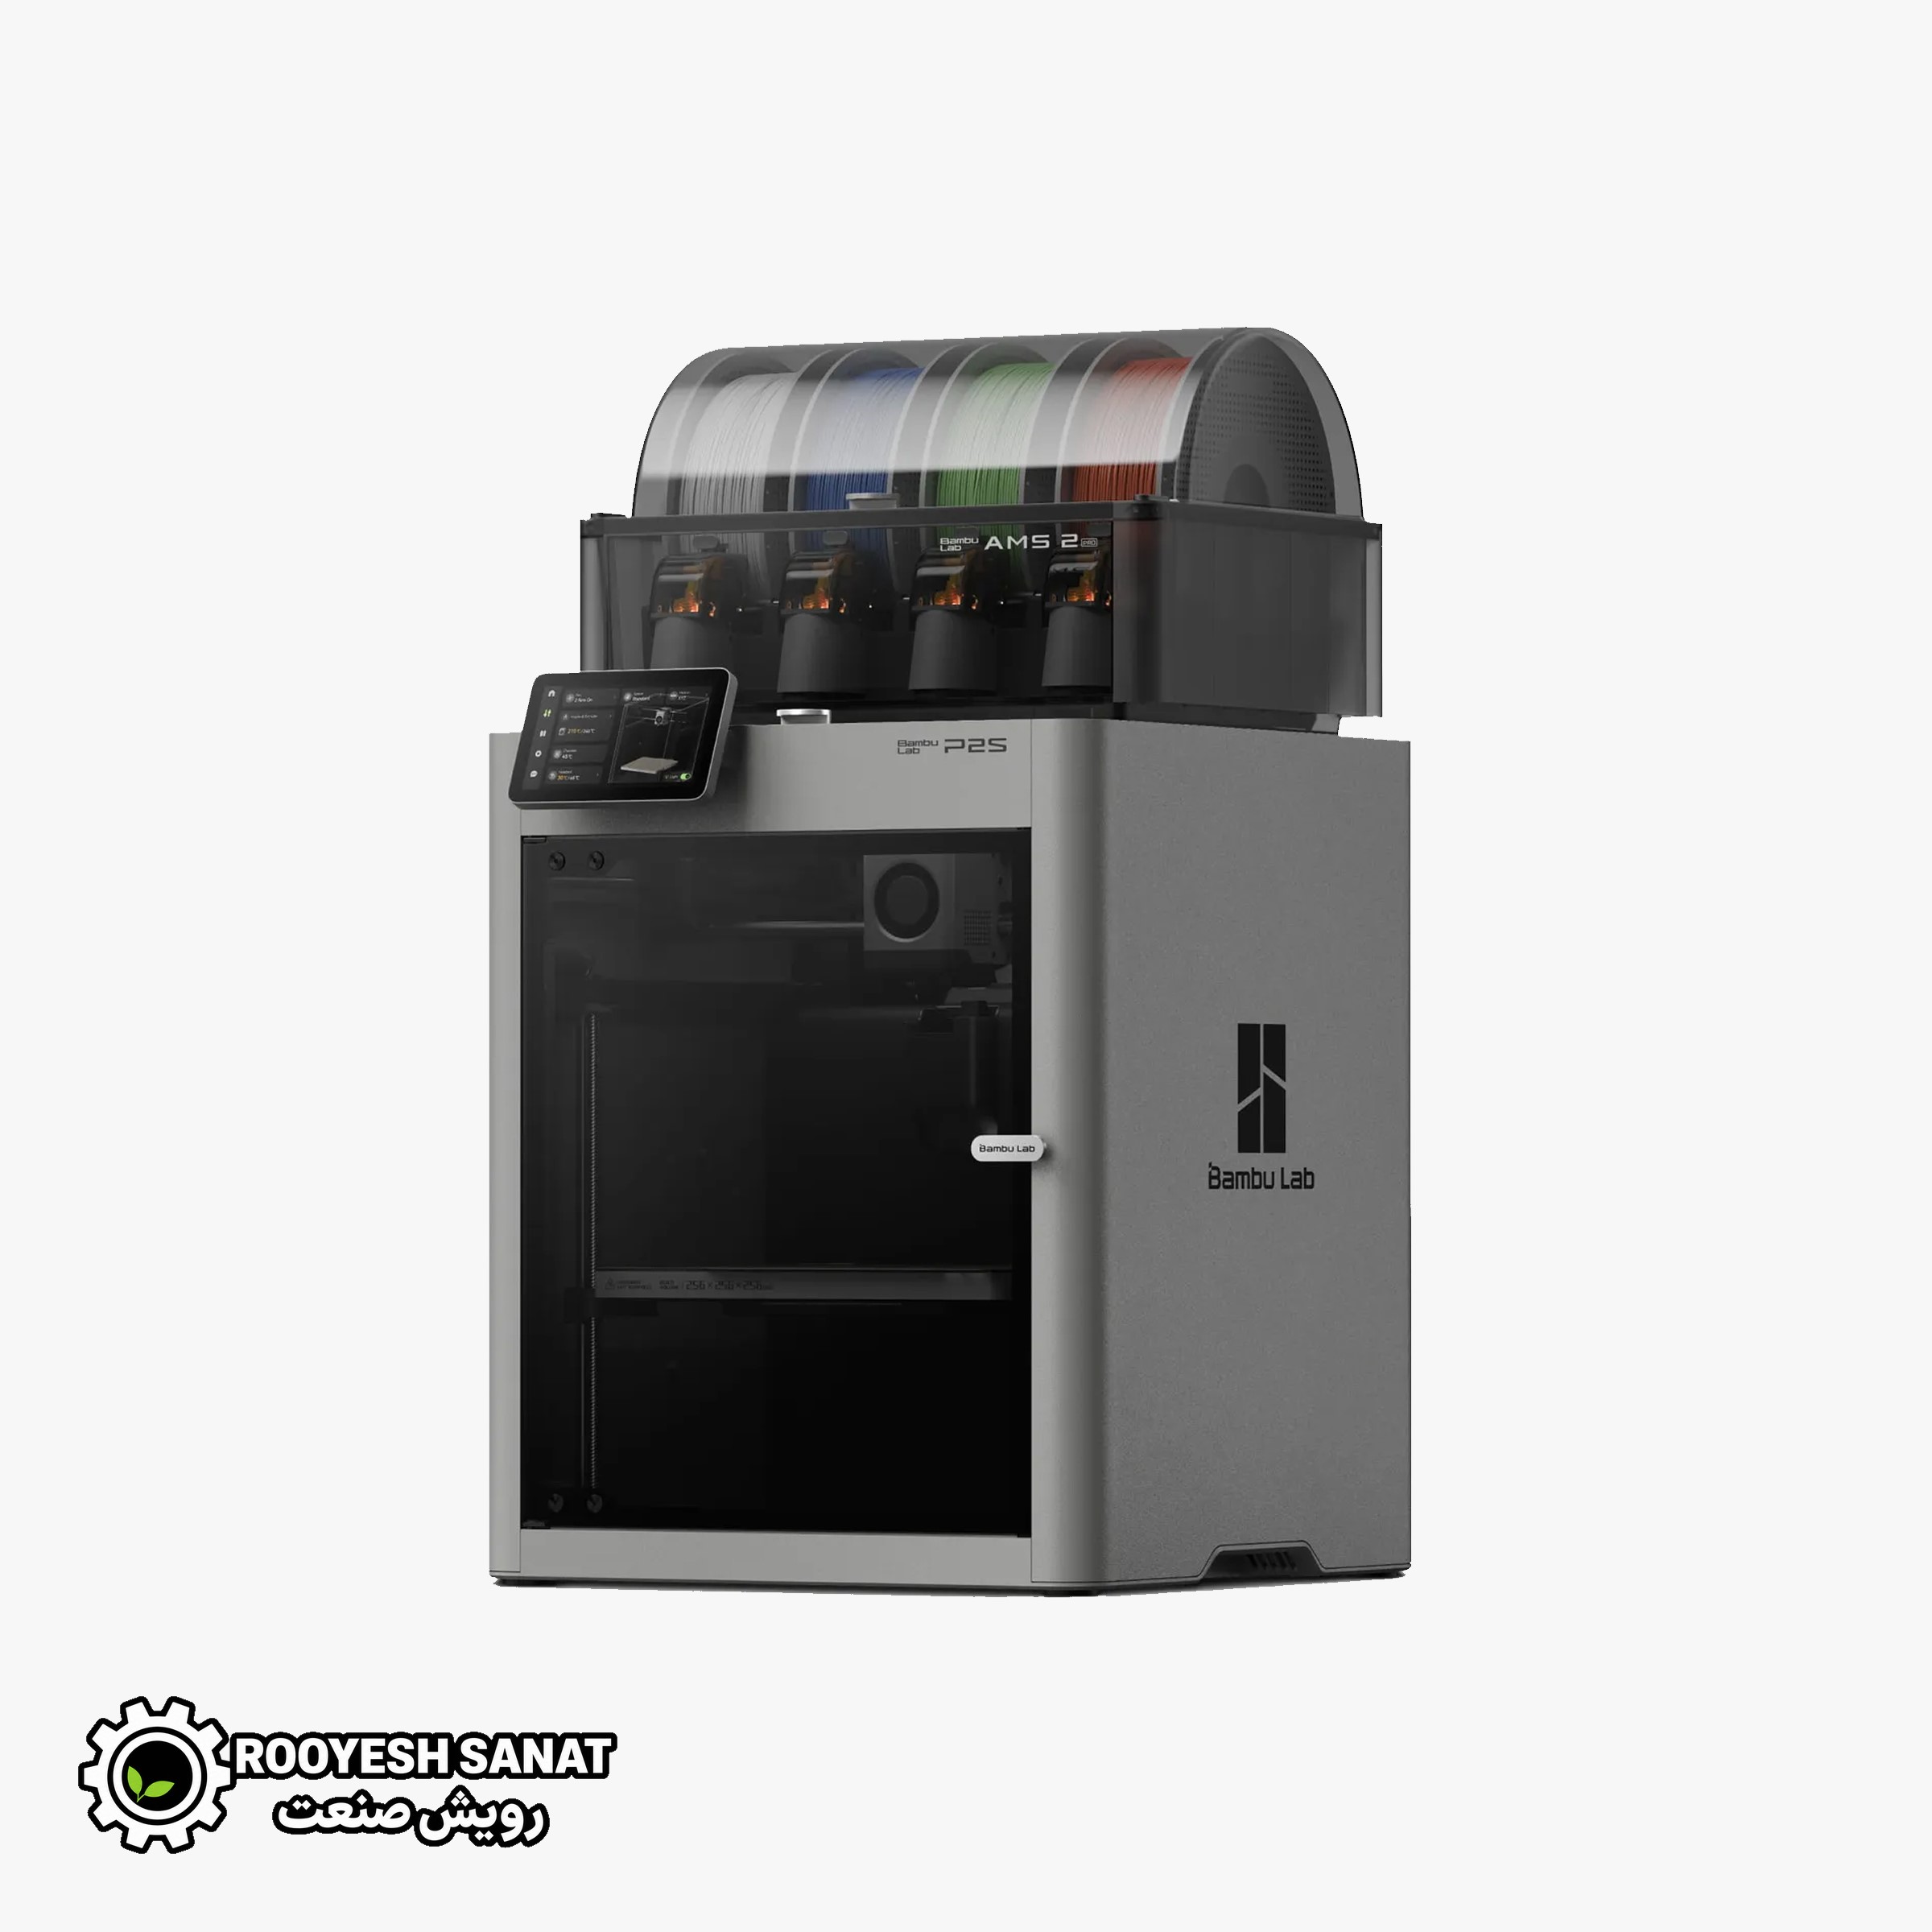
P2S Combo بهصورت پیشفرض با AMS 2 Pro عرضه میشود.
یکی از تفاوتهای مهم AMS 2 Pro، وجود سیستم خشککردن فیلامنت و Active Venting است.
Bambu Lab ادعا میکند که این سیستم میتواند فیلامنت را ۳۰ درصد سریعتر از روش Sealed Heating خشک کند.
این قابلیت برای موادی که رطوبت روی کیفیت چاپ آنها اثر میگذارد، اهمیت دارد.
اما باید توجه کرد که خشککردن فیلامنت و نگهداری خشک آن دو مسئله متفاوت هستند و عملکرد AMS 2 Pro را باید در چارچوب همین دو وظیفه بررسی کرد.
مواد؛ چرا نباید صرفاً از روی دمای نازل تصمیم گرفت؟
A2L بهصورت رسمی برای:
- PLA
- PETG
- سایر فیلامنتهای غیرمهندسی
معرفی شده است.
در مقابل، P2S با محفظه، بستر ۱۱۰ درجه سانتیگراد و سیستم Adaptive Airflow طراحی شده است.
این تفاوت نشان میدهد که فلسفه حرارتی دو دستگاه یکسان نیست.
اما یک اشتباه رایج این است که از روی «نازل ۳۰۰ درجه» یا «محفظه بسته» نتیجه بگیریم که یک دستگاه برای تمام پلیمرهای مهندسی مناسب است.
چنین نتیجهای از نظر علمی درست نیست.
رفتار هر ماده به پارامترهای مختلفی از جمله:
- دمای انتقال شیشهای
- انقباض حرارتی
- دمای بستر
- دمای محیط چاپ
- سرعت سردشدن
- چسبندگی لایهها
وابسته است.
بنابراین انتخاب ماده باید بر اساس پروفایل رسمی همان فیلامنت و شرایط واقعی چاپ انجام شود، نه صرفاً یک عدد از مشخصات پرینتر.
ابعاد A2L و اثر آن بر فضای کار
ابعاد خارجی A2L:
۵۴۴ × ۵۲۹ × ۵۰۵ میلیمتر
و وزن آن: ۱۲٫۸ کیلوگرم است.
این موضوع یک Trade-off طبیعی ایجاد میکند:
افزایش فضای ساخت، به فضای فیزیکی بیشتری برای قرارگیری دستگاه نیاز دارد.
بنابراین هنگام برنامهریزی محل نصب A2L نباید فقط حجم ساخت را در نظر گرفت؛ فضای لازم برای دسترسی، مدیریت فیلامنت و اتصال تجهیزات جانبی نیز باید لحاظ شود.
صدای A2L
Bambu Lab برای A2L دو سطح صدا اعلام کرده است:
Silent Mode: کمتر از ۴۹ دسیبل
Standard Mode: حدود ۵۲ دسیبل
این اعداد شرایط مشخص اعلامشده توسط سازنده هستند و نباید آنها را بهعنوان سطح صدای ثابت دستگاه در تمام سناریوها در نظر گرفت.
سرعت حرکت، نوع عملیات، وضعیت فنها، سطح قرارگیری دستگاه و شرایط محیط میتوانند بر صدای واقعی اثر بگذارند.
کاربرد :A2L و P2S
برای چه پروژههایی A2L منطقیتر است؟
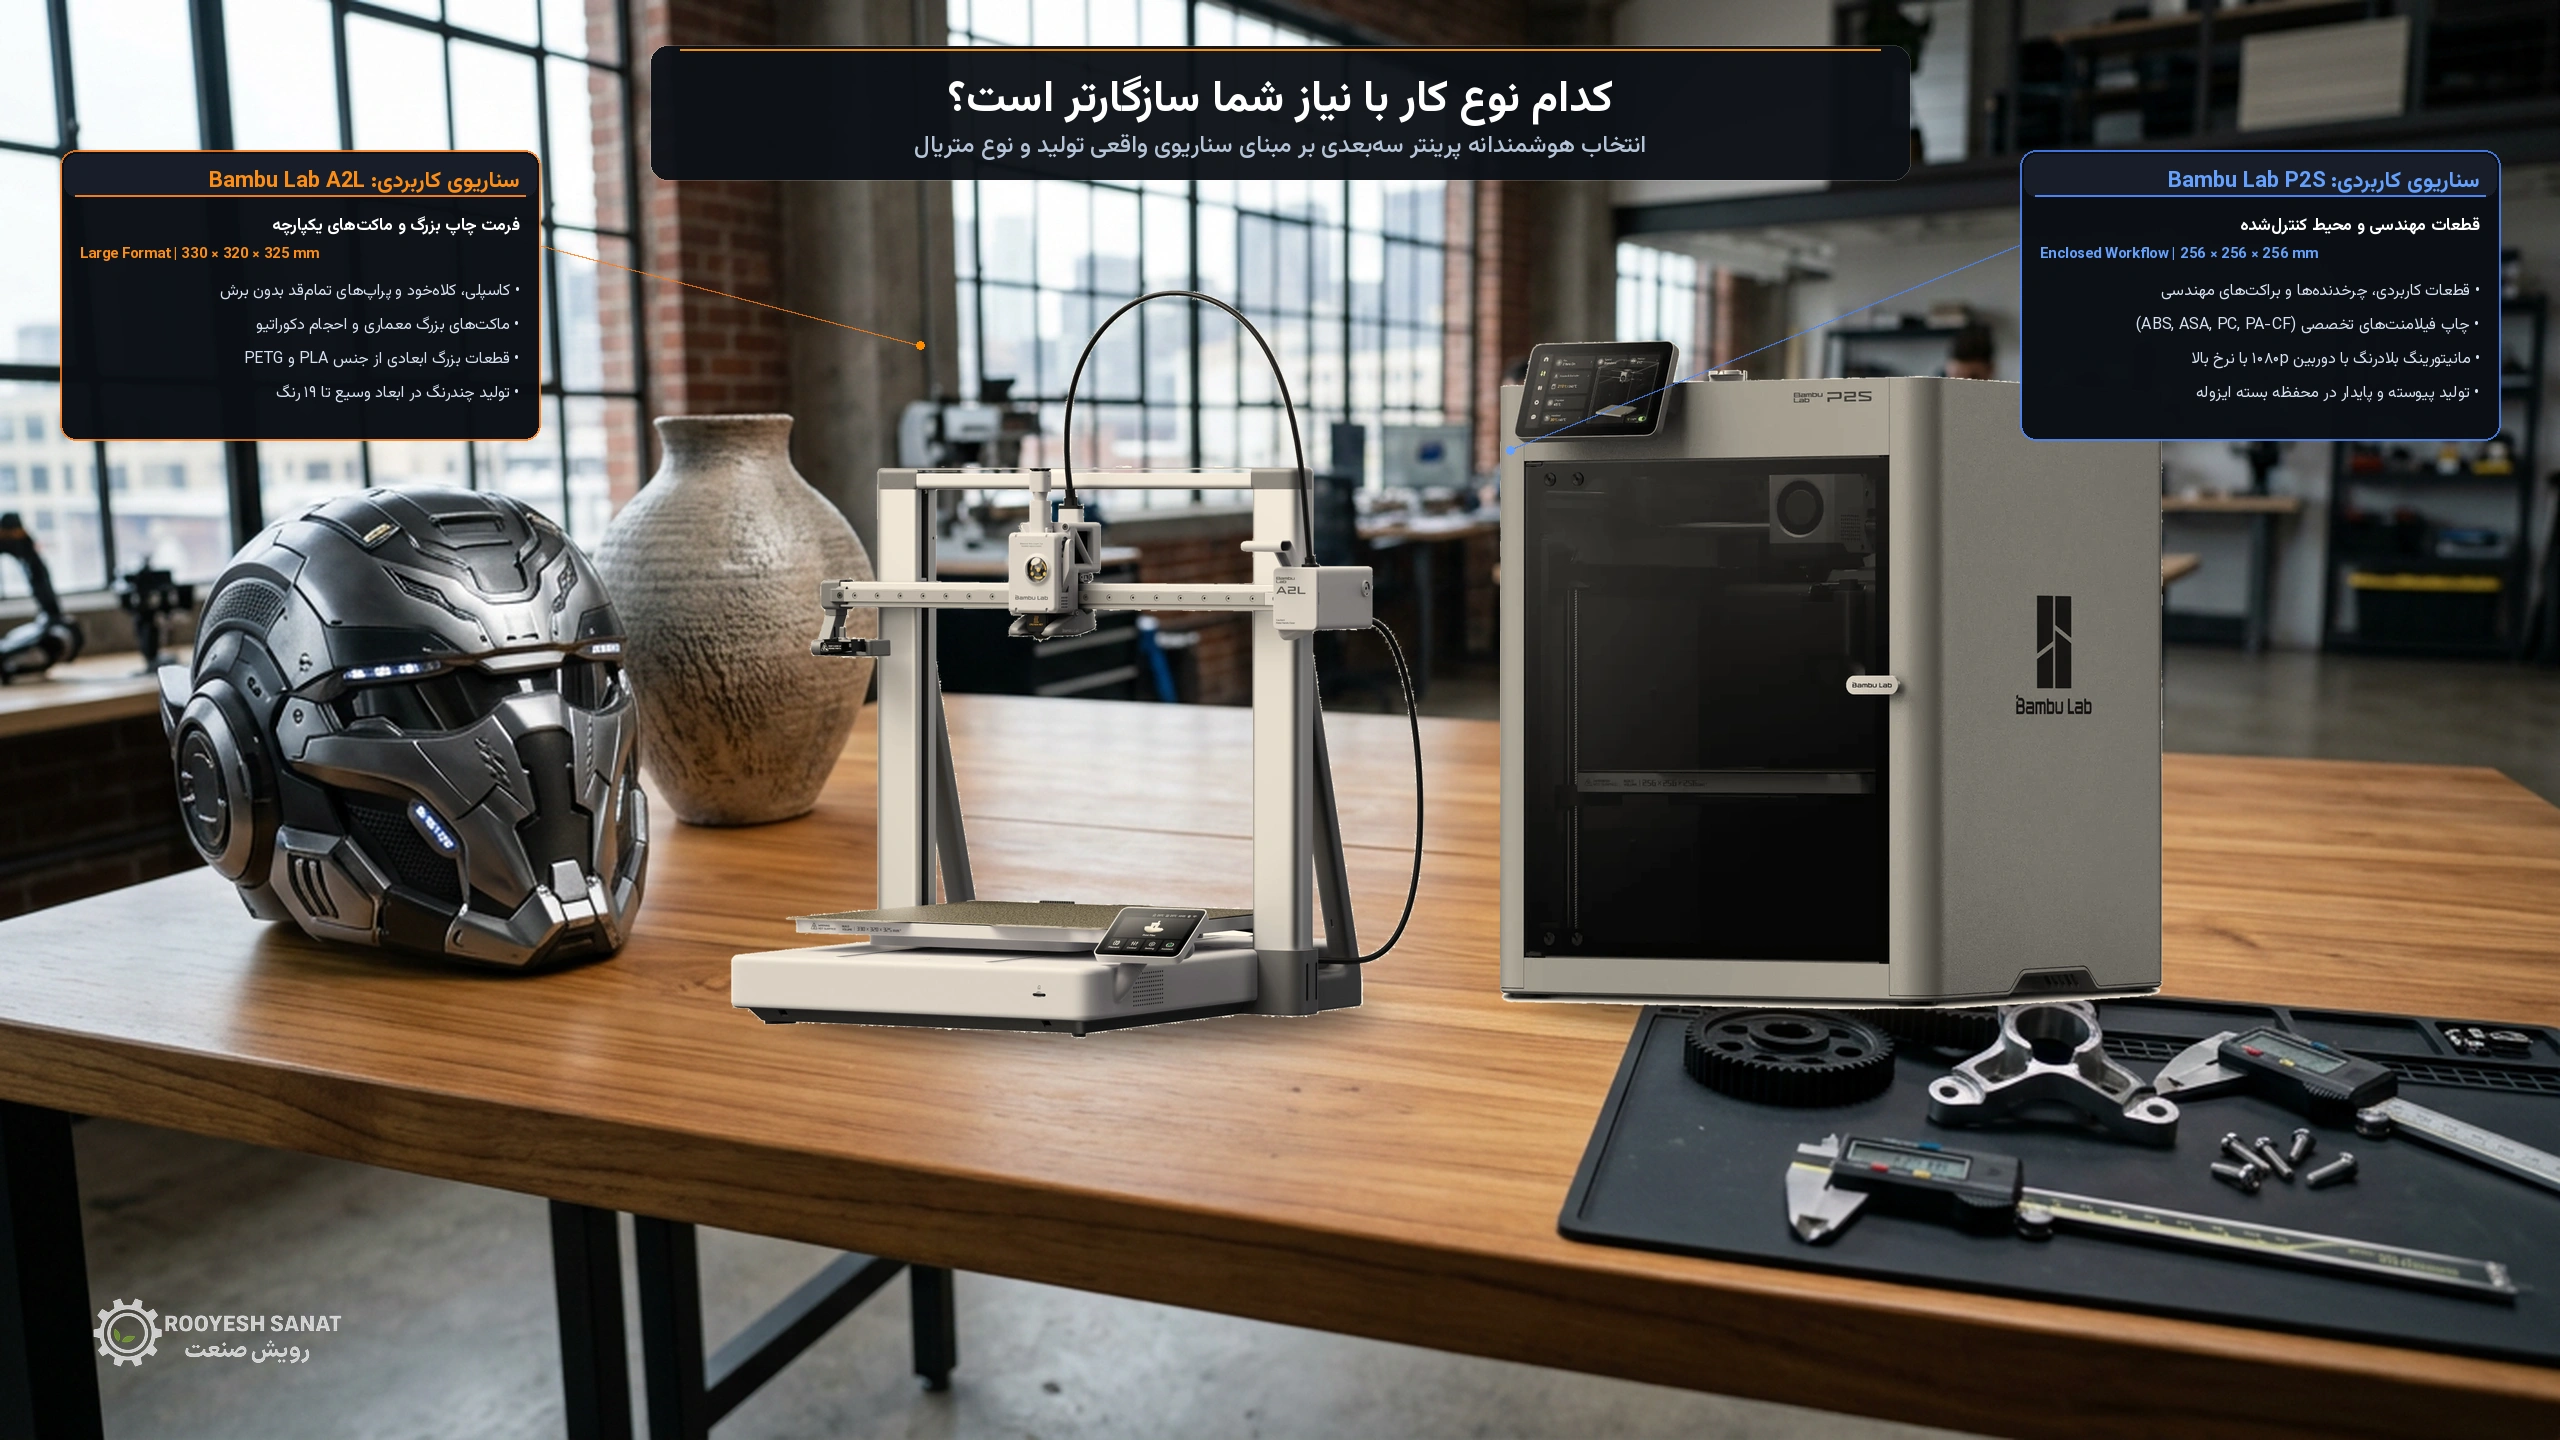
A2L زمانی بیشتر مورد توجه قرار میگیرد که ابعاد قطعه تبدیل به محدودیت اصلی پروژه شده باشد.
برای مثال:
قطعات دکوراتیو بزرگ
اگر قطعهای در محدوده پرینترهای ۲۵۶ میلیمتری جا نمیشود، فضای ساخت A2L میتواند نیاز به تقسیم مدل را کاهش دهد.
Props و قطعات Cosplay
برخی قطعات بزرگ را میتوان در ابعاد بیشتری و با تعداد اتصال کمتر تولید کرد.
Batch Printing
فضای بیشتر میتواند در بعضی مدلها اجازه دهد چند قطعه کوچکتر روی یک صفحه قرار گیرند.
نمونههای اولیه بزرگ
در طراحی محصول، گاهی ساخت یک نمونه در مقیاس بزرگتر برای بررسی فرم، مونتاژ یا تناسب اهمیت دارد.
برای چه پروژههایی P2S منطقیتر است؟
P2S در شرایطی اهمیت بیشتری پیدا میکند که کاربر از پرینتر انتظار داشته باشد علاوه بر ساخت قطعه، فرایند چاپ را نیز به شکل فعال پایش کند.
برای مثال:
نمونهسازی سریع
حجم ساخت ۲۵۶ × ۲۵۶ × ۲۵۶ میلیمتر برای طیف بزرگی از نمونههای اولیه کافی است.
چاپهای طولانی
دوربین، AI Error Detection و سنسورهای مختلف میتوانند نظارت بر چاپ را سادهتر کنند.
کنترل اکستروژن
DynaSense و Auto Flow Dynamics Calibration برای کنترل بهتر رفتار اکستروژن طراحی شدهاند.
کار با مواد با نیازهای حرارتی متفاوت
Adaptive Airflow به دستگاه اجازه میدهد بین خنککاری و حفظ گرمای محفظه مدیریت فعالتری داشته باشد.
چه زمانی A2L انتخاب منطقیتری از نظر مهندسی است؟
اگر مهمترین محدودیت پروژه شما این باشد که:
«قطعه داخل حجم ساخت جا نمیشود»
افزایش فضای ساخت معمولاً ارزش بیشتری از مجموعهای از قابلیتهای جانبی خواهد داشت.
برای مثال، اگر یک قطعه بزرگ مجبور شود به چهار بخش تقسیم شود، چاپ آن روی دستگاه کوچکتر ممکن است زمان مونتاژ، پرداخت و اتصال را افزایش دهد.
در این شرایط، افزایش حجم ساخت میتواند مستقیماً روی فرایند تولید اثر بگذارد.
این یک تفاوت هندسی و عملیاتی است، نه صرفاً یک تفاوت در جدول مشخصات.
چه زمانی P2S از نظر فرایند چاپ جذابتر میشود؟
اگر قطعات شما بهراحتی در حجم ۲۵۶ × ۲۵۶ × ۲۵۶ میلیمتر قرار میگیرند، مسئله اصلی میتواند از «فضای ساخت» به «کنترل فرایند» منتقل شود.
در این حالت قابلیتهایی مانند:
- DynaSense Extruder
- Auto Flow Dynamics Calibration
- Adaptive Airflow
- AI Error Detection
- ۱۰۸۰p High-Rate Live View
- Quick-Swap Hotend
- AMS 2 Pro
اهمیت بیشتری پیدا میکنند.
این مجموعه برای کاربری طراحی شده که میخواهد بخش بیشتری از فرایند چاپ توسط خود دستگاه پایش و مدیریت شود.
مقایسه بر اساس مسئله، نه بر اساس تعداد قابلیتها
| اگر مسئله اصلی شما این است… | ویژگی مهمتر |
|---|---|
| قطعه در ۲۵۶ میلیمتر جا نمیشود | حجم ساخت A2L |
| نیاز به قطعه بزرگ یکپارچه دارید | حجم ساخت A2L |
| میخواهید چند قطعه بزرگ را همزمان چاپ کنید | فضای ساخت A2L |
| کنترل اکستروژن اهمیت زیادی دارد | DynaSense در P2S |
| میخواهید Flow Dynamics بهصورت خودکار کالیبره شود | P2S |
| نظارت تصویری از راه دور مهم است | دوربین P2S |
| تشخیص خودکار برخی خطاهای چاپ مهم است | AI Error Detection در P2S |
| مدیریت فعال جریان هوا اهمیت دارد | Adaptive Airflow در P2S |
| تعویض سریع Hotend مهم است | Quick-Swap در P2S |
| چندرنگ با ظرفیت بالاتر میخواهید | A2L با حداکثر ۱۹ رنگ |
| خشککردن فیلامنت در سیستم AMS مهم است | AMS 2 Pro در P2S Combo |
یک نکته مهم درباره عدد ۵۰۰ میلیمتر بر ثانیه
سرعت اعلامشده A2L برابر ۵۰۰ میلیمتر بر ثانیه است.
اما این عدد را نباید مستقیماً با یک عدد سرعت از دستگاه دیگری مقایسه کرد و نتیجه گرفت کدام پرینتر در عمل سریعتر است.
برای مقایسه علمی سرعت، باید حداقل موارد زیر یکسان باشند:
- مدل آزمایشی
- ارتفاع لایه
- عرض خط
- ماده
- دمای نازل
- دبی حجمی
- شتاب
- Travel Speed
- تنظیمات Slicer
در غیر این صورت مقایسه تنها یک مقایسه بین دو عدد اسمی خواهد بود.
به همین دلیل در این مقاله از نسبت دادن یک «سرعت واقعی چاپ» به P2S بدون آزمون کنترلشده خودداری شده است.
نتیجهگیری؛ تفاوت واقعی A2L و P2S
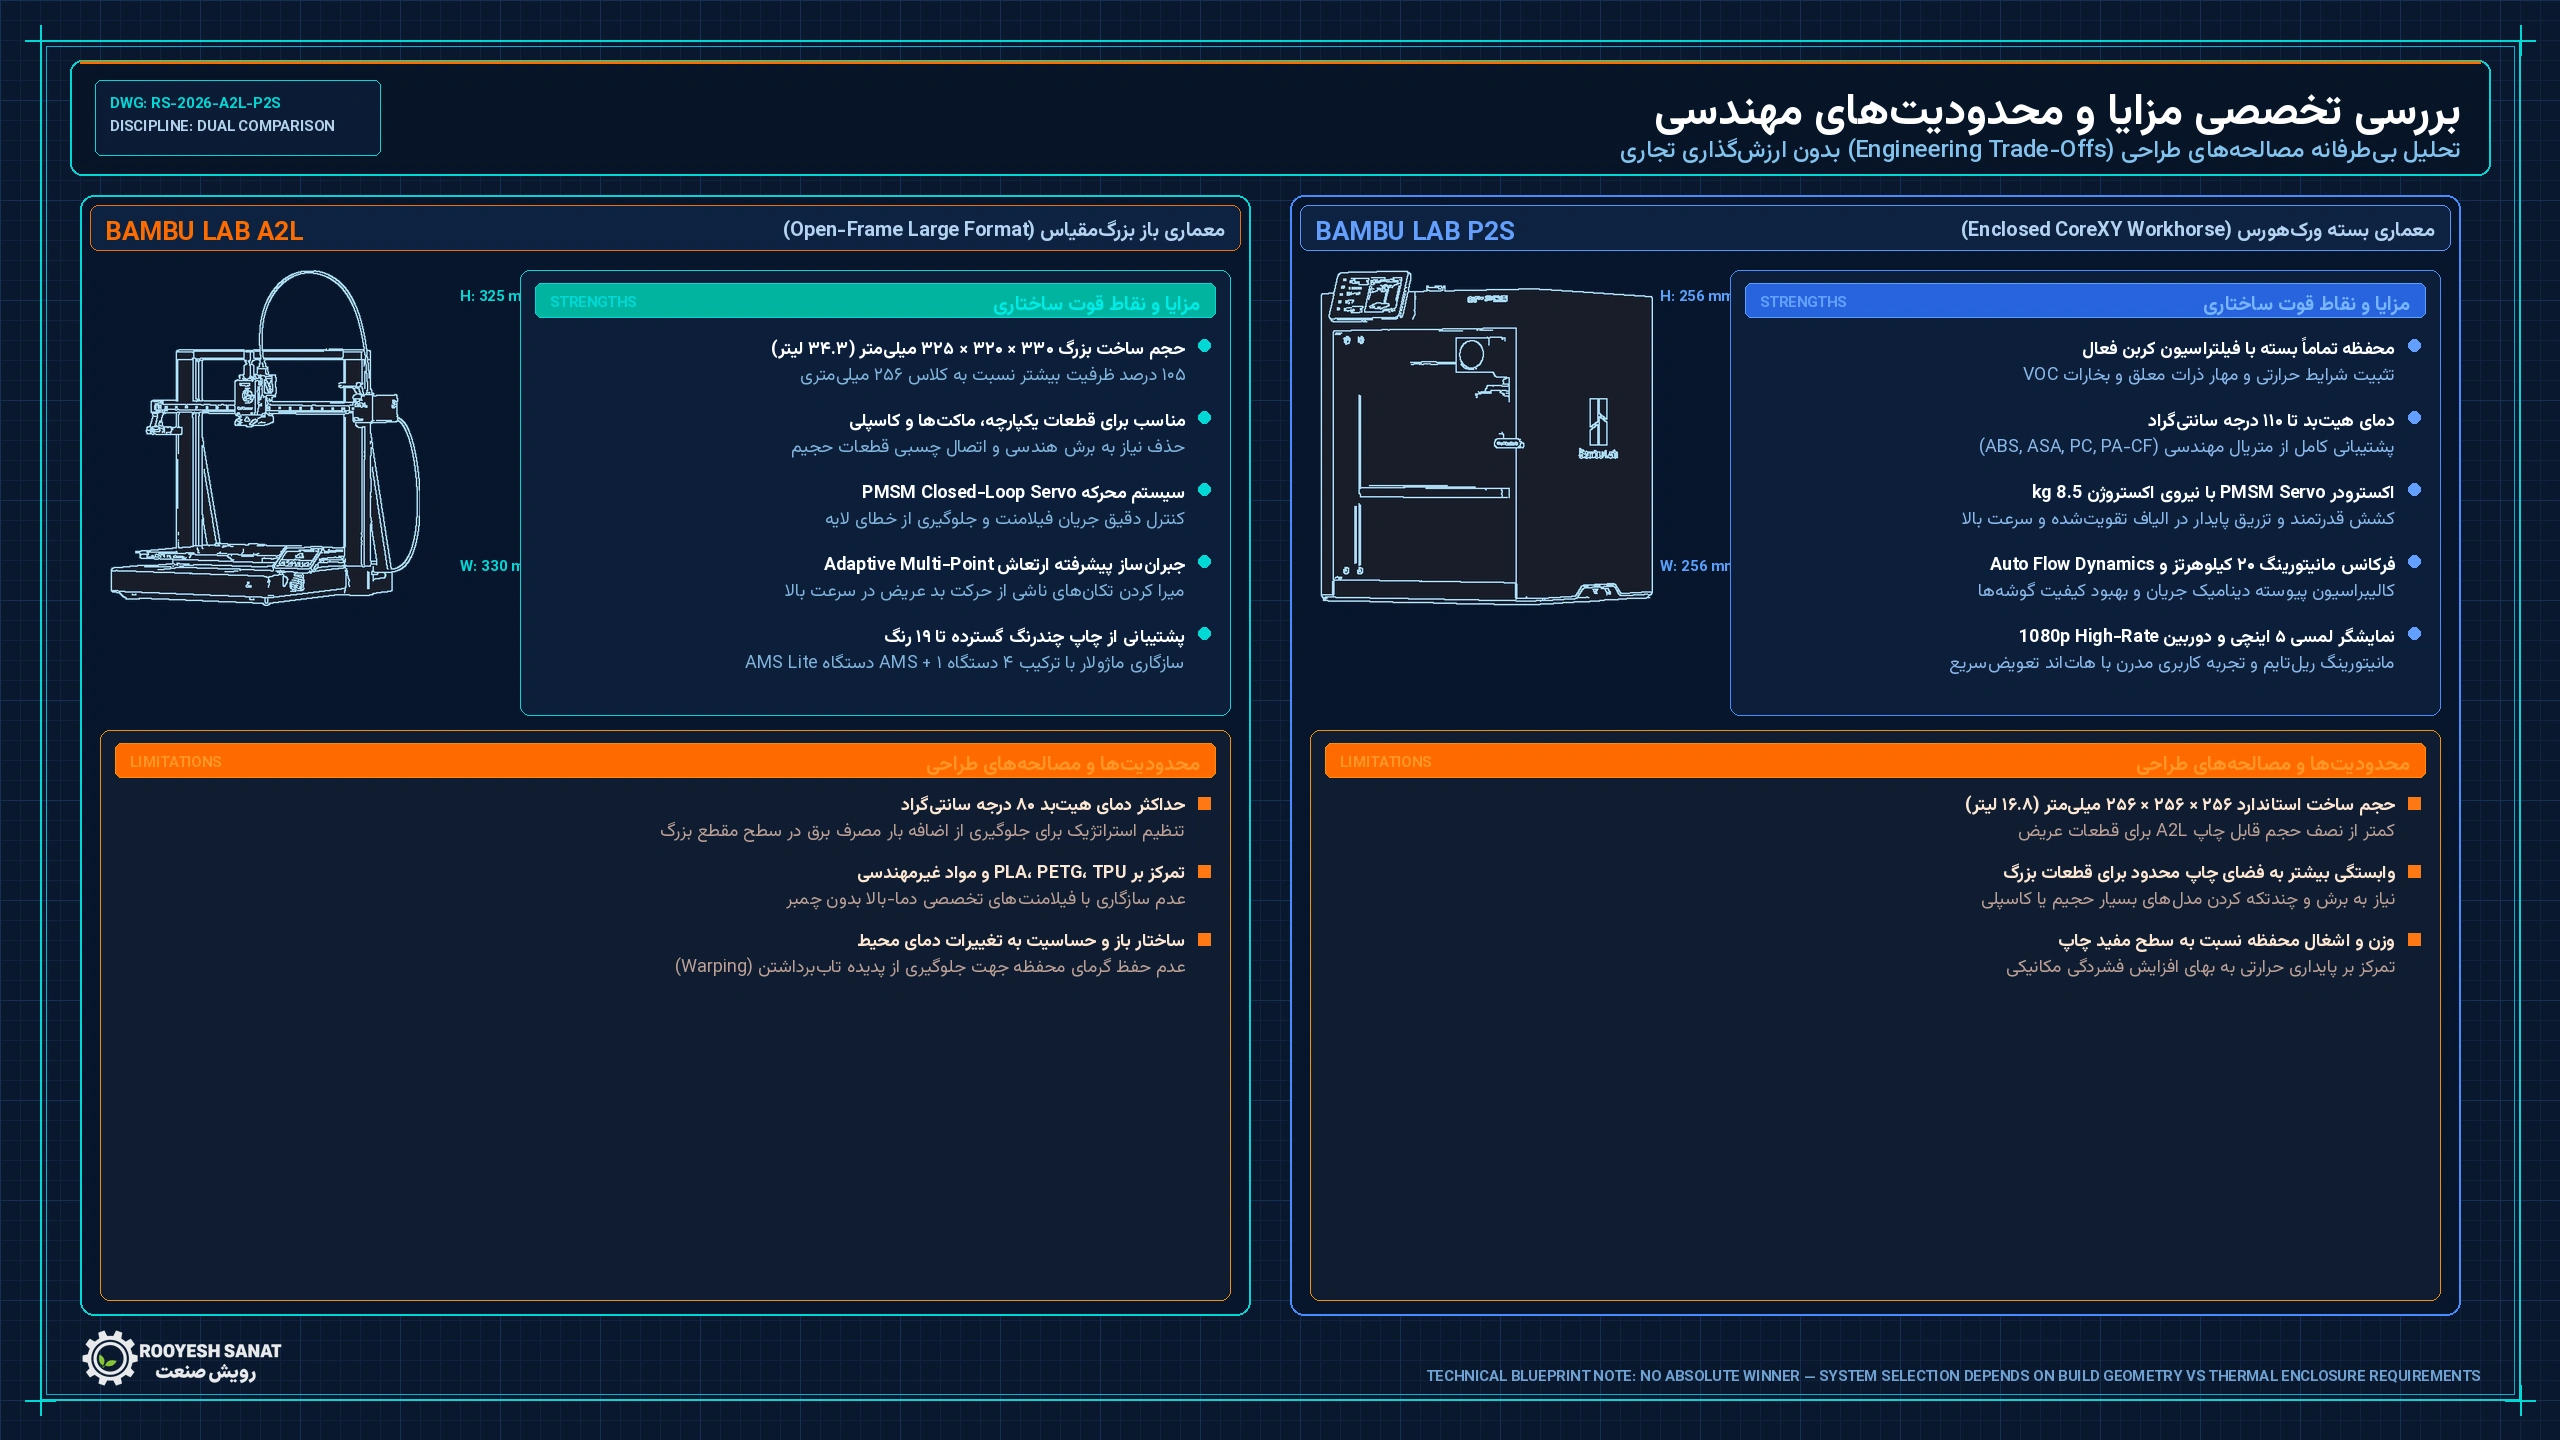
مقایسه Bambu Lab A2L و Bambu Lab P2S را میتوان به یک تفاوت بنیادی خلاصه کرد:
A2L فضای بیشتری برای ساخت فراهم میکند؛ P2S ابزارهای بیشتری برای مدیریت و پایش فرایند چاپ ارائه میدهد.
A2L با حجم ساخت ۳۳۰ × ۳۲۰ × ۳۲۵ میلیمتر، تقریباً ۳۴٫۳۲ لیتر فضای هندسی ساخت دارد؛ در حالی که حجم هندسی فضای ساخت P2S با ابعاد ۲۵۶ × ۲۵۶ × ۲۵۶ میلیمتر حدود ۱۶٫۷۸ لیتر است. بنابراین اگر اندازه قطعه محدودیت اصلی پروژه باشد، اختلاف این دو دستگاه کاملاً معنادار است.
در طرف دیگر، P2S روی کنترل فرایند تمرکز بیشتری دارد: اکسترودر DynaSense با حداکثر نیروی ۸٫۵ کیلوگرم، نمونهبرداری ۲۰ کیلوهرتز، Auto Flow Dynamics Calibration، Adaptive Airflow، AI Error Detection، دوربین ۱۰۸۰p و Quick-Swap Hotend مجموعهای از ابزارهای سختافزاری و نرمافزاری را برای پایش و کنترل چاپ در اختیار کاربر قرار میدهند.
A2L نیز صرفاً با بزرگتر کردن فضای ساخت به بازار نیامده است. سیستم PMSM Closed-Loop Servo، جبران لرزش Adaptive Multi-Point و دو Granular Damper نشان میدهند که کنترل حرکت و اکستروژن نیز در طراحی آن مورد توجه قرار گرفته است.
بنابراین انتخاب میان این دو دستگاه بهتر است از یک سؤال شروع شود:
محدودیت اصلی پروژه من «اندازه قطعه» است یا «کنترل فرایند چاپ»؟
اگر قطعات بزرگ، مدلهای یکپارچه، Props، دکور یا پروژههای Large-Format بخش مهمی از کار شما هستند، فضای ساخت A2L میتواند عامل تعیینکننده باشد.
اگر بیشتر قطعات شما در حجم ۲۵۶ × ۲۵۶ × ۲۵۶ میلیمتر قرار میگیرند و در عوض کنترل اکستروژن، مدیریت جریان هوا، تشخیص خطا، پایش تصویری و امکانات عملیاتی اهمیت بیشتری دارند، معماری P2S موضوع اصلی مقایسه خواهد بود.
در نهایت، تفاوت A2L و P2S بیشتر از آنکه رقابت میان دو جدول مشخصات باشد، تفاوت میان دو اولویت مهندسی است: مقیاس ساخت در برابر کنترل فرایند.
سوالات متداول
حجم ساخت A2L چقدر است؟
حجم ساخت Bambu Lab A2L برابر با ۳۳۰ × ۳۲۰ × ۳۲۵ میلیمتر است.
حجم ساخت P2S چقدر است؟
حجم ساخت Bambu Lab P2S برابر با ۲۵۶ × ۲۵۶ × ۲۵۶ میلیمتر است.
حجم هندسی فضای ساخت A2L چقدر است؟
با ضرب سه بعد فضای ساخت، حجم هندسی آن حدود ۳۴٫۳۲ لیتر به دست میآید.
حجم هندسی فضای ساخت P2S چقدر است؟
حجم هندسی فضای ساخت P2S حدود ۱۶٫۷۸ لیتر است.
حداکثر دمای نازل A2L و P2S چقدر است؟
هر دو دستگاه حداکثر دمای نازل ۳۰۰ درجه سانتیگراد دارند.
حداکثر دمای بستر A2L چقدر است؟
حداکثر دمای بستر A2L برابر ۸۰ درجه سانتیگراد است.
حداکثر دمای بستر P2S چقدر است؟
حداکثر دمای بستر P2S برابر ۱۱۰ درجه سانتیگراد است.
سرعت چاپ A2L چقدر است؟
Bambu Lab برای A2L حداکثر سرعت چاپ ۵۰۰ میلیمتر بر ثانیه را اعلام کرده است.
P2S چه نیروی اکستروژنی دارد؟
اکسترودر سروو P2S حداکثر نیروی اکستروژن ۸٫۵ کیلوگرم دارد.
نرخ نمونهبرداری اکسترودر P2S چقدر است؟
سیستم سروو P2S مقاومت و موقعیت را با نرخ ۲۰ کیلوهرتز نمونهبرداری میکند.
A2L چند رنگ را پشتیبانی میکند؟
طبق مشخصات رسمی(سایت رسمی Bambu Lab) Bambu Lab، A2L با ترکیب حداکثر ۴ دستگاه AMS و یک دستگاه AMS Lite میتواند تا ۱۹ رنگ را پشتیبانی کند.
P2S چه قابلیتهایی برای تشخیص خطا دارد؟
P2S به سیستم AI Error Detection مجهز است که برای شناسایی برخی خطاهای رایج مانند Spaghetti، Nozzle Blob و Air Printing طراحی شده است.
آیا P2S دوربین دارد؟
بله. P2S به دوربین ۱۰۸۰p High-Rate Live View مجهز است.
آیا P2S سیستم خنککاری تطبیقی دارد؟
بله. P2S از Adaptive Airflow System استفاده میکند که میتواند بین ورود هوای خنک و حفظ گرمای داخل محفظه، جریان هوا را مدیریت کند.
آیا P2S از AMS 2 Pro پشتیبانی میکند؟
بله. نسخه Combo بهصورت پیشفرض با AMS 2 Pro عرضه میشود و این سیستم قابلیت خشککردن فیلامنت را نیز دارد.
https://rooyeshsanat.com/VLGNDK
کپی آدرس