

Infill در پرینتر سه بعدی چیست؟

Infill در پرینتر سه بعدی چیست؟
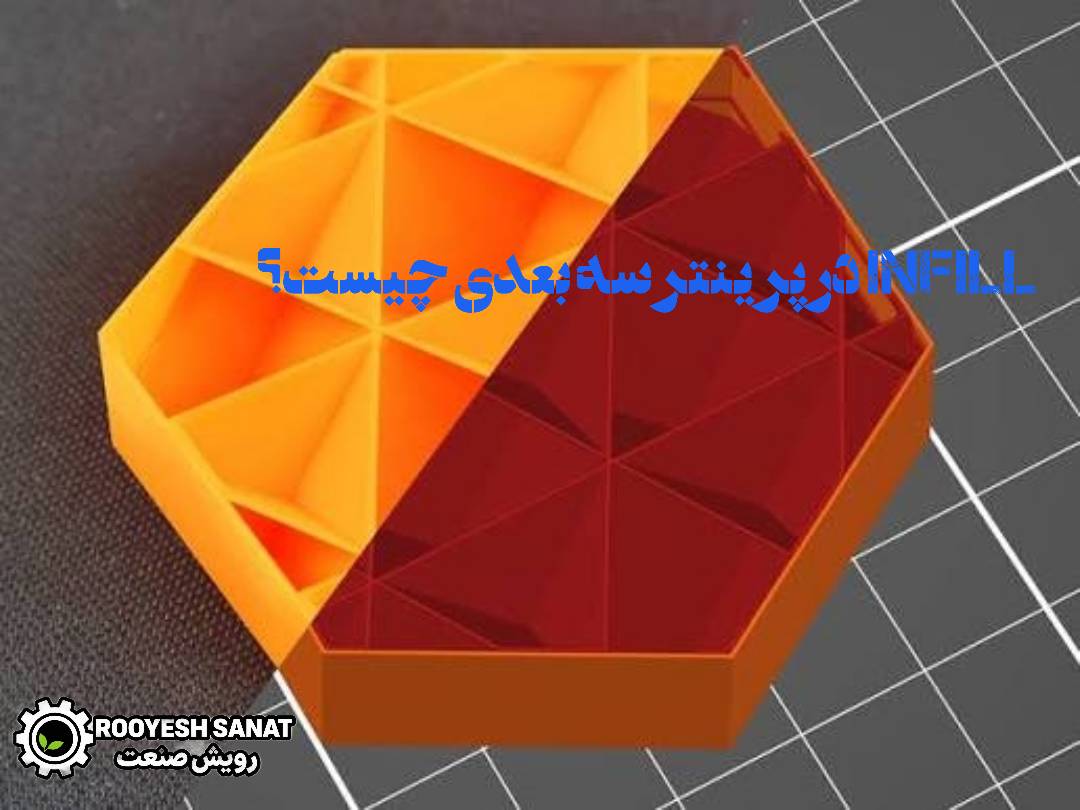
اگر با پرینتر سه بعدی کار کرده باشید، احتمالاً در نرمافزارهای Slicer با گزینهای به نام Infill مواجه شدهاید. اما Infill چیست و چرا یکی از مهمترین تنظیمات چاپ سه بعدی محسوب میشود؟
به زبان ساده، Infill همان ساختار داخلی قطعه چاپشده است که فضای بین دیوارههای بیرونی مدل را پر میکند. با تغییر درصد و الگوی Infill میتوان وزن، استحکام، میزان مصرف فیلامنت و حتی زمان چاپ را تا حد زیادی کنترل کرد. برای مثال، یک قطعه تزئینی معمولاً به Infill زیادی نیاز ندارد، در حالی که یک قطعه مکانیکی یا نگهدارنده ممکن است به ساختار داخلی متراکمتر و دیوارههای قویتری نیاز داشته باشد.
در این مقاله از رویش صنعت بررسی میکنیم که Infill چیست، چه درصدهایی دارد، کدام الگوها مناسبتر هستند و برای کاربردهای مختلف چه درصدی از Infill انتخاب بهتری است.
Infill در پرینتر سه بعدی چیست؟
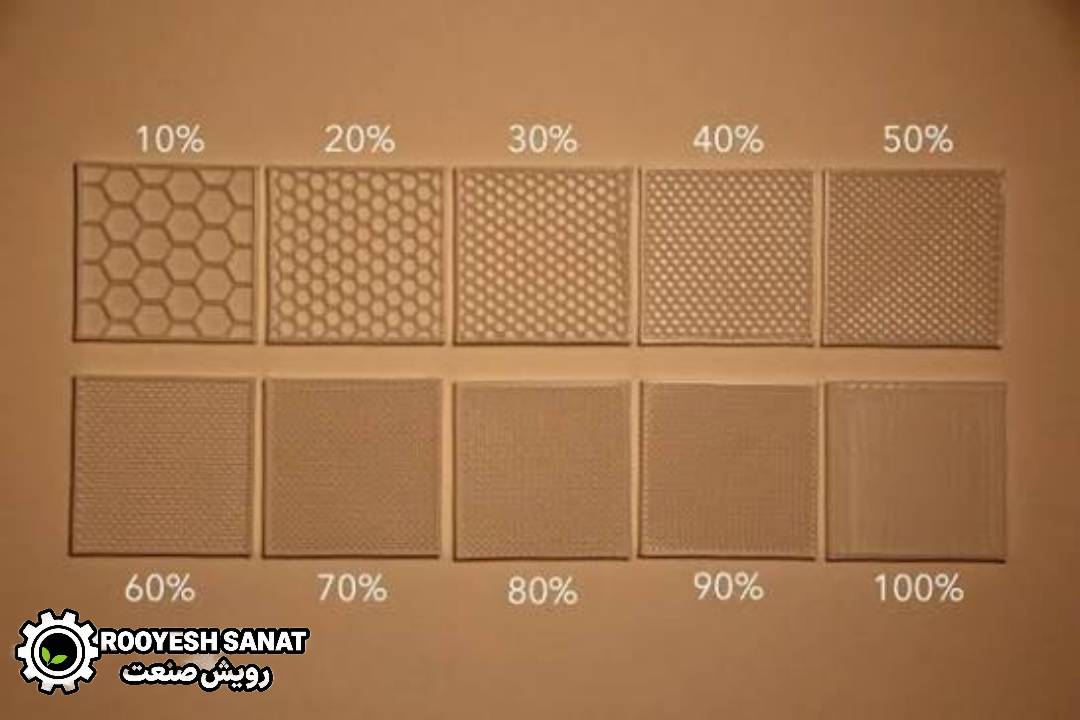
Infill به ساختار داخلی یک قطعه سه بعدی گفته میشود که در فضای بین دیوارههای بیرونی آن چاپ میشود. در پرینترهای FDM، معمولاً لازم نیست تمام فضای داخلی مدل بهصورت کامل با فیلامنت پر شود. نرمافزار Slicer میتواند این قسمت را با یک الگوی مشخص و درصد تراکم تعیینشده ایجاد کند.
برای مثال:
- ۰ درصد Infill: فضای داخلی تقریباً خالی است.
- ۱۰ درصد Infill: ساختار داخلی بسیار سبک ایجاد میشود.
- ۲۰ درصد Infill: گزینهای متعادل برای بسیاری از چاپهای عمومی.
- ۵۰ درصد Infill: ساختار داخلی متراکمتر و معمولاً مقاومتر.
- ۱۰۰ درصد Infill: قطعه تقریباً کاملاً توپر چاپ میشود.
بنابراین Infill یکی از ابزارهای مهم برای ایجاد تعادل بین وزن، استحکام، زمان چاپ و مصرف فیلامنت است.
چرا Infill در چاپ سه بعدی اهمیت دارد؟
انتخاب درصد مناسب Infill میتواند تأثیر قابل توجهی روی نتیجه نهایی چاپ داشته باشد. مهمترین تأثیرات Infill عبارتاند از:
۱. تأثیر روی استحکام
افزایش تراکم ساختار داخلی میتواند مقاومت قطعه را در برابر برخی نیروها افزایش دهد. البته استحکام قطعه فقط به Infill وابسته نیست و عواملی مانند:
- تعداد Wall
- ضخامت دیواره
- جهت چاپ
- نوع فیلامنت
- دمای چاپ
- ارتفاع لایه
- طراحی قطعه
نیز نقش بسیار مهمی دارند. بنابراین افزایش Infill همیشه بهترین راه برای افزایش استحکام نیست.
۲. تأثیر روی وزن قطعه
هرچه Infill بیشتر باشد، مواد بیشتری در داخل قطعه قرار میگیرد. در نتیجه اگر وزن پایین اهمیت داشته باشد، معمولاً استفاده از درصدهای پایینتر Infill میتواند گزینه مناسبی باشد. این موضوع در ساخت قطعات سبک، مدلهای نمایشی و نمونههای اولیه اهمیت زیادی دارد.
۳. تأثیر روی مصرف فیلامنت
Infill بیشتر به معنی مصرف بیشتر فیلامنت است. برای مثال، یک قطعه با Infill برابر با ۱۵ درصد معمولاً نسبت به همان قطعه با Infill برابر با ۵۰ درصد، مواد کمتری مصرف میکند. بنابراین تنظیم Infill میتواند روی هزینه نهایی چاپ نیز تأثیر داشته باشد.
۴. تأثیر روی زمان چاپ
هرچه مقدار Infill افزایش پیدا کند، مسیرهای بیشتری برای حرکت نازل ایجاد میشود. در نتیجه:
Infill بیشتر → مصرف مواد بیشتر → زمان چاپ بیشتر
البته مقدار دقیق این افزایش به هندسه مدل، نوع الگوی Infill، سرعت چاپ و تنظیمات دیگر بستگی دارد.
درصد Infill چیست؟
درصد Infill نشاندهنده میزان تراکم ساختار داخلی مدل است. این درصد در Slicer تعیین میشود و معمولاً با اعداد مختلفی مانند ۱۰، ۱۵، ۲۰، ۳۰، ۵۰ یا ۱۰۰ درصد نمایش داده میشود.
برای درک سادهتر:
| درصد Infill | وضعیت داخلی قطعه | کاربرد عمومی |
|---|---|---|
| ۰٪ | تقریباً خالی | مدلهای بسیار سبک و تزئینی |
| ۵٪ | بسیار کم | مدلهای نمایشی |
| ۱۰٪ | کم | مدلهای سبک |
| ۱۵٪ | کم تا متوسط | قطعات عمومی |
| ۲۰٪ | متوسط | استفاده عمومی |
| ۳۰٪ | نسبتاً متراکم | قطعات کاربردی |
| ۴۰ تا ۵۰٪ | متراکم | قطعات مقاومتر |
| ۶۰ تا ۸۰٪ | بسیار متراکم | کاربردهای خاص |
| ۱۰۰٪ | کاملاً توپر | قطعات خاص و نیازمند ساختار توپر |
این اعداد فقط یک راهنمای عمومی هستند و درصد مناسب باید براساس کاربرد قطعه انتخاب شود.
بهترین درصد Infill برای پرینتر سه بعدی چیست؟
یک درصد ثابت که برای همه قطعات بهترین باشد وجود ندارد. انتخاب Infill به هدف چاپ بستگی دارد. برای بسیاری از چاپهای معمولی، محدوده ۱۵ تا ۳۰ درصد نقطه شروع مناسبی است. اما برای قطعات تزئینی ممکن است ۵ تا ۱۵ درصد کافی باشد و برای قطعات مکانیکی، بسته به طراحی و نیروهای واردشده، درصد بالاتری مورد نیاز باشد. نکته مهم این است که قبل از افزایش شدید Infill، ابتدا باید Wall و طراحی قطعه را نیز بررسی کرد.
Infill مناسب برای قطعات تزئینی
اگر هدف شما چاپ یک مجسمه، دکور، ماکت یا مدل نمایشی است، معمولاً نیازی به Infill بالا ندارید. در بسیاری از این مدلها میتوان از حدود ۵ تا ۱۵ درصد شروع کرد. مزایای Infill پایین برای قطعات تزئینی:
- کاهش مصرف فیلامنت
- کاهش زمان چاپ
- کاهش وزن
- کاهش هزینه چاپ
در چنین قطعاتی ظاهر بیرونی معمولاً اهمیت بیشتری از استحکام داخلی دارد.
Infill مناسب برای قطعات عمومی
برای قطعاتی که قرار است علاوه بر ظاهر، مقداری استفاده روزمره نیز داشته باشند، محدوده ۱۵ تا ۲۵ درصد میتواند نقطه شروع مناسبی باشد. برای مثال:
- نگهدارندههای سبک
- قابها
- جعبهها
- قطعات آموزشی
- مدلهای کاربردی ساده
البته استحکام مورد نیاز هر قطعه باید جداگانه بررسی شود.
Infill مناسب برای قطعات مکانیکی
قطعات مکانیکی معمولاً به استحکام بیشتری نیاز دارند. در این شرایط ممکن است محدوده ۲۵ تا ۵۰ درصد بهعنوان نقطه شروع بررسی شود. اما یک نکته بسیار مهم وجود دارد: برای افزایش استحکام، فقط Infill را افزایش ندهید. افزایش تعداد Wall و اصلاح جهت چاپ در بسیاری از موارد میتواند تأثیر بیشتری نسبت به افزایش شدید Infill داشته باشد. برای یک قطعه مکانیکی واقعی، بهتر است ابتدا مشخص شود نیرو از چه جهتی وارد میشود و قطعه در چه شرایطی استفاده خواهد شد.
آیا Infill برابر با ۱۰۰ درصد همیشه بهترین است؟
خیر. این یکی از تصورات اشتباه رایج در چاپ سه بعدی است. ۱۰۰ درصد Infill به معنی توپر بودن ساختار داخلی است، اما لزوماً به معنی بهترین استحکام یا بهترین نتیجه ممکن نیست. افزایش Infill تا ۱۰۰ درصد باعث:
- افزایش مصرف فیلامنت
- افزایش زمان چاپ
- افزایش وزن قطعه
- افزایش هزینه چاپ
میشود. در بسیاری از کاربردها، ترکیب مناسب Wall، Infill، جهت چاپ و نوع فیلامنت میتواند نتیجه بهتری نسبت به چاپ کاملاً توپر ایجاد کند.
انواع الگوی Infill در پرینتر سه بعدی
در Slicerهای مختلف، الگوهای متفاوتی برای Infill وجود دارد. برخی از الگوهای شناختهشده عبارتاند از:
- Grid
- Lines
- Triangles
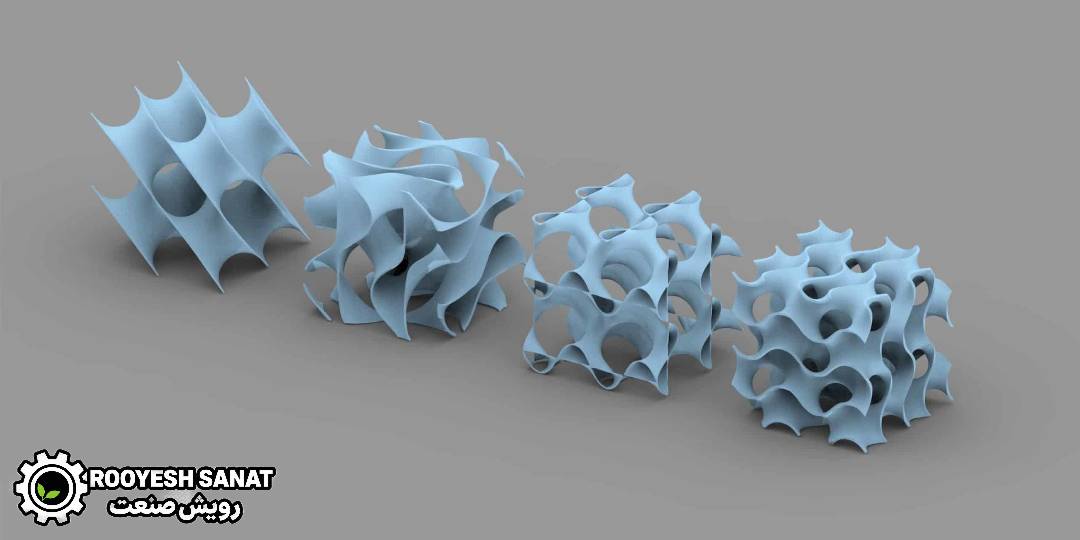
- Gyroid
- Cubic
- Honeycomb
- Concentric
هر الگو رفتار متفاوتی از نظر استحکام، سرعت چاپ، مصرف مواد و ظاهر داخلی قطعه دارد.
الگوی Grid چیست؟
Grid یکی از الگوهای رایج Infill است. در این روش، خطوط در جهتهای مختلف ایجاد میشوند و یک ساختار شبکهای تشکیل میدهند. مزایای آن:
- ساده
- قابل استفاده برای چاپهای عمومی
- استحکام مناسب
- کاربرد گسترده
برای بسیاری از قطعات معمولی، Grid میتواند نقطه شروع مناسبی باشد.
الگوی Lines چیست؟
در الگوی Lines، خطوط داخلی در مسیرهای مشخصی چاپ میشوند. این الگو معمولاً نسبتاً سریع است و برای قطعاتی که به تراکم داخلی بسیار پیچیده نیاز ندارند، گزینه مناسبی محسوب میشود. یکی از مزایای آن میتواند کاهش زمان چاپ نسبت به برخی الگوهای پیچیدهتر باشد.
الگوی Triangles چیست؟
در این الگو ساختار داخلی بر پایه الگوهای مثلثی شکل میگیرد. ساختار مثلثی میتواند مقاومت مناسبی ایجاد کند و برای برخی قطعات کاربردی گزینه خوبی باشد.
الگوی Gyroid چیست؟
Gyroid یکی از محبوبترین الگوهای مدرن Infill است. این الگو ساختاری سهبعدی و پیوسته ایجاد میکند و به دلیل هندسه خاص خود میتواند تعادل مناسبی بین استحکام، وزن و مصرف مواد ایجاد کند. از Gyroid میتوان برای بسیاری از قطعات کاربردی استفاده کرد، بهخصوص زمانی که عملکرد مکانیکی و ساختار داخلی اهمیت داشته باشد.
الگوی Honeycomb چیست؟
Honeycomb یا ساختار لانهزنبوری از سلولهای ششضلعی تشکیل میشود. این الگو از نظر بصری نیز جذاب است و در برخی کاربردها میتواند ساختار داخلی مناسبی ایجاد کند. با این حال، انتخاب آن باید براساس نوع قطعه و تنظیمات Slicer انجام شود.
مقایسه الگوهای مختلف Infill
| الگو | سرعت چاپ | استحکام | مصرف مواد | کاربرد پیشنهادی |
|---|---|---|---|---|
| Lines | بالا | متوسط | کم | چاپ سریع |
| Grid | متوسط | خوب | متوسط | استفاده عمومی |
| Triangles | متوسط | خوب | متوسط | قطعات کاربردی |
| Gyroid | متوسط | خوب تا عالی | متوسط | قطعات کاربردی و مکانیکی |
| Honeycomb | متوسط | خوب | متوسط | مدلها و قطعات خاص |
| Cubic | متوسط | خوب | متوسط | قطعات کاربردی |
میزان واقعی سرعت و مصرف مواد به نرمافزار، پرینتر، درصد Infill و سایر تنظیمات وابسته است.
تفاوت Infill و Wall چیست؟
این دو گزینه گاهی با یکدیگر اشتباه گرفته میشوند. Wall به دیوارههای بیرونی قطعه مربوط میشود. Infill ساختار داخلی قطعه را تشکیل میدهد. برای مثال، ممکن است یک قطعه با:
- ۴ Wall
- ۱۵٪ Infill
چاپ شود. در چنین حالتی دیوارههای خارجی نسبتاً ضخیم هستند اما فضای داخلی با تراکم پایینتری ساخته میشود. این روش در بسیاری از کاربردها میتواند نسبت مناسبی بین استحکام و مصرف مواد ایجاد کند.
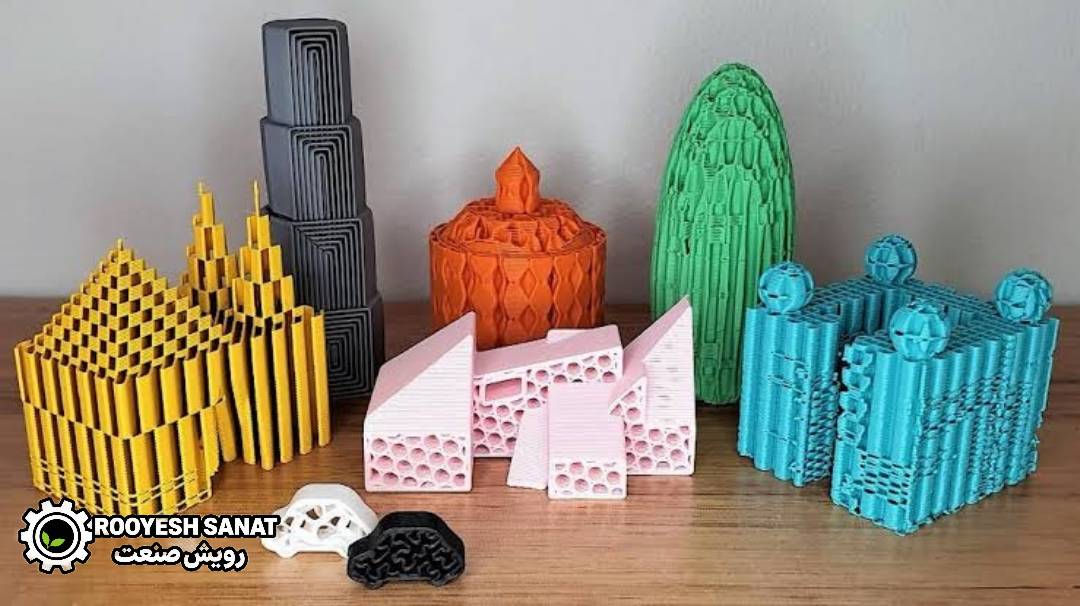
برای افزایش استحکام Infill را زیاد کنیم یا Wall را؟
پاسخ به طراحی قطعه بستگی دارد، اما در بسیاری از موارد افزایش تعداد Wall میتواند راهکار مؤثرتری نسبت به افزایش شدید Infill باشد. بهعنوان مثال، اگر قطعه شما بیشتر از قسمتهای بیرونی تحت فشار قرار میگیرد، افزایش Wall میتواند تأثیر قابل توجهی داشته باشد. از طرف دیگر، اگر ساختار داخلی قطعه در تحمل نیرو نقش مهمی داشته باشد، افزایش Infill نیز میتواند مفید باشد. بهترین نتیجه معمولاً از ترکیب صحیح Wall، Infill و جهت چاپ به دست میآید.
آیا Infill روی کیفیت سطح قطعه تأثیر دارد؟
Infill بیشتر مستقیماً به معنای کیفیت سطح بهتر نیست. کیفیت سطح بیشتر به عواملی مانند:
- Layer Height
- سرعت چاپ
- دمای نازل
- Cooling
- تنظیمات حرکت
- کیفیت فیلامنت
- کالیبراسیون پرینتر
وابسته است. با این حال، در بعضی هندسهها ساختار داخلی میتواند روی پشتیبانی از لایههای بالایی تأثیر بگذارد.
Infill مناسب برای PLA چیست؟
PLA یکی از رایجترین فیلامنتهای چاپ سه بعدی است و برای بسیاری از مدلها میتوان با Infill نسبتاً پایین نتیجه خوبی گرفت. بهعنوان نقطه شروع:
| نوع قطعه | Infill پیشنهادی |
|---|---|
| مدل تزئینی | ۵ تا ۱۵٪ |
| مدل عمومی | ۱۵ تا ۲۰٪ |
| قطعه کاربردی | ۲۰ تا ۳۰٪ |
| قطعه مقاومتر | ۳۰ تا ۵۰٪ |
این اعداد پیشنهادی هستند و برای هر مدل باید براساس شرایط واقعی چاپ اصلاح شوند.
Infill مناسب برای PETG چیست؟
PETG معمولاً برای قطعات کاربردی و مقاومتر استفاده میشود. در بسیاری از پروژهها میتوان از حدود ۲۰ تا ۳۰ درصد بهعنوان نقطه شروع استفاده کرد. برای قطعاتی که تحت فشار بیشتری هستند، ممکن است به درصد بالاتری نیاز باشد.
Infill مناسب برای ABS و ASA چیست؟
ABS و ASA در بسیاری از کاربردهای فنی و صنعتی مورد استفاده قرار میگیرند. برای قطعات عمومی میتوان از حدود ۲۰ تا ۳۰ درصد شروع کرد و براساس نیاز قطعه آن را افزایش یا کاهش داد. در این مواد، علاوه بر Infill، کنترل دمای محیط و جلوگیری از Warping نیز اهمیت زیادی دارد.
Infill مناسب برای TPU چیست؟
TPU یک ماده انعطافپذیر است و رفتار آن با PLA یا PETG متفاوت است. در بسیاری از قطعات انعطافپذیر، استفاده از Infill پایینتر میتواند انعطاف بیشتری ایجاد کند. به همین دلیل، انتخاب Infill برای TPU باید براساس میزان انعطاف مورد نیاز انجام شود.
آیا Infill روی زمان چاپ تأثیر دارد؟
بله. هرچه ساختار داخلی متراکمتر باشد، مسیر حرکت نازل بیشتر میشود.
بنابراین معمولاً:
Infill کمتر → زمان چاپ کمتر
Infill بیشتر → زمان چاپ بیشتر
البته نوع الگو و تنظیمات سرعت نیز روی زمان نهایی چاپ تأثیر دارند.
آیا Infill روی هزینه چاپ تأثیر دارد؟
بله. از آنجا که Infill روی مقدار فیلامنت مصرفی تأثیر دارد، انتخاب درصد مناسب میتواند هزینه تولید قطعه را نیز کاهش دهد. برای تولید تعداد زیادی قطعه، حتی کاهش چند گرم فیلامنت در هر قطعه میتواند در مجموع صرفهجویی قابل توجهی ایجاد کند. به همین دلیل، تنظیم Infill فقط یک موضوع مربوط به کیفیت نیست و میتواند در اقتصادیتر شدن تولید نیز نقش داشته باشد.
برای انتخاب Infill مناسب به چه نکاتی توجه کنیم؟
قبل از انتخاب درصد Infill، این موارد را بررسی کنید:
۱. کاربرد قطعه
آیا قطعه تزئینی است یا عملکردی؟
۲. نیروی واردشده
آیا قطعه تحت فشار، کشش، ضربه یا وزن قرار میگیرد؟
۳. وزن مورد نیاز
آیا سبک بودن قطعه اهمیت دارد؟
۴. زمان چاپ
آیا سرعت تولید مهم است؟
۵. هزینه
آیا مصرف فیلامنت باید حداقل شود؟
۶. نوع فیلامنت
PLA، PETG، ABS، ASA و TPU رفتار متفاوتی دارند.
۷. تعداد Wall
قبل از افزایش Infill، تعداد دیوارهها را نیز بررسی کنید.
۸. جهت چاپ
جهت قرارگیری قطعه میتواند روی استحکام آن تأثیر زیادی داشته باشد.
جدول انتخاب سریع درصد Infill
| کاربرد | درصد پیشنهادی شروع |
|---|---|
| مدل تزئینی | ۵ تا ۱۰٪ |
| ماکت و مدل نمایشی | ۱۰ تا ۱۵٪ |
| قطعات عمومی | ۱۵ تا ۲۰٪ |
| قطعات کاربردی | ۲۰ تا ۳۰٪ |
| قطعات مکانیکی | ۳۰ تا ۵۰٪ |
| قطعات بسیار مقاوم | ۵۰٪ به بالا |
| قطعه کاملاً توپر | ۱۰۰٪ |
نکته: این اعداد نسخه ثابت برای همه پرینترها و قطعات نیستند و باید براساس طراحی و کاربرد قطعه تنظیم شوند.
یک مثال کاربردی برای انتخاب Infill
فرض کنید میخواهید یک پایه نگهدارنده کوچک چاپ کنید. اگر این پایه فقط برای نمایش استفاده شود، ممکن است: ۱۰٪ Infill کافی باشد. اگر قرار است یک وسیله سبک روی آن قرار گیرد، میتوانید از:۲۰ تا ۳۰٪ Infill شروع کنید. اما اگر قرار است وزن زیادی تحمل کند، بهتر است علاوه بر افزایش Infill، تعداد Wall و جهت چاپ نیز بررسی شود. این روش بسیار بهتر از این است که از ابتدا قطعه را با ۱۰۰٪ Infill چاپ کنیم.
اشتباهات رایج در تنظیم Infill
استفاده از ۱۰۰٪ Infill برای همه قطعات
این کار معمولاً باعث افزایش غیرضروری زمان و مصرف فیلامنت میشود.
تصور اینکه Infill بیشتر همیشه یعنی استحکام بیشتر
استحکام به عوامل متعددی وابسته است و Infill تنها یکی از آنهاست.
نادیده گرفتن Wall
در بسیاری از قطعات، Wall نقش مهمتری از Infill در استحکام خارجی دارد.
انتخاب درصد بسیار پایین برای قطعات مکانیکی
قطعاتی که تحت فشار و نیرو هستند ممکن است به ساختار داخلی قویتری نیاز داشته باشند.
انتخاب Infill بدون توجه به نوع فیلامنت
هر ماده ویژگیهای مکانیکی متفاوتی دارد.
بهترین تنظیم پیشنهادی برای شروع
اگر نمیدانید برای یک قطعه معمولی از چه تنظیمی شروع کنید، میتوانید بهعنوان نقطه شروع از ترکیب زیر استفاده کنید:
- Infill: حدود ۲۰٪
- Wall: حدود ۳ تا ۴ دیواره
- Layer Height: حدود ۰٫۲ میلیمتر
- Infill Pattern: Grid یا Gyroid
سپس براساس نتیجه چاپ، تنظیمات را تغییر دهید. این تنظیمات یک نقطه شروع عمومی هستند و نباید بهعنوان نسخه ثابت برای تمام پرینترها و فیلامنتها در نظر گرفته شوند.
جمعبندی؛ چه درصدی از Infill مناسب است؟
Infill یکی از مهمترین تنظیمات در Slicer پرینتر سه بعدی است که ساختار داخلی قطعه را تعیین میکند. برای چاپهای عمومی، ۱۵ تا ۳۰ درصد معمولاً محدوده مناسبی برای شروع است؛ اما انتخاب نهایی باید براساس کاربرد قطعه انجام شود.
بهطور کلی:
- برای مدلهای تزئینی → Infill پایین
- برای چاپهای عمومی → حدود ۱۵ تا ۳۰٪
- برای قطعات کاربردی → حدود ۲۰ تا ۳۰٪
- برای قطعات مکانیکی → حدود ۳۰ تا ۵۰٪ یا بیشتر
- برای قطعات خاص → درصد متناسب با نیاز مهندسی
همچنین نباید فراموش کرد که Infill تنها عامل تعیینکننده استحکام نیست. تعداد Wall، جهت چاپ، نوع فیلامنت، ارتفاع لایه و طراحی قطعه نیز نقش بسیار مهمی دارند. اگر هدف شما کاهش هزینه و زمان چاپ است، انتخاب هوشمندانه Infill میتواند بدون کاهش غیرضروری کیفیت، مصرف فیلامنت را کاهش دهد.
سوالات متداول درباره Infill
Infill در پرینتر سه بعدی چیست؟
Infill ساختار داخلی قطعه چاپشده است که فضای بین دیوارههای بیرونی مدل را پر میکند.
بهترین درصد Infill چقدر است؟
برای بسیاری از چاپهای عمومی، ۱۵ تا ۳۰ درصد میتواند نقطه شروع مناسبی باشد؛ اما درصد مناسب به کاربرد قطعه بستگی دارد.
آیا Infill بیشتر باعث استحکام بیشتر میشود؟
افزایش Infill معمولاً میتواند استحکام را افزایش دهد، اما این رابطه همیشه مستقیم و نامحدود نیست. Wall، جهت چاپ و نوع ماده نیز اهمیت زیادی دارند.
آیا ۱۰۰ درصد Infill بهتر است؟
خیر. در بسیاری از پروژهها ۱۰۰ درصد Infill باعث مصرف غیرضروری فیلامنت، افزایش زمان چاپ و افزایش وزن میشود.
بهترین Infill برای قطعات تزئینی چیست؟
برای بسیاری از مدلهای تزئینی، حدود ۵ تا ۱۵ درصد میتواند کافی باشد.
بهترین Infill برای قطعات مکانیکی چیست؟
برای قطعات مکانیکی میتوان از حدود ۳۰ تا ۵۰ درصد شروع کرد، اما انتخاب نهایی باید براساس نوع نیرو، طراحی قطعه و جنس فیلامنت انجام شود.
بهترین الگوی Infill چیست؟
یک الگوی واحد برای همه کاربردها وجود ندارد. Grid، Lines، Gyroid، Triangles و Cubic هرکدام مزایا و کاربردهای متفاوتی دارند.
آیا Infill روی هزینه چاپ تأثیر دارد؟
بله. افزایش Infill معمولاً باعث افزایش مصرف فیلامنت و در نتیجه افزایش هزینه چاپ میشود.
آیا Infill روی زمان چاپ تأثیر دارد؟
بله. در بسیاری از مدلها افزایش درصد Infill باعث افزایش مسیر حرکت نازل و در نتیجه افزایش زمان چاپ میشود.
https://rooyeshsanat.com/FGMP02
کپی آدرس