

چرا فیلامنت به صفحه پرینتر 3 بعدی نمیچسبد؟


چرا فیلامنت به صفحه پرینتر 3 بعدی نمیچسبد؟
یکی از رایجترین مشکلات هنگام کار با پرینتر سه بعدی FDM این است که فیلامنت در لایه اول به صفحه چاپ نمیچسبد. ممکن است نازل حرکت کند، مواد از آن خارج شوند، اما بهجای اینکه خطوط منظم روی صفحه قرار بگیرند، فیلامنت به نازل بچسبد، همراه آن حرکت کند یا پس از چند ثانیه از سطح جدا شود. این مشکل در نگاه اول ساده به نظر میرسد، اما میتواند دلایل مختلفی داشته باشد؛ از کثیف بودن صفحه چاپ و تنظیم نبودن فاصله نازل گرفته تا دمای نامناسب، تراز نبودن تخت، گرفتگی نازل و تنظیمات اشتباه اسلایسر.
نکته مهم: در بسیاری از موارد، مشکل نچسبیدن فیلامنت از تنظیم نبودن لایه اول یا آماده نبودن سطح چاپ ناشی میشود؛ بنابراین بهتر است پیش از تغییرات متعدد در نرمافزار، ابتدا وضعیت صفحه و فاصله نازل بررسی شود. راهنماهای رسمی Prusa نیز تنظیم لایه اول و تمیز بودن سطح چاپ را از مراحل اصلی رفع این مشکل میدانند.
در این مقاله از رویش صنعت، علتهای اصلی نچسبیدن فیلامنت به صفحه پرینتر سه بعدی را بررسی میکنیم و برای هرکدام راهکار عملی ارائه میدهیم تا بتوانید بدون آزمونوخطای بیهدف، مشکل چاپ خود را پیدا و برطرف کنید.
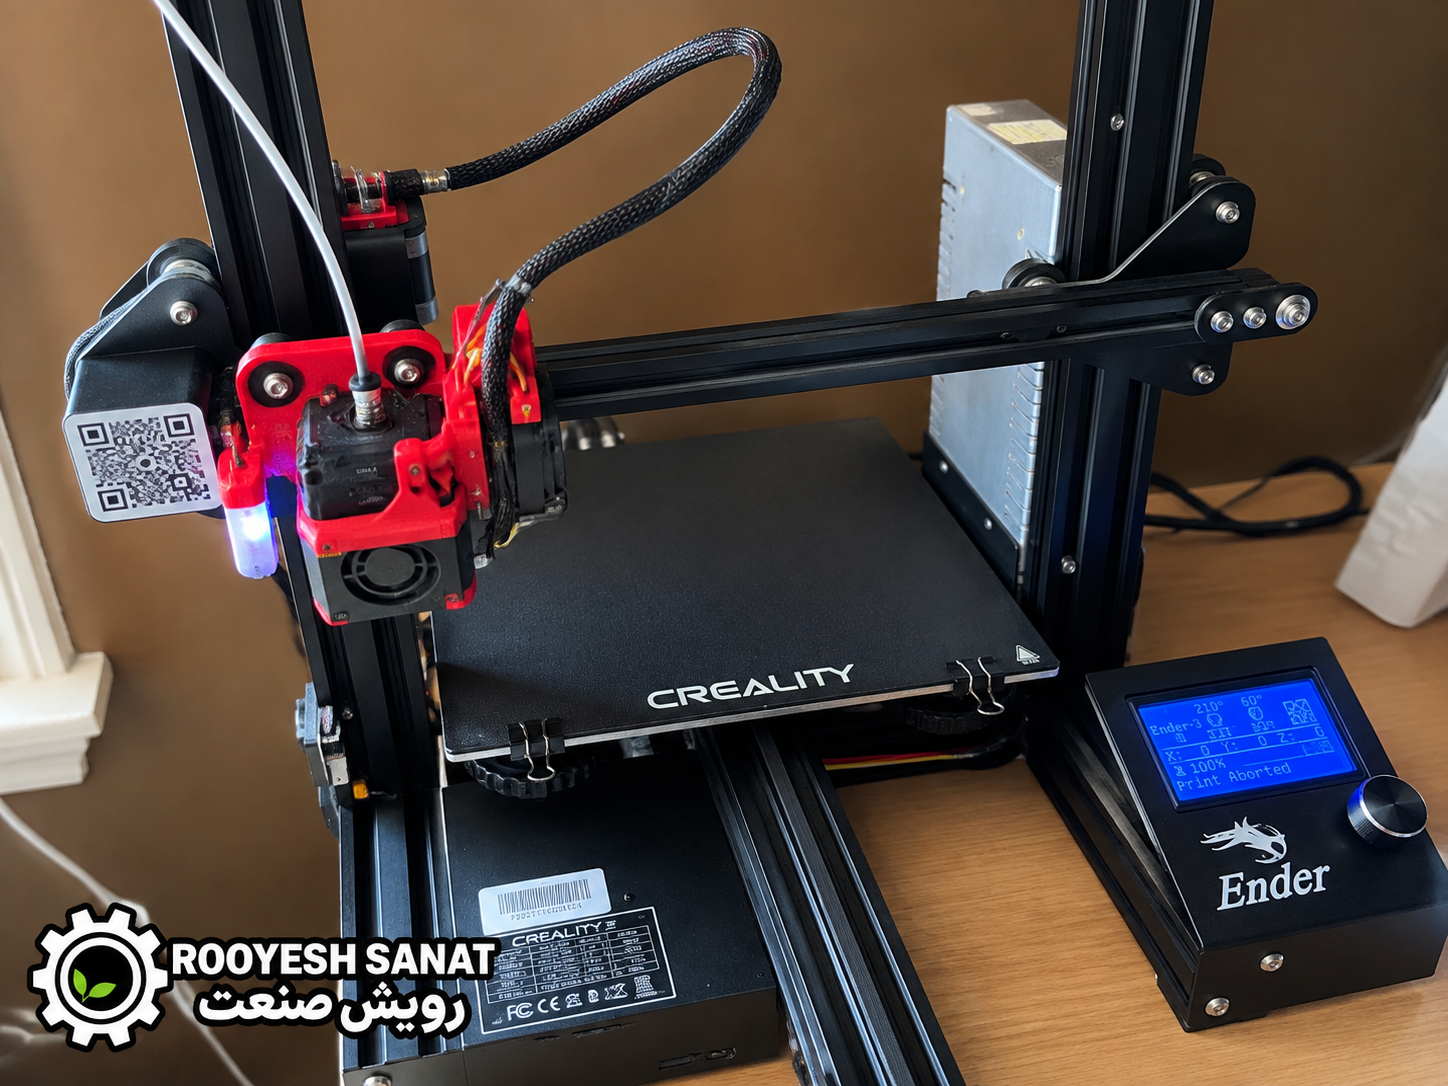
چسبندگی لایه اول در پرینتر سه بعدی چیست و چرا اهمیت دارد؟
در فناوری FDM یا FFF، قطعه با قرار گرفتن لایههای متوالی فیلامنت مذاب روی یکدیگر ساخته میشود. اولین لایه باید به سطح چاپ بچسبد تا پایهای ثابت برای ادامه فرایند چاپ ایجاد کند. اگر لایه اول بهدرستی به صفحه نچسبد، ممکن است در ادامه چاپ:
-
قطعه از صفحه جدا شود یا گوشههای آن بلند شوند.
-
نازل به قطعه برخورد کند و آن را جابهجا کند.
-
لایههای بعدی روی مسیر اشتباه قرار بگیرند.
-
چاپ به شکل رشتههای درهمریخته یا Spaghetti خراب شود.
-
قطعه از نظر ابعاد و کیفیت سطحی دچار ایراد شود.
به همین دلیل، کیفیت لایه اول یکی از عوامل اصلی موفقیت چاپ سهبعدی است.
چرا فیلامنت به صفحه پرینتر 3 بعدی نمیچسبد؟
در ادامه به بررسی علت های این موضوع مهم پرداخته می شود.
۱۰ علت اصلی نچسبیدن فیلامنت به صفحه پرینتر سه بعدی
جدول زیر یک نمای کلی از علتهای رایج و راهکار اولیه آنها ارائه میدهد.
|
علت مشکل |
راهکار پیشنهادی |
|---|---|
|
۱. کثیفی و چربی صفحه |
تمیز کردن سطح با روش مناسب |
|
۲. فاصله زیاد نازل از صفحه |
تنظیم Z Offset |
|
۳. تراز نبودن تخت چاپ |
انجام Bed Leveling |
|
۴. دمای نامناسب صفحه |
تنظیم دما متناسب با فیلامنت |
|
۵. سرعت زیاد لایه اول |
کاهش سرعت چاپ لایه اول |
|
۶. گرفتگی یا آلودگی نازل |
بررسی و تمیز کردن نازل |
|
۷. تنظیمات اشتباه اسلایسر |
بررسی پروفایل فیلامنت و لایه اول |
|
۸. تاب برداشتن قطعه (Warping) |
کنترل دما، خنککاری و شرایط محیط |
|
۹. رطوبت یا کیفیت نامناسب فیلامنت |
خشککردن و بررسی وضعیت فیلامنت |
|
۱۰. ناسازگاری سطح چاپ با ماده |
انتخاب سطح یا روش جداسازی مناسب |
در ادامه هر مورد را با جزئیات و روش رفع آن بررسی میکنیم.
۱. کثیف بودن صفحه چاپ؛ یکی از شایعترین علتها
اگر سطح صفحه چاپ با چربی انگشت، گردوغبار، بقایای فیلامنت یا مواد دیگر آلوده شده باشد، فیلامنت ممکن است بهخوبی به آن نچسبد؛ حتی زمانی که دمای صفحه و فاصله نازل درست تنظیم شدهاند. این مشکل بهخصوص در صفحههای PEI رایج است؛ زیرا اثر انگشت و آلودگیهای سطحی میتوانند چسبندگی لایه اول را کاهش دهند. Prusa تمیز نگهداشتن سطح چاپ را از اقدامات اساسی برای جلوگیری از مشکلات لایه اول معرفی میکند.
راهحل: چگونه صفحه پرینتر سه بعدی را تمیز کنیم؟
1. ابتدا صفحه را از دستگاه جدا کنید، اگر طراحی دستگاه اجازه میدهد.
2. برای صفحههای قابل شستوشو، از آب ولرم و مقدار کمی مایع ظرفشویی ساده استفاده کنید. سپس سطح را کاملاً آبکشی و خشک کنید.
3. برای برخی صفحههای صاف یا بافتدار PEI، الکل ایزوپروپیل با غلظت مناسب (معمولاً ۹۰ درصد یا بیشتر) طبق دستورالعمل سازنده قابل استفاده است.
4. پس از تمیز کردن، تا حد امکان به سطح چاپ دست نزنید.
نکته مهم: روش تمیزکاری به جنس صفحه بستگی دارد. برای مثال، برخی پوششها یا صفحات چاپ به مواد شیمیایی خاص حساس هستند. از استون، حلالهای قوی یا مواد ساینده بدون تأیید سازنده استفاده نکنید. همچنین در بعضی صفحههای PEI، الکل بهتنهایی برای پاک کردن آلودگیهای انباشته کافی نیست و شستوشو با آب و شوینده ملایم توصیه میشود.
۲. فاصله زیاد نازل از صفحه چاپ (Z Offset)
یکی از مهمترین علتهای نچسبیدن فیلامنت، زیاد بودن فاصله بین نوک نازل و سطح چاپ است.
در چاپ FDM، فیلامنت باید هنگام قرار گرفتن روی صفحه کمی فشرده شود تا سطح تماس مناسبی ایجاد کند. اگر نازل بیش از حد بالا باشد، فیلامنت بهصورت رشتهای گرد و تقریباً بدون فشردگی روی صفحه قرار میگیرد و ممکن است با حرکت نازل از سطح جدا شود.
این فاصله با تنظیمی به نام Z Offset یا در بعضی دستگاهها Live Z Adjust کنترل میشود. مقدار مناسب به خود دستگاه، سنسور، نازل و سطح چاپ بستگی دارد و نمیتوان یک عدد ثابت برای همه پرینترها تجویز کرد.
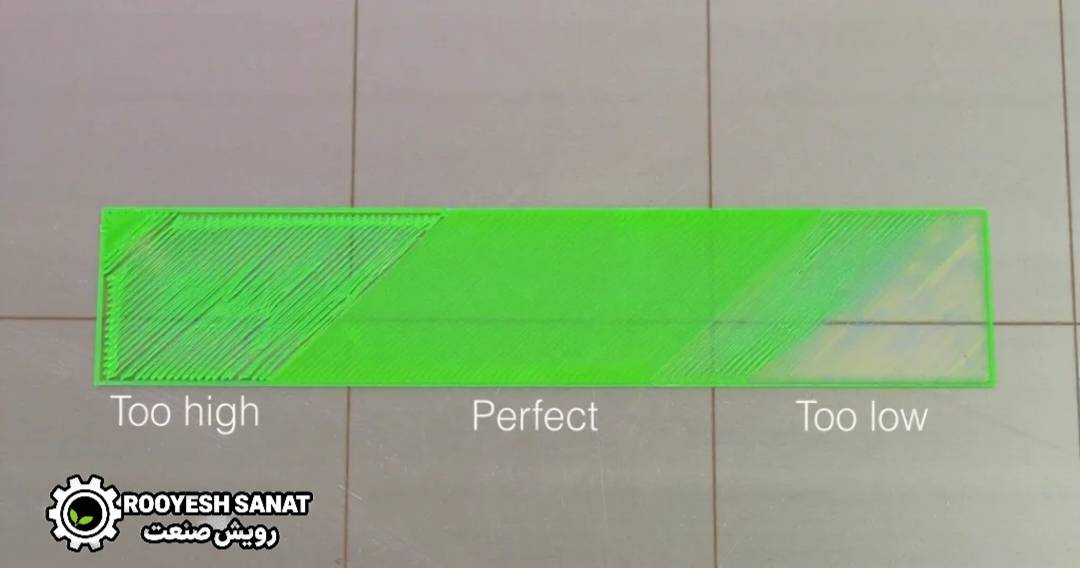
نشانههای Z Offset نامناسب
|
وضعیت نازل |
نشانه روی لایه اول |
|---|---|
|
نازل بیش از حد بالا |
خطوط گرد، فاصله بین خطوط و چسبندگی ضعیف |
|
فاصله مناسب |
خطوط یکنواخت و کمی فشرده، بدون شکاف یا برجستگی |
|
نازل بیش از حد پایین |
خطوط بیش از حد لهشده، برجستگی بین خطوط یا خراش صفحه |
چگونه Z Offset را تنظیم کنیم؟
-
ابتدا سطح چاپ را تمیز و Bed Leveling را بررسی کنید.
-
از منوی کالیبراسیون دستگاه یا قابلیت تنظیم زنده Z Offset استفاده کنید.
-
یک الگوی تست لایه اول چاپ کنید.
-
اگر خطوط گرد هستند و بین آنها فاصله وجود دارد، نازل را با گامهای کوچک به صفحه نزدیکتر کنید.
-
اگر فیلامنت بیش از حد له میشود یا نازل به صفحه برخورد میکند، فاصله را کمی افزایش دهید.
در پرینترهای مجهز به تنظیم خودکار، ممکن است دستگاه بخش زیادی از کالیبراسیون را انجام دهد؛ بااینحال، Auto Leveling همیشه جایگزین بررسی درست Z Offset نیست.
هشدار: نازل را بیش از حد به صفحه نزدیک نکنید. این کار میتواند موجب گرفتگی مسیر خروج مواد، افت کیفیت چاپ یا آسیب به پوشش صفحه و نازل شود.
۳. تراز نبودن صفحه چاپ (Bed Leveling)
گاهی لایه اول در مرکز صفحه بهخوبی چاپ میشود، اما در گوشهها یا کنارهها چسبندگی مناسبی ندارد. در این شرایط، یکی از مواردی که باید بررسی شود تراز بودن سطح چاپ نسبت به مسیر حرکت نازل است.
اگر صفحه در یک سمت به نازل نزدیکتر و در سمت دیگر دورتر باشد، ضخامت واقعی لایه اول در نقاط مختلف تغییر میکند.
برای مثال:
-
در گوشهای از صفحه، نازل بیش از حد به سطح نزدیک میشود و فیلامنت له میشود.
-
در گوشه دیگر، فاصله زیاد است و خطوط به صفحه نمیچسبند.
-
در نتیجه، چاپ در یک بخش موفق و در بخش دیگر ناموفق میشود.
روش رفع مشکل Bed Leveling
در پرینترهای دارای تراز دستی:
1. صفحه را تا دمای مناسب چاپ گرم کنید، اگر سازنده این روش را توصیه کرده است.
2. طبق دستورالعمل دستگاه، نقاط مختلف صفحه را با نازل یا ابزار کالیبراسیون بررسی کنید.
3. پیچهای تنظیم صفحه را بهتدریج تنظیم کنید تا فاصله در نقاط مختلف یکنواخت شود.
4. پس از تنظیم، یک تست لایه اول در چند نقطه صفحه چاپ کنید.
در پرینترهای دارای Auto Bed Leveling:
-
مطمئن شوید سنسور درست عمل میکند.
-
Mesh یا نقشه سطح چاپ را مطابق دستورالعمل دستگاه بهروزرسانی کنید.
-
پس از تعویض صفحه، نازل یا قطعات مرتبط، کالیبراسیونهای موردنیاز را دوباره انجام دهید.
سیستم Mesh Bed Leveling در برخی پرینترها میتواند اختلافهای جزئی سطح را جبران کند؛ اما نمیتواند مشکلات جدی مکانیکی، صفحه تابدار یا تنظیم اشتباه سنسور را بهطور کامل برطرف کند.
۴. دمای نامناسب صفحه چاپ یا نازل
دمای چاپ تأثیر مستقیمی بر رفتار فیلامنت و چسبندگی لایه اول دارد. اگر دمای صفحه پایینتر از محدوده مناسب ماده باشد، فیلامنت ممکن است بهاندازه کافی به سطح چاپ نچسبد یا هنگام سرد شدن سریع جمع شود.
از طرف دیگر، دمای بیش از حد نیز میتواند مشکلاتی مانند نرم شدن بیش از اندازه لایه اول، تغییر شکل قطعه یا جدا شدن نامناسب آن پس از چاپ ایجاد کند.
دمای صفحه برای PLA، PETG و ABS
دمای مناسب به برند فیلامنت، نوع صفحه، مدل پرینتر و پروفایل چاپ بستگی دارد. جدول زیر فقط محدودههای متداول برای شروع بررسی است، نه یک دستور قطعی برای همه دستگاهها.
|
نوع فیلامنت |
دمای متداول صفحه (تقریبی) |
|---|---|
|
PLA |
۵۰ تا ۶۵ درجه سانتیگراد |
|
PETG |
۷۰ تا ۸۵ درجه سانتیگراد |
|
ABS |
۹۰ تا ۱۱۰ درجه سانتیگراد |
برای انتخاب دمای نهایی، مشخصات تولیدکننده فیلامنت و پروفایل پیشنهادی سازنده پرینتر را در اولویت قرار دهید.
راهکارهای رفع مشکل دما
-
مطمئن شوید دمای نازل و صفحه با نوع فیلامنت انتخابشده در اسلایسر هماهنگ است.
-
اجازه دهید صفحه به دمای هدف برسد و در صورت توصیه سازنده، پیش از شروع چاپ کمی پایدار بماند.
-
اگر تنظیمات پایه درست هستند اما چسبندگی همچنان ضعیف است، افزایش جزئی دمای صفحه، مثلاً ۵ درجه سانتیگراد، میتواند بهعنوان تست کنترلشده بررسی شود.
-
از افزایش بیرویه دما خودداری کنید.
Prusa نیز برای برخی مواد با چسبندگی ضعیف، افزایش آزمایشی ۵ تا ۱۰ درجهای دمای صفحه را پس از بررسی سایر عوامل پیشنهاد میکند.
۵. سرعت زیاد چاپ در لایه اول
لایه اول باید فرصت کافی برای قرار گرفتن روی صفحه و ایجاد اتصال مناسب داشته باشد. اگر سرعت چاپ در همان ابتدای کار بیش از حد زیاد باشد، ممکن است فیلامنت پیش از ایجاد چسبندگی کافی از مسیر خود خارج شود یا نازل آن را جابهجا کند. این مسئله در چاپ قطعات کوچک، گوشههای تیز و مدلهایی با سطح تماس محدود بیشتر دیده میشود.
راهحل
-
سرعت لایه اول را در نرمافزار اسلایسر کاهش دهید.
-
برای شروع عیبیابی، سرعتی در حدود ۱۵ تا ۳۰ میلیمتر بر ثانیه میتواند نقطه آزمایش مناسبی برای بسیاری از چاپهای معمول FDM باشد؛ البته محدوده مناسب دستگاهها متفاوت است.
-
در صورت نیاز، سرعت را فقط برای لایه اول یا چند لایه ابتدایی کاهش دهید.
-
اگر دستگاه امکان تنظیم سرعت حین چاپ دارد، میتوانید سرعت را بهصورت موقت کاهش دهید و نتیجه را بررسی کنید.
در راهنمای Prusa برای برخی شرایط، کاهش سرعت چاپ به حدود ۷۵ درصد در سه لایه اول پیشنهاد شده است؛ اما تنظیم دقیق باید متناسب با دستگاه و فیلامنت باشد.
۶. گرفتگی نازل یا خروج نامنظم فیلامنت
گاهی مشکل از سطح چاپ نیست، بلکه مقدار فیلامنتی که از نازل خارج میشود کافی یا یکنواخت نیست.
اگر نازل نیمهگرفته باشد، اکسترودر نتواند فیلامنت را بهدرستی تغذیه کند یا مواد خروجی به شکل نامنظم خارج شوند، خطوط لایه اول ناقص میشوند و چسبندگی کاهش پیدا میکند.
نشانههای گرفتگی یا اکستروژن نامناسب
-
خروج فیلامنت قطع و وصل میشود.
-
خطوط لایه اول ضخامت یکنواخت ندارند.
-
اکسترودر صدای تقتق میدهد.
-
بخشهایی از چاپ بدون مواد باقی میمانند.
-
حتی با تنظیم مناسب Z Offset، بین خطوط شکاف دیده میشود.
روش بررسی
1. ابتدا مطمئن شوید فیلامنت بهدرستی در اکسترودر قرار گرفته است.
2. در دمای مناسب ماده، مقدار کمی فیلامنت را بهصورت دستی یا از طریق کنترل دستگاه خارج کنید.
3. اگر خروج مواد نامنظم است، نازل و مسیر Hotend را طبق دستورالعمل سازنده بررسی کنید.
4. در صورت گرفتگی، از روش پاکسازی توصیهشده برای همان Hotend استفاده کنید.
توجه داشته باشید که پایین بودن نازل نسبت به صفحه نیز میتواند خروج مواد را محدود کند. بنابراین قبل از باز کردن Hotend، فاصله نازل و تنظیمات لایه اول را بررسی کنید.
۷. تنظیمات اشتباه در نرمافزار اسلایسر
گاهی پرینتر از نظر مکانیکی سالم است و صفحه نیز تمیز است، اما تنظیمات نرمافزار اسلایسر باعث میشود لایه اول بهدرستی شکل نگیرد.
نرمافزارهایی مانند Cura، PrusaSlicer، Bambu Studio و OrcaSlicer پارامترهای مختلفی برای کنترل لایه اول دارند.
تنظیمات مهمی که باید بررسی شوند
|
تنظیم در اسلایسر |
تأثیر بر چسبندگی |
|---|---|
|
Initial Layer Height |
ارتفاع اولین لایه نسبت به نازل |
|
Initial Layer Speed |
سرعت چاپ اولین لایه |
|
Initial Layer Line Width |
پهنای خطوط و سطح تماس فیلامنت |
|
Bed Temperature |
دمای صفحه چاپ |
|
Nozzle Temperature |
دمای خروج فیلامنت |
|
Initial Layer Fan Speed |
شدت خنککاری در ابتدای چاپ |
چه تنظیماتی را تغییر دهیم؟
-
مطمئن شوید پروفایل انتخابشده با مدل پرینتر و نوع فیلامنت سازگار است.
-
اگر ارتفاع لایه اول غیرعادی زیاد یا کم است، آن را با توجه به قطر نازل و دستورالعمل دستگاه بررسی کنید.
-
در صورت نیاز، پهنای خط لایه اول را کمی افزایش دهید تا سطح تماس بیشتر شود.
-
برای مواد حساس به خنککاری، تنظیم فن لایه اول را بررسی کنید.
برای مثال، در برخی پروفایلهای PLA، کاهش خنککاری در لایه اول میتواند به چسبندگی کمک کند؛ اما تنظیم فن باید با توجه به نوع ماده و دستورالعمل سازنده انتخاب شود.
نکته کاربردی: اگر مشکل تنها در یک فایل یا یک مدل اتفاق میافتد، ابتدا تنظیمات همان پروژه را بررسی کنید. اگر تمام مدلها با مشکل مشابه مواجهاند، احتمال وجود ایراد در سطح چاپ، Z Offset یا تنظیمات عمومی دستگاه بیشتر است.
۸. تاب برداشتن قطعه و بلند شدن گوشهها (Warping)
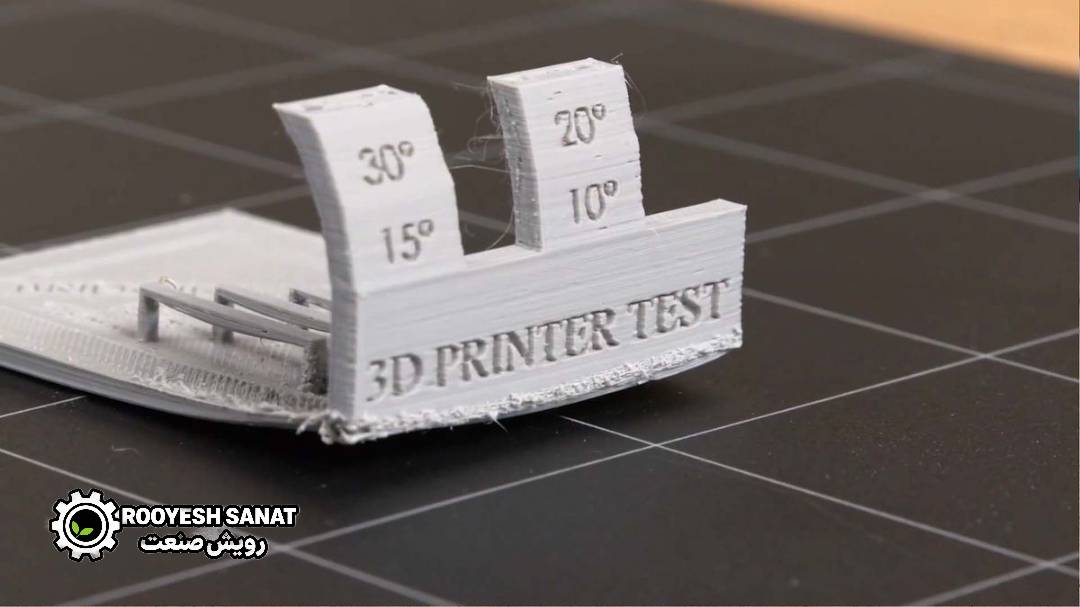
گاهی لایه اول در ابتدا به صفحه میچسبد، اما پس از چند دقیقه گوشههای قطعه از سطح جدا میشوند. این وضعیت معمولاً با نام Warping شناخته میشود.
Warping زمانی رخ میدهد که بخشهای مختلف قطعه هنگام سرد شدن به میزان متفاوتی جمع شوند و تنش ایجادشده باعث بلند شدن گوشهها یا جدا شدن قطعه از صفحه شود.
این مشکل در موادی مانند ABS و برخی مواد مهندسی، بهویژه در قطعات بزرگ و دارای گوشههای تیز، اهمیت بیشتری دارد.
راهکارهای جلوگیری از Warping
1. دمای صفحه را در محدوده توصیهشده برای فیلامنت تنظیم کنید.
2. از جریان هوای سرد و تغییرات ناگهانی دمای محیط جلوگیری کنید.
3. برای موادی که به محفظه چاپ نیاز دارند، از محفظه مناسب و مطابق دستورالعمل سازنده استفاده کنید.
4. در اسلایسر، در صورت نیاز از Brim استفاده کنید تا سطح تماس قطعه با صفحه افزایش پیدا کند.
5. طراحی قطعه را از نظر گوشههای تیز و سطح تماس محدود بررسی کنید.
6. خنککاری را با توجه به ماده مصرفی تنظیم کنید.
استفاده از Brim میتواند به نگهداشتن گوشههای قطعه کمک کند، اما جایگزین تنظیم صحیح دما، سطح چاپ و شرایط محیطی نیست.
۹. رطوبت یا کیفیت نامناسب فیلامنت
فیلامنتهای پرینتر سه بعدی، بهویژه برخی مواد پلیمری، میتوانند رطوبت محیط را جذب کنند. میزان حساسیت به رطوبت در مواد مختلف متفاوت است. فیلامنت مرطوب ممکن است هنگام چاپ صدای ترکیدن یا جلزولز ایجاد کند، بخار یا حبابهای ریز تولید کند و باعث ناپایداری خروج مواد شود. اگرچه رطوبت معمولاً تنها علت نچسبیدن لایه اول نیست، اما میتواند کیفیت اکستروژن و استحکام اتصال لایهها را کاهش دهد.
نشانههای احتمالی فیلامنت مرطوب
-
صدای ریز ترکیدن از نازل
-
سطح زبر یا حبابدار
-
خروج نامنظم مواد
-
افزایش رشتههای نازک و ناخواسته
-
افت کیفیت قطعه با وجود تنظیمات ظاهراً صحیح
راهحل
-
فیلامنت را در بستهبندی مناسب و دور از رطوبت نگهداری کنید.
-
از جعبه خشککن یا محفظه نگهداری فیلامنت استفاده کنید.
-
در صورت نیاز، فیلامنت را با خشککن مناسب و مطابق دما و زمان توصیهشده سازنده خشک کنید.
-
از حرارت دادن کنترلنشده فیلامنت خودداری کنید؛ دمای زیاد میتواند باعث تغییر شکل قرقره یا آسیب به ماده شود.
اگر فیلامنت تازه باز شده است اما چاپ همچنان مشکل دارد، بررسی کیفیت خود فیلامنت، قطر یکنواخت و شرایط نگهداری آن نیز منطقی است.
۱۰. ناسازگاری سطح چاپ با نوع فیلامنت
همه فیلامنتها روی همه سطوح چاپ رفتار یکسانی ندارند. نوع پوشش صفحه، بافت سطح و ماده مصرفی میتوانند بر میزان چسبندگی تأثیر بگذارند.
برای نمونه، سطحی که برای PLA عملکرد خوبی دارد، ممکن است برای PETG یا ABS به تنظیمات یا آمادهسازی متفاوتی نیاز داشته باشد.
تفاوت چسبندگی PLA، PETG و ABS
|
فیلامنت |
نکته مهم در چسبندگی |
|---|---|
|
PLA |
معمولاً چاپ آسانتری دارد، اما به تمیزی صفحه و تنظیم درست لایه اول نیاز دارد. |
|
PETG |
میتواند به برخی سطوح بیش از حد بچسبد؛ استفاده از لایه جداکننده در بعضی صفحهها ضروری است. |
|
ABS |
به کنترل دما، کاهش تنش حرارتی و شرایط محیطی مناسب حساستر است. |
هشدار درباره PETG: اگر از صفحه صاف PEI استفاده میکنید، چسبندگی بیش از حد PETG ممکن است هنگام جدا کردن قطعه به پوشش صفحه آسیب برساند. در این شرایط، طبق راهنمای سازنده صفحه از ماده جداکننده مناسب مانند چسب ماتیکی استفاده کنید. این موضوع فقط برای افزایش چسبندگی نیست؛ گاهی هدف، جلوگیری از اتصال بیش از حد قطعه به سطح است. بنابراین اگر با تغییر نوع فیلامنت مشکل چسبندگی شروع شده است، قبل از افزایش دما یا تغییر Z Offset، سازگاری ماده با سطح چاپ را بررسی کنید.
جدول تشخیص مشکل بر اساس ظاهر لایه اول
|
نشانهای که مشاهده میکنید |
علت احتمالی |
اقدام اولیه |
|---|---|---|
|
فیلامنت بهصورت رشته گرد روی صفحه قرار میگیرد |
فاصله زیاد نازل |
تنظیم تدریجی Z Offset |
|
خطوط در بعضی نقاط میچسبند و در بعضی نقاط نه |
تراز نبودن صفحه |
بررسی Bed Leveling |
|
فیلامنت از همان ابتدا همراه نازل کشیده میشود |
چسبندگی ضعیف یا Z Offset نامناسب |
بررسی سطح و فاصله نازل |
|
لایه اول بیش از حد له شده است |
نازل بیش از حد نزدیک |
افزایش جزئی فاصله نازل |
|
چاپ پس از چند دقیقه از گوشهها بلند میشود |
Warping یا تنش حرارتی |
بررسی دما، محفظه و Brim |
|
خطوط چاپ نازک و ناپیوسته هستند |
گرفتگی یا کمبود اکستروژن |
بررسی نازل و تغذیه فیلامنت |
|
فقط با یک نوع فیلامنت مشکل ایجاد میشود |
پروفایل یا ناسازگاری سطح |
بررسی تنظیمات همان ماده |
چگونه از نچسبیدن فیلامنت به صفحه جلوگیری کنیم؟
بهترین راهکار، ایجاد یک روال ثابت پیش از شروع چاپ است. این کار بهخصوص برای کارگاههایی که از پرینتر سهبعدی برای نمونهسازی صنعتی یا تولید قطعات کاربردی استفاده میکنند، اهمیت زیادی دارد.
چکلیست قبل از هر چاپ
برای چاپهای طولانی یا قطعات صنعتی مهم، بهتر است چند دقیقه ابتدایی فرایند چاپ تحت نظارت باشد تا در صورت بروز مشکل، پیش از هدر رفتن زمان و مواد مصرفی، چاپ متوقف شود. Prusa نیز بررسی چاپ در دقایق ابتدایی را برای شناسایی زودهنگام مشکلات توصیه میکند.
جمعبندی؛ مهمترین راهحل نچسبیدن فیلامنت چیست؟
اگر فیلامنت به صفحه پرینتر سه بعدی نمیچسبد، بهتر است بهجای تغییر همزمان چندین تنظیم، ابتدا سه عامل اصلی را بررسی کنید:
-
تمیزی صفحه چاپ: وجود چربی و آلودگی میتواند چسبندگی را کاهش دهد.
-
فاصله نازل و تراز صفحه: Z Offset و Bed Leveling باید با شرایط واقعی دستگاه هماهنگ باشند.
-
دمای مناسب و سرعت لایه اول: فیلامنت باید در شرایط مناسب روی صفحه قرار بگیرد و فرصت کافی برای چسبیدن داشته باشد.
اگر با بررسی این موارد مشکل برطرف نشد، سراغ گرفتگی نازل، تنظیمات اسلایسر، وضعیت فیلامنت و سازگاری سطح چاپ بروید.
در نهایت، چسبندگی مناسب لایه اول فقط به معنی جلوگیری از خراب شدن چاپ نیست؛ بلکه در تولید قطعات دقیق، کاهش ضایعات، افزایش تکرارپذیری و کنترل کیفیت نیز نقش مهمی دارد.
سوالات متداول
چرا فیلامنت PLA به صفحه پرینتر سه بعدی نمیچسبد؟
علتهای متداول شامل کثیف بودن صفحه، فاصله زیاد نازل، دمای نامناسب تخت، سرعت زیاد لایه اول و تنظیم نبودن پروفایل PLA است. ابتدا صفحه را تمیز و Z Offset را بررسی کنید.
آیا افزایش دمای صفحه مشکل چسبندگی را برطرف میکند؟
در برخی شرایط بله، اما افزایش دما همیشه راهحل اصلی نیست. اگر علت مشکل فاصله نازل، آلودگی صفحه یا گرفتگی نازل باشد، افزایش دما بهتنهایی مشکل را برطرف نمیکند. دما را فقط در محدوده توصیهشده فیلامنت تغییر دهید.
بهترین Z Offset برای پرینتر سه بعدی چقدر است؟
عدد ثابتی برای همه پرینترها وجود ندارد. مقدار Z Offset به دستگاه، سنسور، نازل و سطح چاپ وابسته است. معیار اصلی، ظاهر صحیح لایه اول و نبود شکاف یا فشردگی بیش از حد است.
چرا فیلامنت به نازل میچسبد و همراه آن حرکت میکند؟
معمولاً فیلامنت هنوز اتصال کافی با صفحه ایجاد نکرده است. تمیزی صفحه، فاصله نازل، دمای چاپ و سرعت لایه اول را بررسی کنید. همچنین ممکن است خروج مواد از نازل نامنظم باشد.
آیا چسب ماتیکی برای چسبندگی لایه اول مناسب است؟
بسته به جنس صفحه و نوع فیلامنت، چسب ماتیکی میتواند بهعنوان لایه کمکی یا جداکننده استفاده شود. برای بعضی مواد مانند PETG روی سطح صاف PEI، هدف از استفاده آن جلوگیری از چسبیدن بیش از حد قطعه به صفحه است. پیش از استفاده، دستورالعمل سازنده صفحه را بررسی کنید.
چرا قطعه در ابتدا میچسبد اما بعد از چند دقیقه جدا میشود؟
این وضعیت ممکن است ناشی از Warping، انقباض حرارتی، جریان هوای سرد، سطح تماس محدود یا دمای نامناسب صفحه باشد. استفاده از Brim، کنترل شرایط محیطی و تنظیم دمای مناسب میتواند کمککننده باشد.
https://rooyeshsanat.com/1Rs3NH
کپی آدرس