

Warping در پرینتر 3 بعدی

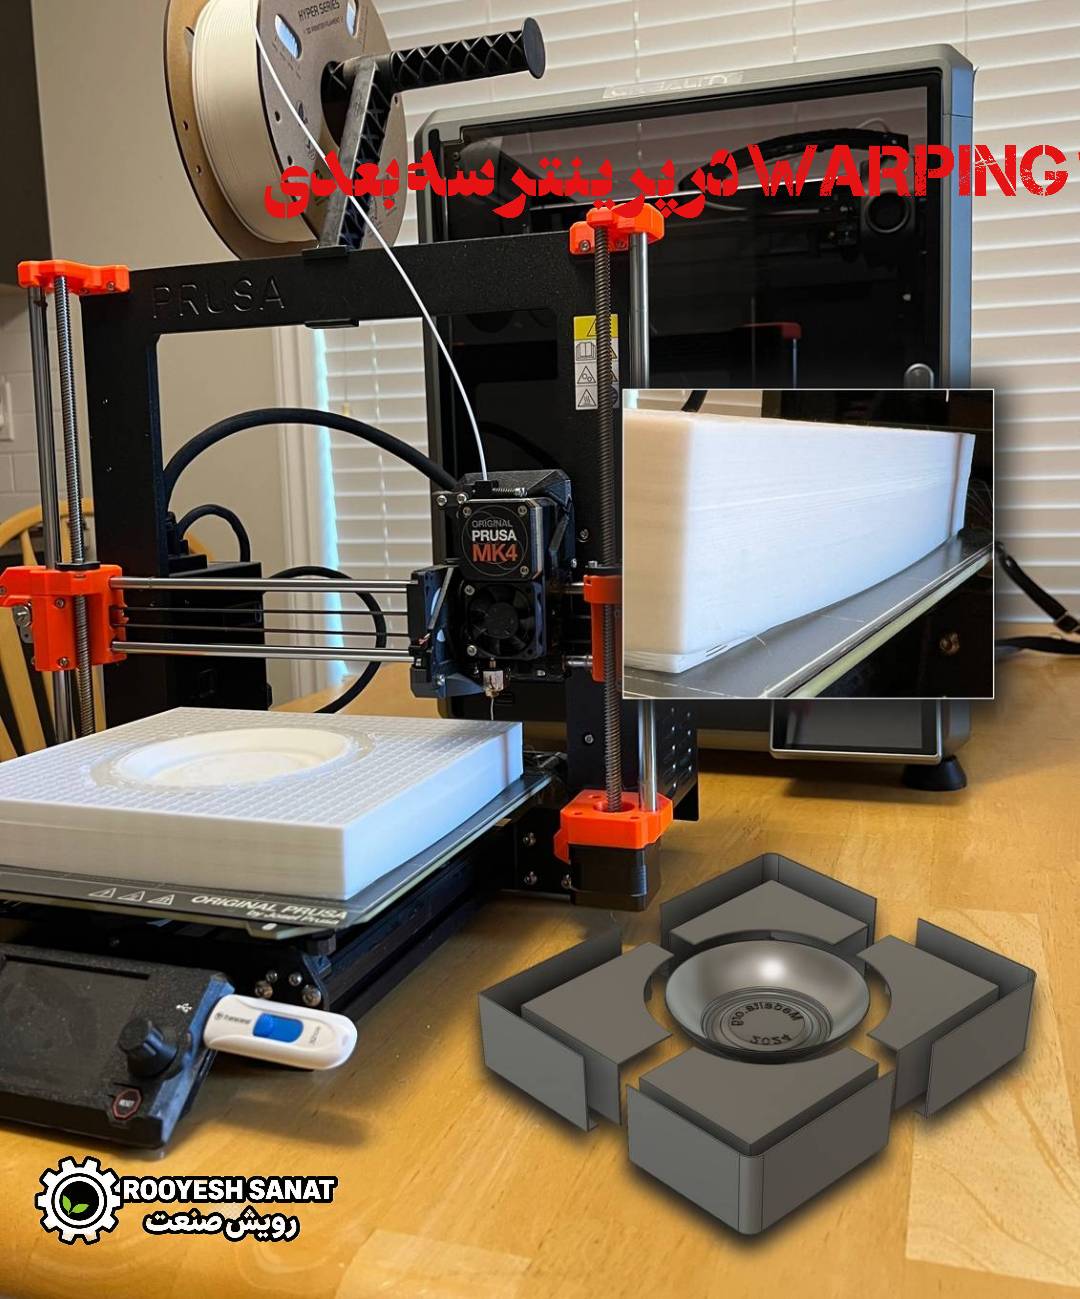
Warping در پرینتر 3 بعدی
Warping در پرینتر 3 بعدی چیست و چگونه از آن جلوگیری کنیم؟
Warping یا تاببرداشتن قطعه یکی از مشکلات رایج در پرینترهای سه بعدی، بهخصوص پرینترهای FDM است. این مشکل زمانی ایجاد میشود که گوشهها یا لبههای قسمت پایینی قطعه از سطح ساخت جدا شده و به سمت بالا خم شوند. Warping علاوه بر کاهش کیفیت ظاهری قطعه، در موارد شدید میتواند باعث جدا شدن کامل مدل از صفحه ساخت، برخورد نازل با قطعه و حتی شکست فرآیند چاپ شود. خوشبختانه در بیشتر موارد میتوان با تنظیم صحیح دمای نازل، دمای صفحه ساخت، خنککاری، چسبندگی لایه اول و شرایط محیطی از ایجاد این مشکل جلوگیری کرد.
در این مقاله از رویش صنعت بررسی میکنیم که Warping چیست، چرا اتفاق میافتد، کدام فیلامنتها بیشتر مستعد تاببرداشتن هستند و برای جلوگیری یا رفع آن چه تنظیماتی باید انجام شود.
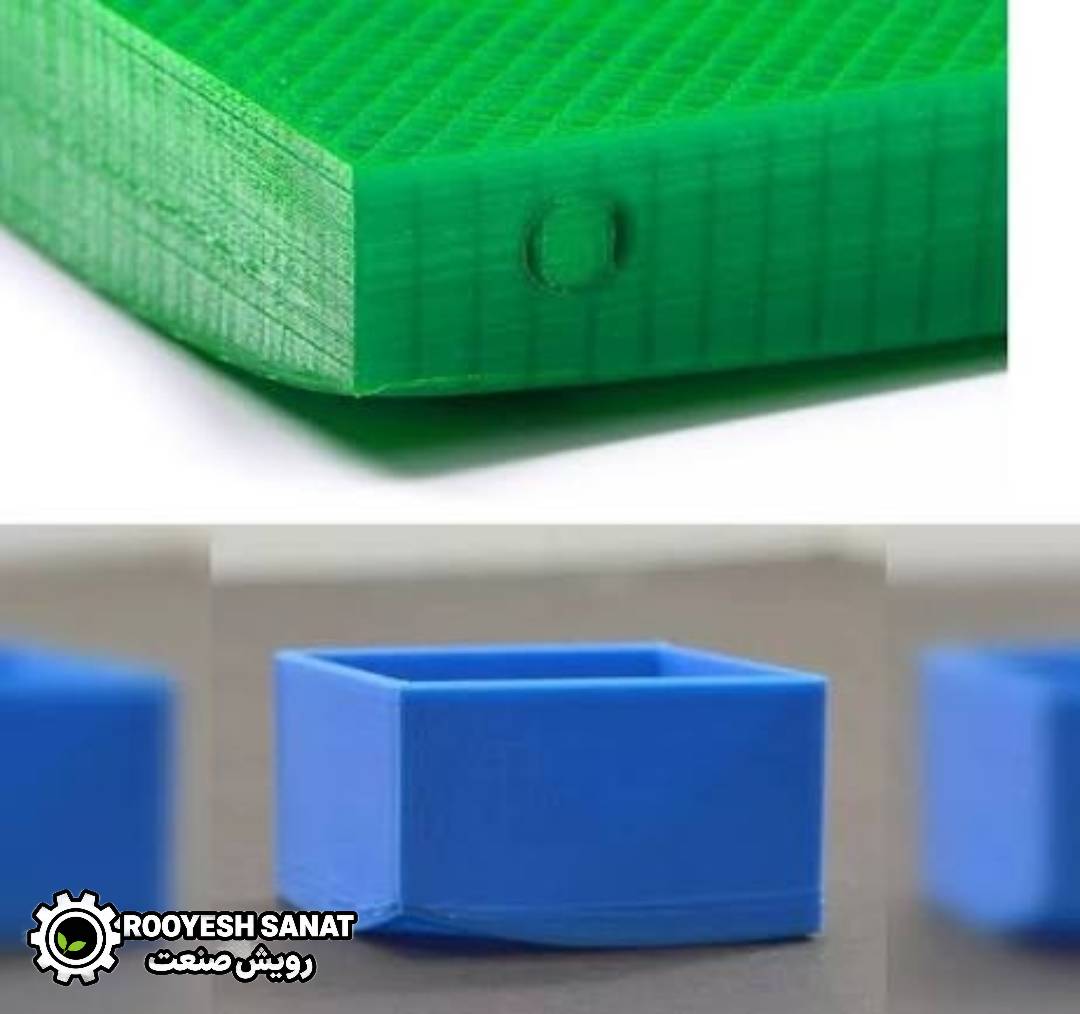
Warping در پرینتر سه بعدی چیست؟
Warping به حالتی گفته میشود که بخشی از قطعه، معمولاً گوشهها و لبههای قسمت پایینی، از صفحه ساخت جدا شده و به سمت بالا خم میشود. این مشکل بیشتر در پرینترهای سه بعدی FDM / FFF دیده میشود؛ زیرا در این فناوری، قطعه از لایههای متوالی فیلامنت مذاب ساخته میشود و هنگام سرد شدن، مواد پلیمری تمایل به انقباض دارند. اگر نیروی ناشی از انقباض بیشتر از نیروی چسبندگی بین قطعه و صفحه ساخت باشد، گوشههای مدل از صفحه بلند میشوند. به زبان ساده، اختلاف دما و انقباض فیلامنت هنگام سرد شدن، مهمترین عامل ایجاد Warping است.
چرا Warping در پرینتر سه بعدی اتفاق میافتد؟
مهمترین دلیل Warping، انقباض حرارتی مواد است. فیلامنت هنگام خروج از نازل دمای بالایی دارد و بهتدریج سرد میشود. بیشتر مواد پلیمری هنگام سرد شدن مقداری منقبض میشوند. اگر این انقباض بهصورت یکنواخت اتفاق نیفتد، در قطعه تنش داخلی ایجاد میشود. زمانی که این تنش از میزان چسبندگی قطعه به صفحه ساخت بیشتر شود، گوشههای مدل شروع به بلند شدن میکنند.
عوامل زیر میتوانند احتمال Warping را افزایش دهند:
- پایین بودن دمای صفحه ساخت
- چسبندگی ضعیف لایه اول
- خنک شدن سریع قطعه
- جریان هوای مستقیم
- دمای نامناسب نازل
- چاپ قطعات بزرگ و تخت
- تراز نبودن صفحه ساخت
- فاصله نامناسب نازل از صفحه
- تنظیمات نامناسب نرمافزار برش یا Slicer
- استفاده از فیلامنتهای حساس به تغییرات دما
- نبود محفظه بسته برای مواد مهندسی و حساس
کدام فیلامنتها بیشتر دچار Warping میشوند؟
همه فیلامنتها به یک اندازه مستعد Warping نیستند. معمولاً موادی که هنگام سرد شدن انقباض حرارتی بیشتری دارند، برای چاپ قطعات بزرگ و پیچیده به کنترل دمای دقیقتری نیاز دارند.
| فیلامنت | احتمال Warping | میزان سختی کنترل | توضیح |
|---|---|---|---|
| PLA | کم | آسان | یکی از سادهترین مواد برای چاپ سه بعدی |
| PETG | کم تا متوسط | متوسط | معمولاً چسبندگی مناسبی دارد |
| TPU | کم تا متوسط | متوسط | انعطافپذیری بالایی دارد |
| ABS | زیاد | نسبتاً سخت | به کنترل دما و محیط مناسب نیاز دارد |
| ASA | زیاد | نسبتاً سخت | مقاومت محیطی خوبی دارد و به کنترل دما نیازمند است |
| Nylon | زیاد | سخت | جذب رطوبت و انقباض میتواند مشکلساز شود |
| PC | زیاد | سخت | معمولاً به دمای بالا و محیط کنترلشده نیاز دارد |
البته میزان Warping فقط به نوع فیلامنت بستگی ندارد و هندسه قطعه، تنظیمات پرینتر و شرایط محیطی نیز تأثیر زیادی دارند.
مهمترین روشهای جلوگیری از Warping
۱. تنظیم صحیح دمای صفحه ساخت
یکی از مهمترین عوامل جلوگیری از Warping، تنظیم مناسب دمای صفحه ساخت یا Bed Temperature است. اگر صفحه ساخت بیش از حد سرد باشد، لایه اول سریعتر سرد شده و چسبندگی آن کاهش پیدا میکند. از طرف دیگر، افزایش بیش از حد دمای صفحه نیز همیشه راهحل مناسبی نیست و ممکن است مشکلات دیگری ایجاد کند. بنابراین بهتر است دمای صفحه بر اساس نوع فیلامنت و توصیه سازنده آن تنظیم شود. بهعنوان یک نقطه شروع میتوان محدودههای زیر را در نظر گرفت:
| فیلامنت | محدوده تقریبی دمای صفحه |
|---|---|
| PLA | حدود ۵۰ تا ۶۵ درجه سانتیگراد |
| PETG | حدود ۷۰ تا ۸۵ درجه سانتیگراد |
| ABS | حدود ۹۰ تا ۱۱۰ درجه سانتیگراد |
| ASA | حدود ۹۰ تا ۱۱۰ درجه سانتیگراد |
| Nylon | حدود ۷۰ تا ۱۰۰ درجه سانتیگراد |
| PC | حدود ۹۰ تا ۱۲۰ درجه سانتیگراد |
این اعداد عمومی هستند و بهترین دما میتواند با توجه به برند فیلامنت، نوع صفحه ساخت و مدل پرینتر متفاوت باشد.
۲. افزایش چسبندگی لایه اول
لایه اول پایه اصلی کل پرینت است. اگر این لایه بهخوبی روی صفحه ساخت قرار نگیرد، احتمال Warping افزایش پیدا میکند. برای افزایش چسبندگی میتوان موارد زیر را بررسی کرد:
- تمیز بودن صفحه ساخت
- تراز بودن صفحه
- تنظیم مناسب فاصله نازل از صفحه
- کاهش سرعت چاپ لایه اول
- افزایش عرض خطوط لایه اول
- استفاده از سطح ساخت مناسب
- استفاده از مواد کمکی چسبندگی در صورت نیاز
همچنین سطح صفحه نباید چرب یا آلوده باشد؛ زیرا آلودگی میتواند باعث کاهش چسبندگی شود.
۳. کاهش سرعت چاپ لایه اول
سرعت زیاد در لایه اول میتواند باعث شود فیلامنت زمان کافی برای ایجاد اتصال مناسب با سطح ساخت نداشته باشد. به همین دلیل بهتر است سرعت لایه اول نسبت به سرعت چاپ اصلی کمتر باشد. برای مثال، اگر سرعت چاپ اصلی ۶۰ میلیمتر بر ثانیه باشد، میتوان سرعت لایه اول را در محدوده ۱۵ تا ۳۰ میلیمتر بر ثانیه آزمایش کرد. مقدار مناسب به نوع پرینتر، فیلامنت و سطح ساخت بستگی دارد.
۴. تنظیم مناسب ارتفاع لایه اول
ارتفاع لایه اول نیز روی میزان چسبندگی تأثیر دارد. اگر نازل بیش از حد از صفحه فاصله داشته باشد، خطوط فیلامنت بهخوبی روی صفحه فشرده نمیشوند و چسبندگی کاهش پیدا میکند. اگر نازل بیش از حد به صفحه نزدیک باشد نیز ممکن است خروج فیلامنت محدود شده یا سطح پایینی قطعه دچار مشکل شود. بنابراین باید ارتفاع لایه اول و فاصله نازل از صفحه بهدرستی تنظیم شوند.
۵. کنترل خنککاری قطعه
سیستم خنککننده در پرینتر FDM برای کیفیت چاپ اهمیت زیادی دارد، اما در بعضی مواد، خنک شدن سریع میتواند احتمال Warping را افزایش دهد. این موضوع بهخصوص برای موادی مانند ABS، ASA، Nylon و PC اهمیت بیشتری دارد. برای این مواد بهتر است از تغییرات ناگهانی دما و جریان هوای مستقیم جلوگیری شود. در مقابل، PLA معمولاً به خنککاری بیشتری نیاز دارد و کنترل فن میتواند به بهبود کیفیت چاپ آن کمک کند. بنابراین نمیتوان یک تنظیم ثابت برای فن خنککننده همه فیلامنتها در نظر گرفت.
۶. استفاده از محفظه بسته یا Enclosure
برای فیلامنتهایی که حساسیت حرارتی بیشتری دارند، استفاده از Enclosure یا محفظه بسته میتواند بسیار مؤثر باشد. محفظه باعث میشود دمای اطراف قطعه پایدارتر بماند و جریان هوای سرد مستقیماً به مدل برخورد نکند. این موضوع در چاپ موادی مانند موارد زیر اهمیت بیشتری دارد:
- ABS
- ASA
- Nylon
- PC
برای PLA در بسیاری از پروژهها استفاده از محفظه بسته ضروری نیست و بسته به شرایط حتی ممکن است خنککاری قطعه را بیش از حد محدود کند.
۷. جلوگیری از جریان هوای ناگهانی
قرار گرفتن پرینتر در نزدیکی پنجره، کولر، پنکه یا سیستم تهویه میتواند باعث ایجاد اختلاف دمای شدید در سطح قطعه شود. به همین دلیل بهتر است پرینتر سه بعدی در محیطی قرار گیرد که:
- جریان هوای شدید نداشته باشد.
- دمای محیط تا حد امکان ثابت باشد.
- باد مستقیم به قطعه برخورد نکند.
- برای مواد حساس، از محفظه مناسب استفاده شود.
گاهی اوقات تنها تغییر محل قرارگیری پرینتر میتواند مشکل Warping را به شکل محسوسی کاهش دهد.
۸. استفاده از Brim
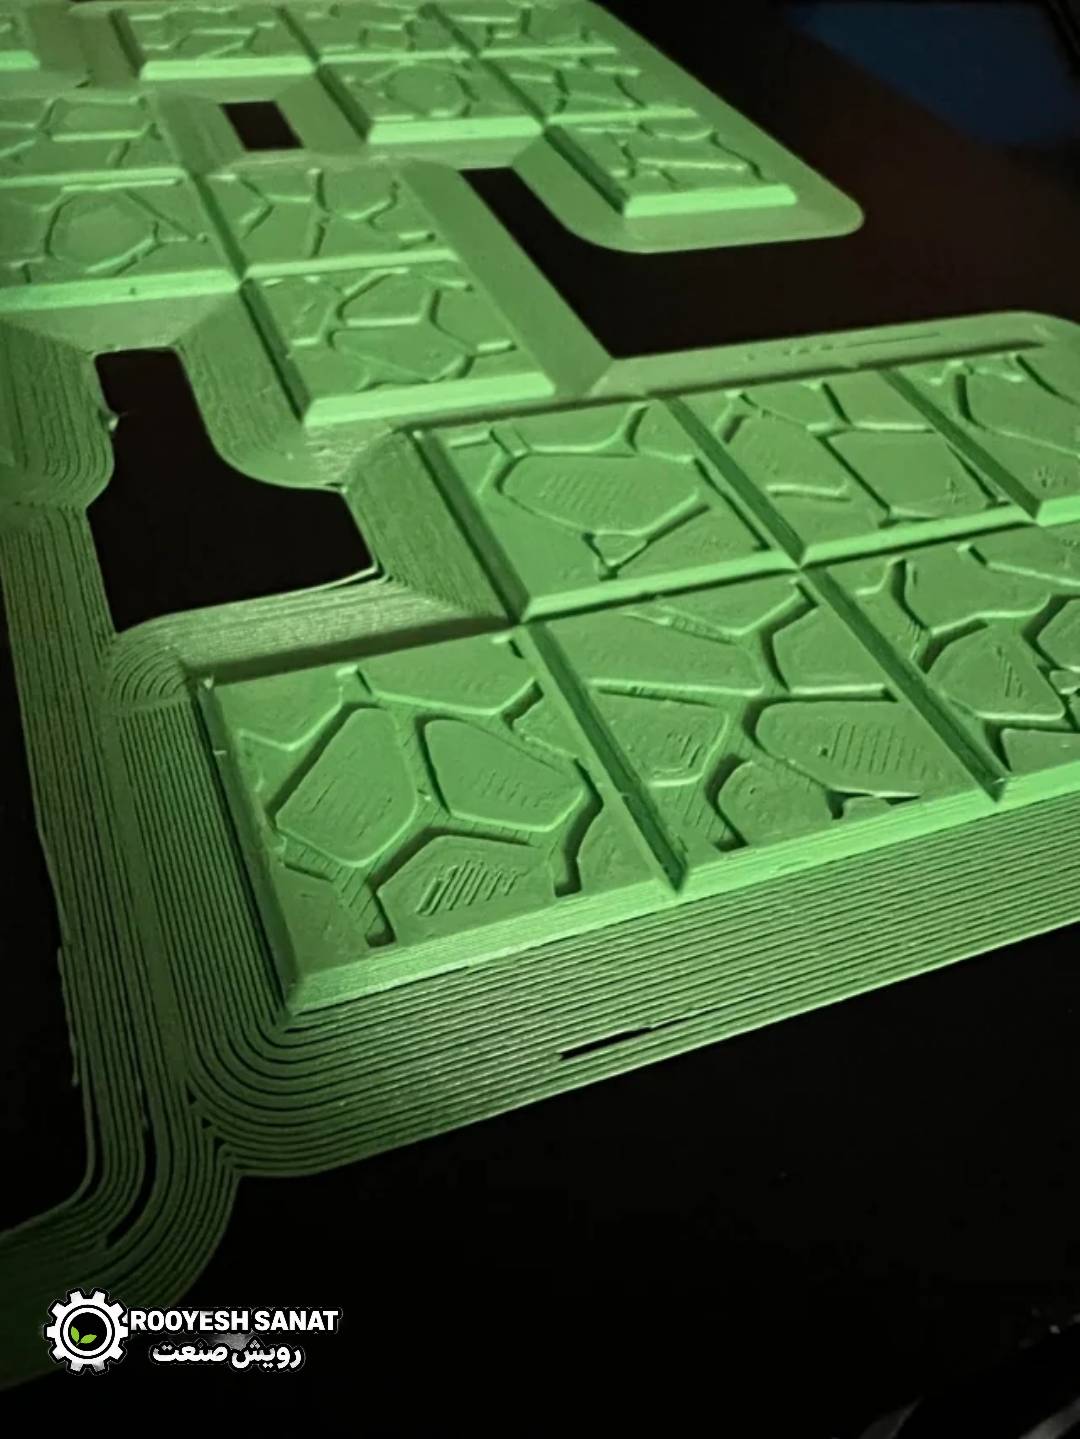
یکی از کاربردیترین ابزارهای نرمافزار Slicer برای مقابله با Warping، گزینه Brim است. Brim چندین خط اضافی در اطراف پایه مدل ایجاد میکند تا سطح تماس قطعه با صفحه ساخت افزایش پیدا کند. این روش بهخصوص برای قطعاتی که:
- پایه باریک دارند،
- گوشههای تیز دارند،
- سطح تماس کمی با صفحه ساخت دارند،
- یا ابعاد بزرگی دارند،
میتواند بسیار مفید باشد. پس از پایان چاپ، Brim را میتوان از اطراف قطعه جدا کرد.
۹. استفاده از Raft
Raft یک ساختار موقت است که در زیر مدل چاپ میشود و قطعه روی آن قرار میگیرد. Raft نسبت به Brim مقدار بیشتری فیلامنت مصرف میکند و زمان چاپ را افزایش میدهد، اما در برخی شرایط میتواند به بهبود چسبندگی کمک کند. استفاده از Raft معمولاً زمانی منطقی است که:
- سطح تماس مدل بسیار کم باشد.
- مدل هندسه دشواری داشته باشد.
- چسبندگی مستقیم مدل مشکلساز باشد.
- روشهای سادهتر نتیجه مطلوبی نداده باشند.
تفاوت Brim و Raft چیست؟
| ویژگی | Brim | Raft |
|---|---|---|
| محل قرارگیری | اطراف مدل | زیر مدل |
| مصرف فیلامنت | کمتر | بیشتر |
| زمان چاپ | کمتر | بیشتر |
| جداسازی | نسبتاً آسان | معمولاً دشوارتر |
| کاربرد اصلی | افزایش سطح تماس | ایجاد پایه موقت برای مدل |
| مناسب برای | قطعات بزرگ و گوشهدار | مدلهای دشوار و کمچسبندگی |
در بسیاری از پروژهها بهتر است ابتدا از Brim استفاده شود و در صورت نیاز سراغ Raft رفت.
۱۰. طراحی مناسب قطعه برای کاهش Warping
گاهی مشکل از تنظیمات پرینتر نیست؛ بلکه هندسه خود مدل باعث ایجاد Warping میشود. قطعات بزرگ و تخت با گوشههای تیز معمولاً تنش حرارتی بیشتری ایجاد میکنند. برای کاهش این مشکل میتوان در طراحی مدل از موارد زیر استفاده کرد:
- گرد کردن گوشهها
- استفاده از Fillet
- کاهش سطح تخت بسیار بزرگ
- اضافه کردن ساختارهای کمکی
- تغییر جهت قرارگیری مدل
- استفاده از Brim یا Mouse Ear
Mouse Ear چیست؟
Mouse Ear یا «گوش موشی»، یک ساختار کوچک و دایرهای است که در اطراف گوشههای مدل قرار میگیرد. این ساختار باعث افزایش سطح تماس گوشهها با صفحه ساخت میشود و میتواند از بلند شدن آنها جلوگیری کند.
۱۱. تنظیم دمای نازل
دمای نازل نیز باید با نوع فیلامنت هماهنگ باشد. دمای بسیار پایین میتواند باعث اتصال ضعیف بین لایهها شود، در حالی که دمای بیش از حد میتواند کیفیت سطح، رشتهریزی و سایر پارامترهای چاپ را تحت تأثیر قرار دهد. بهتر است از محدوده دمایی پیشنهادی تولیدکننده فیلامنت شروع کرده و با استفاده از تستهای دمایی، بهترین مقدار را پیدا کنید.
۱۲. خشک کردن فیلامنت
رطوبت نیز میتواند کیفیت چاپ سه بعدی را کاهش دهد. برخی فیلامنتها مانند Nylon، PETG و بسیاری از مواد مهندسی نسبت به رطوبت حساستر هستند. فیلامنت مرطوب میتواند باعث ایجاد مشکلاتی مانند موارد زیر شود:
- ایجاد حباب
- صدای ترکیدن هنگام خروج فیلامنت
- کاهش کیفیت سطح
- کاهش استحکام
- ناپایداری اکستروژن
رطوبت بهتنهایی همیشه عامل مستقیم Warping نیست، اما میتواند فرآیند چاپ را ناپایدار کرده و کنترل کیفیت و دما را دشوارتر کند.
Warping در ABS چرا بیشتر اتفاق میافتد؟
ABS یکی از موادی است که در چاپ سه بعدی بیشتر با مشکل Warping شناخته میشود. دلیل اصلی، انقباض حرارتی قابل توجه ABS هنگام سرد شدن است. اگر یک قطعه بزرگ ABS را بدون کنترل مناسب دما چاپ کنید، احتمال جدا شدن گوشهها از صفحه ساخت افزایش پیدا میکند. برای چاپ موفق ABS معمولاً توجه به موارد زیر اهمیت زیادی دارد:
۱. دمای مناسب صفحه ساخت
۲. دمای مناسب نازل
۳. محیط چاپ گرم و پایدار
۴. جلوگیری از جریان هوای مستقیم
۵. استفاده از Enclosure
۶. چسبندگی مناسب لایه اول
۷. استفاده از Brim در صورت نیاز
Warping در PLA چرا اتفاق میافتد؟
PLA معمولاً یکی از آسانترین فیلامنتها برای چاپ سه بعدی است و نسبت به ABS Warping کمتری دارد. با این حال PLA نیز میتواند در شرایط خاص دچار تاببرداشتن شود.
برای مثال:
- صفحه ساخت به اندازه کافی گرم نیست.
- Bed تراز نیست.
- سطح ساخت کثیف است.
- دمای محیط بسیار پایین است.
- فن خنککننده بیش از حد زیاد است.
- قطعه بسیار بزرگ و تخت است.
- لایه اول چسبندگی مناسبی ندارد.
بنابراین کم بودن احتمال Warping در PLA به معنی غیرممکن بودن آن نیست.
بهترین تنظیمات برای کاهش Warping در Cura و سایر Slicerها
تنظیمات دقیق به پرینتر و فیلامنت بستگی دارد، اما برای شروع میتوان پارامترهای زیر را بررسی کرد:
| تنظیم | پیشنهاد اولیه |
|---|---|
| دمای صفحه ساخت | مطابق مشخصات فیلامنت |
| دمای نازل | طبق محدوده پیشنهادی سازنده |
| سرعت لایه اول | کمتر از سرعت اصلی |
| ارتفاع لایه اول | متناسب با نازل و تنظیمات پرینتر |
| فن خنککننده | متناسب با نوع فیلامنت |
| چسبندگی صفحه ساخت | استفاده از Brim در صورت نیاز |
| عرض Brim | بر اساس ابعاد و میزان حساسیت مدل |
| محفظه یا Enclosure | مناسب برای مواد حساس |
| محیط چاپ بسته | مناسب برای ABS، ASA و مواد حساس |
این تنظیمات باید با توجه به نتیجه واقعی چاپ اصلاح شوند.
چگونه بفهمیم مشکل Warping از کجاست؟
اگر گوشههای مدل بلند میشوند، بهتر است بهجای تغییر همزمان تمام تنظیمات، عوامل مختلف را مرحلهبهمرحله بررسی کنید.
مرحله اول: بررسی صفحه ساخت
موارد زیر را بررسی کنید:
- صفحه تمیز است؟
- Bed تراز است؟
- فاصله نازل مناسب است؟
- لایه اول بهخوبی روی صفحه قرار میگیرد؟
مرحله دوم: بررسی دما
بررسی کنید:
- دمای صفحه ساخت مناسب است؟
- دمای نازل مناسب است؟
- محیط بیش از حد سرد نیست؟
مرحله سوم: بررسی خنککاری
بررسی کنید:
- فن بیش از حد قوی نیست؟
- باد مستقیم به مدل نمیوزد؟
مرحله چهارم: بررسی هندسه مدل
بررسی کنید:
- سطح تماس مدل کم نیست؟
- گوشههای تیز و بزرگ ندارد؟
- نیاز به Brim یا Mouse Ear ندارد؟
مرحله پنجم: بررسی جنس فیلامنت
اگر از مواد مهندسی مانند ABS، ASA، Nylon یا PC استفاده میکنید، باید کنترل دمای محیط و شرایط چاپ را جدیتر بگیرید.
جدول عیبیابی سریع Warping
| مشکل مشاهدهشده | علت احتمالی | راهحل پیشنهادی |
|---|---|---|
| فقط یک گوشه بلند میشود | چسبندگی ضعیف یا جریان هوا | تمیز کردن صفحه و حذف جریان هوا |
| همه گوشهها بلند میشوند | انقباض حرارتی | کنترل دما و استفاده از Brim |
| لایه اول جدا میشود | فاصله نامناسب نازل | تنظیم Bed Leveling و Z Offset |
| ABS شدیداً تاب میخورد | اختلاف دمای زیاد | استفاده از Enclosure و کنترل دمای محیط |
| PLA گوشههای کمی بلند دارد | چسبندگی یا سرمای محیط | بررسی صفحه ساخت و لایه اول |
| مدل از صفحه جدا میشود | تنش حرارتی بالا | کاهش اختلاف دما و بررسی جهت چاپ |
| قطعه به صفحه نمیچسبد | سطح کثیف یا تنظیم نادرست | تمیزکاری و تنظیم مجدد صفحه |
| گوشهها بعد از چند لایه بلند میشوند | انقباض لایههای بالاتر | کنترل جریان هوا و دمای محیط |
آیا Warping با Elephant Foot یکی است؟
خیر. Warping و Elephant Foot دو مشکل متفاوت در چاپ سه بعدی هستند. در Warping، گوشههای قطعه از صفحه ساخت بلند میشوند. اما در Elephant Foot، قسمت پایینی مدل بیش از اندازه به سمت بیرون گسترش پیدا میکند و لبههای پایین قطعه حالت برجسته پیدا میکنند.
| ویژگی | Warping | Elephant Foot |
|---|---|---|
| شکل مشکل | بلند شدن گوشهها | پهن شدن قسمت پایینی |
| علت اصلی | انقباض و تنش حرارتی | فشار و شرایط نامناسب لایه اول |
| محل مشاهده | گوشهها و لبهها | قسمت پایین قطعه |
| راهکار اصلی | کنترل دما و چسبندگی | تنظیم Z Offset و لایه اول |
آیا افزایش دمای صفحه ساخت همیشه Warping را برطرف میکند؟
خیر. افزایش دمای صفحه ساخت یکی از راهکارهای کاهش Warping است، اما تنها راهحل نیست. اگر مشکل از مواردی مانند:
- جریان هوای مستقیم
- تراز نبودن صفحه
- فاصله نادرست نازل
- طراحی نامناسب مدل
- خنککاری شدید
- انتخاب نامناسب فیلامنت
باشد، افزایش دمای صفحه ممکن است مشکل را بهطور کامل برطرف نکند. بهترین نتیجه زمانی به دست میآید که چسبندگی، دما، خنککاری و شرایط محیطی همزمان کنترل شوند.
چکلیست سریع جلوگیری از Warping
قبل از شروع یک پرینت بزرگ، موارد زیر را بررسی کنید:
☑ صفحه ساخت تمیز است.
☑ Bed بهدرستی تراز شده است.
☑ فاصله نازل از صفحه مناسب است.
☑ دمای صفحه ساخت مطابق نوع فیلامنت تنظیم شده است.
☑ دمای نازل مناسب است.
☑ جریان هوای مستقیم به مدل وجود ندارد.
☑ سرعت لایه اول کاهش داده شده است.
☑ در صورت نیاز از Brim استفاده شده است.
☑ فیلامنت شرایط مناسبی دارد.
☑ برای مواد حساس از Enclosure استفاده شده است.
☑ جهت قرارگیری مدل روی صفحه مناسب است.
جمعبندی
Warping یکی از رایجترین مشکلاتی است که ممکن است هنگام چاپ سه بعدی، بهخصوص با پرینترهای FDM، با آن مواجه شوید. عامل اصلی این مشکل معمولاً انقباض حرارتی و ایجاد تنش بین لایههای قطعه است. برای جلوگیری از Warping باید مجموعهای از عوامل مانند دمای صفحه ساخت، دمای نازل، چسبندگی لایه اول، سرعت چاپ، خنککاری، شرایط محیطی و نوع فیلامنت را کنترل کرد. برای فیلامنتهایی مانند PLA معمولاً کنترل صحیح لایه اول و سطح ساخت کافی است؛ اما هنگام کار با موادی مانند ABS، ASA، Nylon و PC، کنترل دمای محیط و استفاده از محفظه بسته اهمیت بیشتری پیدا میکند.
در نهایت، اگر با وجود تغییر تنظیمات هنوز Warping دارید، بهتر است مشکل را مرحلهبهمرحله بررسی کنید و از تغییر همزمان چندین پارامتر خودداری کنید. این روش کمک میکند علت اصلی مشکل را سریعتر پیدا کرده و تنظیمات مناسب پرینتر سه بعدی خود را به دست آورید. رویش صنعت در زمینه آموزش و اطلاعات تخصصی پرینترهای سه بعدی، فناوریهای ساخت افزایشی و تجهیزات مرتبط، تلاش میکند اطلاعات کاربردی و قابل استفاده در اختیار کاربران و فعالان این حوزه قرار دهد.
https://rooyeshsanat.com/Q7Zgys
کپی آدرس