

چرا ابعاد قطعه پرینت سه بعدی دقیق نیست؟

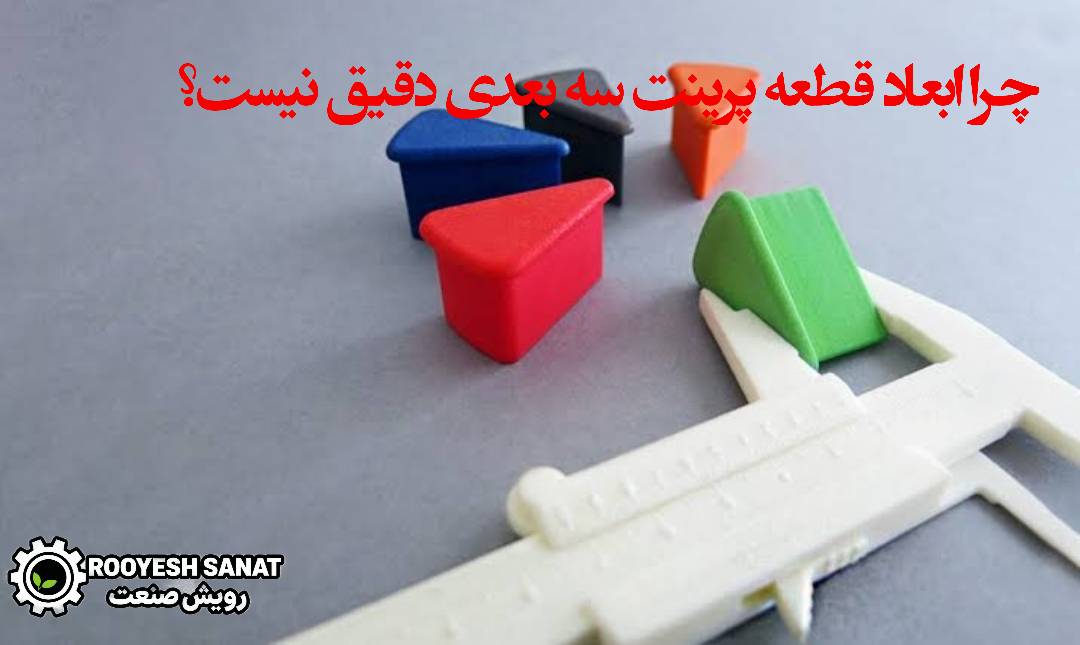
چرا ابعاد قطعه پرینت سه بعدی دقیق نیست؟
یکی از مشکلاتی که هنگام چاپ قطعات مهندسی، قطعات مونتاژی و نمونههای دقیق با پرینتر سه بعدی دیده میشود، اختلاف بین ابعاد مدل سه بعدی و ابعاد قطعه نهایی است. برای مثال ممکن است در نرمافزار طراحی، قطر یک سوراخ را 20 میلیمتر در نظر گرفته باشید، اما بعد از چاپ، اندازه واقعی سوراخ 19.6 یا 19.7 میلیمتر باشد. در بعضی موارد نیز طول، عرض یا ارتفاع قطعه چند دهم میلیمتر با مقدار طراحیشده تفاوت دارد.
این اختلاف همیشه به معنی خراب بودن پرینتر سه بعدی نیست. عوامل مختلفی مانند کالیبراسیون، مقدار خروج فیلامنت، دمای چاپ، انقباض مواد، کشش تسمهها، وضعیت مکانیک دستگاه، تنظیمات اسلایسر، نحوه طراحی قطعه و حتی شرایط محیطی میتوانند روی دقت ابعادی تأثیر بگذارند.
در این مقاله از رویش صنعت بررسی میکنیم که چرا ابعاد قطعه پرینت سه بعدی دقیق نیست، چه عواملی باعث خطای ابعادی میشوند و چگونه میتوان دقت چاپ سه بعدی را افزایش داد.
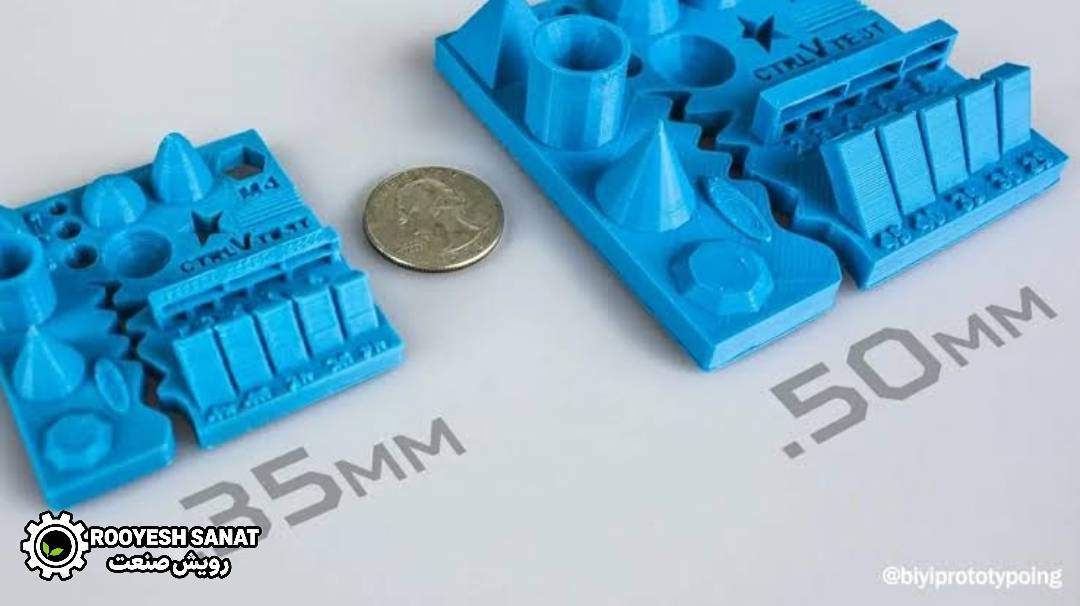
دقت ابعادی در پرینت سه بعدی چیست؟
دقت ابعادی به میزان نزدیک بودن اندازه واقعی قطعه چاپشده به اندازهای گفته میشود که در مدل سه بعدی طراحی شده است.
برای مثال، اگر طول قطعه در فایل طراحی: 100 میلیمتر
باشد و بعد از چاپ آن را اندازهگیری کنیم و به: 99.7 میلیمتر
برسیم، اختلاف ابعادی برابر با: 0.3 میلیمتر
خواهد بود. این اختلاف ممکن است در بعضی کاربردها کاملاً قابل قبول باشد، اما در قطعاتی که باید در کنار قطعه دیگری قرار بگیرند، ممکن است مشکل ایجاد کند. برای مثال:
- چرخدنده
- بوش
- قاب و محفظه
- قطعات اتصالدهنده
- قطعات مکانیکی
- قطعات دارای سوراخ
- قطعات کشویی
- قطعات دارای رزوه
- قطعات مونتاژی
به دقت ابعادی بیشتری نیاز دارند. نکته مهم این است که هیچ پرینتر سه بعدی در تمام هندسهها و تمام مواد، ابعاد کاملاً بدون خطا تولید نمیکند. حتی سازندگان پرینترهای حرفهای نیز دقت ابعادی را وابسته به هندسه، ماده، تنظیمات و شرایط چاپ در نظر میگیرند. برای نمونه، مشخصات برخی دستگاههای صنعتی نیز دقت ابعادی را بهصورت ترکیبی از یک مقدار ثابت و درصدی از طول ویژگی اعلام میکنند.
مهمترین دلایل دقیق نبودن ابعاد قطعه پرینت سه بعدی
چرا ابعاد قطعه پرینت سه بعدی دقیق نیست؟
عوامل مختلفی میتوانند باعث اختلاف ابعاد شوند. مهمترین موارد عبارتاند از:
- کالیبره نبودن حرکت محورها
- تنظیم نبودن مقدار خروج فیلامنت
- دمای نامناسب نازل
- انقباض و جمعشدگی فیلامنت
- تنظیم نبودن تسمهها
- لقی مکانیکی
- لرزش دستگاه
- تنظیم نادرست سرعت چاپ
- خنککاری نامناسب
- مشکلات لایه اول
- پدیده
Elephant Foot - تنظیمات نادرست اسلایسر
- طراحی بدون در نظر گرفتن تلرانس
- تغییرات ابعادی ناشی از نوع ماده
- تغییر شکل قطعه به دلیل
Warping
در ادامه هرکدام را بررسی میکنیم.
1. کالیبره نبودن محورهای پرینتر
یکی از اولین مواردی که باید بررسی شود، صحت حرکت محورهای پرینتر است. پرینتر سه بعدی برای حرکت دقیق هد یا میز از موتورهای استپر، تسمه، پیچ حرکتی یا ریلهای خطی استفاده میکند. اگر حرکت واقعی محور با مقدار فرمان دادهشده متفاوت باشد، ابعاد قطعه نیز تغییر میکند. برای مثال اگر نرمافزار به پرینتر فرمان حرکت 100 میلیمتر بدهد، اما محور در واقع 99 میلیمتر حرکت کند، قطعه چاپشده در همان جهت کوتاهتر خواهد شد.
این مشکل میتواند به دلیل موارد زیر ایجاد شود:
- تنظیم نبودن پارامترهای حرکتی
- تغییر تنظیمات فریمور
- تعویض موتور یا مکانیزم حرکتی
- خطای مکانیکی
- تنظیم نبودن سیستم انتقال حرکت
بنابراین در صورتی که تمام قطعات در یک محور مشخص، بهصورت منظم کوچکتر یا بزرگتر چاپ میشوند، بررسی کالیبراسیون آن محور اهمیت زیادی دارد.
2. کالیبراسیون جریان خروج فیلامنت
یکی از مهمترین عوامل در دقت چاپ FDM، مقدار واقعی خروج مواد از نازل است.
این پارامتر معمولاً با نام:
Flow
یا در برخی نرمافزارها با تنظیمات مرتبط با جریان اکستروژن شناخته میشود.
اگر مقدار فیلامنتی که از نازل خارج میشود بیشتر از مقدار مورد نیاز باشد، دیوارهها ممکن است ضخیمتر شوند و ابعاد خارجی یا داخلی قطعه تغییر کند.
در مقابل، اگر خروج مواد کمتر از مقدار مورد نیاز باشد، ممکن است:
- دیوارهها نازک شوند
- حفره ایجاد شود
- سطح قطعه ناقص شود
- استحکام کاهش پیدا کند
- ابعاد واقعی از مدل فاصله بگیرد
بنابراین تنظیم صحیح جریان یکی از مراحل مهم برای رسیدن به چاپ دقیق است.
کیفیت و قطر واقعی فیلامنت نیز اهمیت دارد؛ زیرا سیستم اکستروژن بر اساس مشخصات ماده و تنظیمات چاپ، مقدار مشخصی از مواد را منتقل میکند.
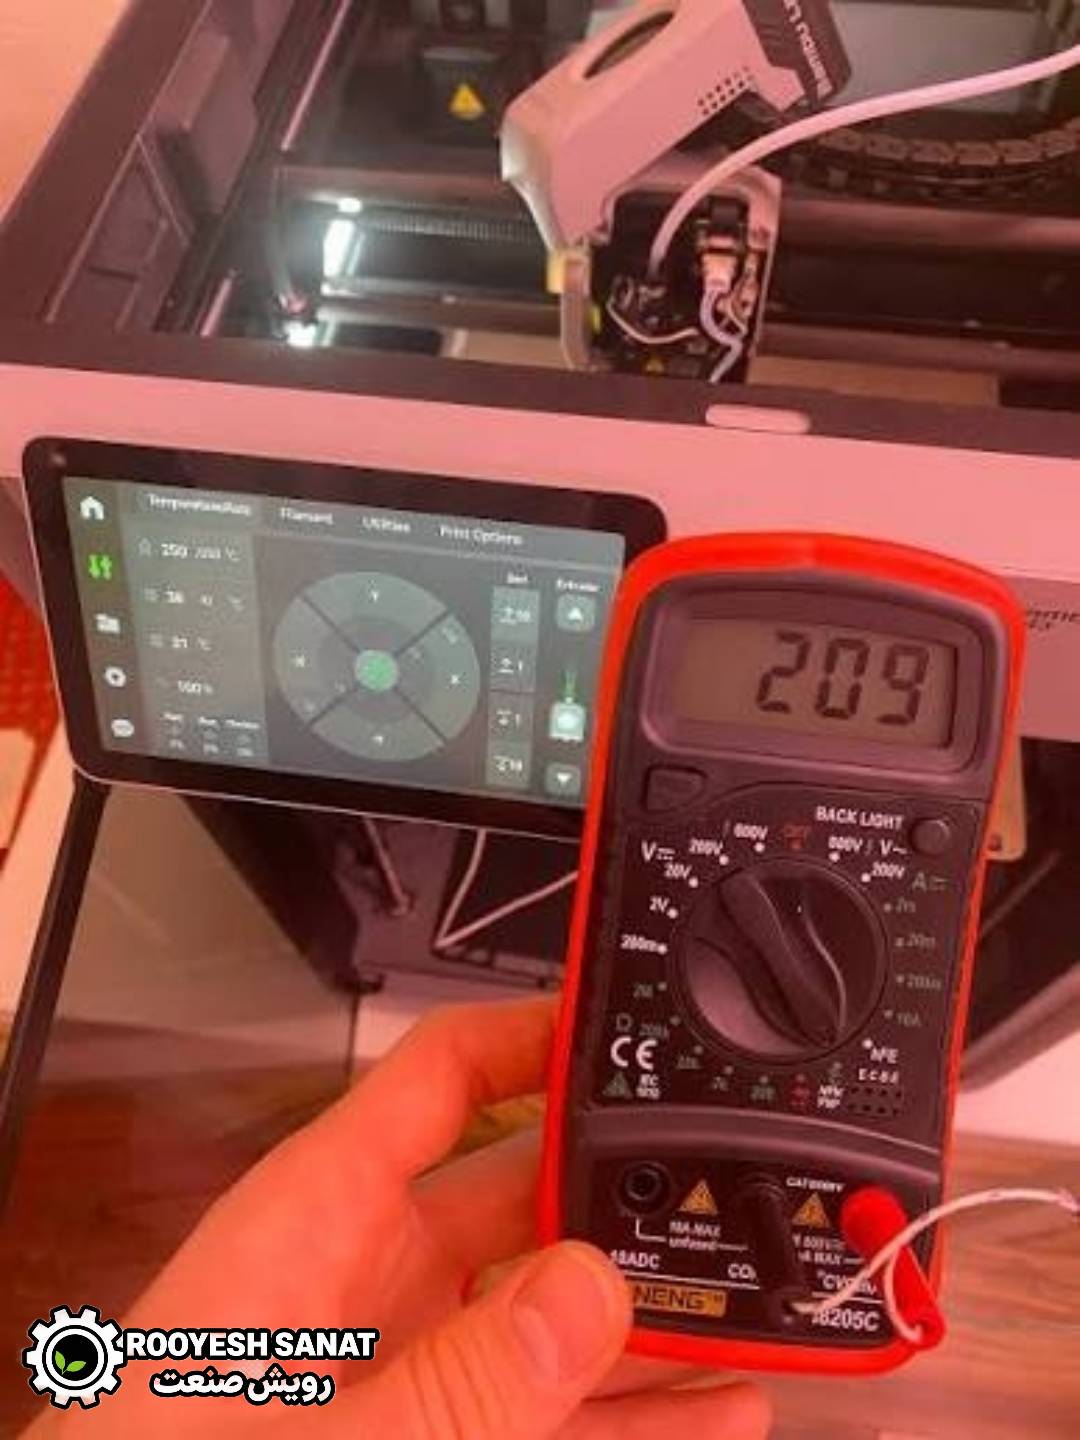
3. دمای نامناسب نازل
دمای نازل مستقیماً روی رفتار فیلامنت هنگام خروج از نازل تأثیر دارد.
اگر دما بیش از حد بالا باشد:
- فیلامنت بیش از اندازه روان میشود
- احتمال افزایش جریان واقعی وجود دارد
- گوشهها ممکن است نرمتر شوند
- جزئیات ظریف میتوانند تغییر شکل دهند
اگر دما بیش از حد پایین باشد:
- اکستروژن ممکن است ناپایدار شود
- اتصال بین لایهها ضعیف شود
- سطح قطعه یکنواخت نباشد
- جریان مواد کاهش پیدا کند
بنابراین برای رسیدن به ابعاد دقیق، بهتر است از دمای پیشنهادی تولیدکننده فیلامنت شروع کنید و سپس با تستهای کوچک، بهترین محدوده را پیدا کنید.
4. انقباض فیلامنت و تغییر ابعاد بعد از سرد شدن
یکی از مهمترین دلایل اختلاف ابعاد در پرینت سه بعدی، انقباض حرارتی است. فیلامنت هنگام گرم شدن منبسط و هنگام سرد شدن منقبض میشود. شدت این پدیده برای تمام مواد یکسان نیست.
بهطور کلی:
| فیلامنت | احتمال تغییر ابعادی | اهمیت کنترل دما |
|---|---|---|
| PLA | کم تا متوسط | متوسط |
| PETG | کم تا متوسط | متوسط |
| TPU | متوسط | متوسط |
| ABS | زیادتر | زیاد |
| ASA | زیادتر | زیاد |
| Nylon | زیاد | بسیار زیاد |
| PC | زیاد | بسیار زیاد |
به همین دلیل، اگر قطعهای با PLA ابعاد مناسبی دارد، نباید انتظار داشت همان مدل با Nylon یا ABS دقیقاً همان ابعاد را بدون تغییر تنظیمات داشته باشد. نوع ماده، اندازه قطعه، هندسه، دمای محیط و شرایط چاپ همگی روی تغییر ابعاد تأثیر دارند. منابع آموزشی Prusa نیز تأکید میکنند که هنگام طراحی قطعات متصلشونده باید خواص ماده و احتمال جمعشدگی را در نظر گرفت.
5. تنظیم نبودن تسمههای محور X و Y
در پرینترهای FDM که از تسمه برای حرکت محورها استفاده میکنند، وضعیت تسمه اهمیت زیادی دارد.
اگر تسمه بیش از حد شل باشد:
- حرکت دقیق انجام نمیشود
- گوشهها ممکن است تغییر شکل دهند
- لرزش ایجاد میشود
- احتمال جابهجایی لایهها افزایش پیدا میکند
- دقت ابعادی کاهش مییابد
از طرف دیگر، بیش از حد سفت کردن تسمه نیز میتواند باعث افزایش فشار روی اجزای مکانیکی شود. بنابراین تسمه باید مطابق دستورالعمل سازنده تنظیم شود. در دستگاههای حرفهای نیز وضعیت تسمه و همراستایی سیستم حرکتی از عوامل مؤثر بر دقت معرفی شده است.
6. لقی در سیستم حرکتی
وجود لقی یا Backlash در مکانیزم حرکتی میتواند باعث شود هد یا میز دقیقاً در موقعیت موردنظر قرار نگیرد.
این مشکل معمولاً در اثر مواردی مانند:
- فرسودگی قطعات
- شل بودن اتصالات
- خرابی بلبرینگ
- مشکل در پیچ حرکتی
- تنظیم نبودن ریل
- اتصال نامناسب قطعات مکانیکی
ایجاد میشود. اگر قطعه در یک جهت دقیق و در جهت دیگر دارای خطای بیشتری باشد، بهتر است سیستم حرکتی همان محور بررسی شود.
7. ریلهای خطی و سیستم حرکتی
ریل خطی و واگنهای حرکتی نقش مهمی در حرکت دقیق پرینتر دارند.
اگر ریل یا واگن:
- کثیف باشد
- خشک باشد
- بهدرستی نصب نشده باشد
- دارای لقی باشد
- آسیب دیده باشد
ممکن است حرکت محور یکنواخت نباشد. در نتیجه کیفیت سطح، ابعاد و تکرارپذیری چاپ تحت تأثیر قرار میگیرد. بنابراین نگهداری دورهای سیستم حرکتی یکی از اقدامات مهم برای حفظ دقت پرینتر است.
8. سرعت چاپ بیش از حد بالا
افزایش سرعت چاپ همیشه به معنی عملکرد بهتر نیست. در سرعتهای بالا، سیستم حرکتی باید در مدت کوتاهتری شتاب بگیرد و متوقف شود.
اگر تنظیمات سرعت، شتاب و مکانیک دستگاه با یکدیگر هماهنگ نباشند، مشکلاتی مانند:
RingingGhosting- تغییر شکل گوشهها
- کاهش کیفیت سطح
- کاهش دقت هندسی
ممکن است ایجاد شود. بنابراین برای قطعات مهندسی و دقیق، بهتر است بهجای استفاده از بیشترین سرعت ممکن، یک پروفایل متعادل برای سرعت و کیفیت انتخاب شود.
9. لرزش پرینتر
لرزش یکی دیگر از عوامل مؤثر بر کیفیت و دقت قطعه است.
قرار دادن پرینتر روی سطح ناپایدار یا میز نامناسب میتواند باعث ایجاد ارتعاش در هنگام حرکت شود.
بهتر است:
- دستگاه روی سطح محکم قرار داشته باشد.
- پایههای پرینتر سالم باشند.
- پیچهای اصلی بررسی شوند.
- سیستم حرکتی بدون لقی باشد.
- پرینتر روی سطحی که هنگام چاپ حرکت میکند قرار نگیرد.
سازندگان دستگاههای حرفهای نیز قرار گرفتن پرینتر روی سطح پایدار را یکی از نکات مؤثر بر کیفیت و دقت چاپ میدانند.
10. مشکل در لایه اول
لایه اول فقط برای چسبیدن قطعه به صفحه چاپ اهمیت ندارد؛ بلکه میتواند روی ابعاد بخش پایینی قطعه نیز اثر بگذارد. اگر نازل بیش از حد به صفحه نزدیک باشد، مواد در لایه اول بیش از اندازه فشرده میشوند. این اتفاق میتواند باعث ایجاد پدیدهای به نام: Elephant Footشود. در این حالت، قسمت پایینی قطعه کمی از ابعاد طراحیشده بزرگتر میشود.
11. Elephant Foot چیست؟
Elephant Foot به حالتی گفته میشود که لایههای پایینی قطعه به دلیل فشرده شدن بیش از حد روی صفحه چاپ، از ابعاد اصلی قطعه بیرون میزنند. این مشکل برای قطعاتی که باید دقیقاً درون یکدیگر قرار بگیرند بسیار مهم است. برای مثال، اگر یک قطعه قرار است داخل یک محفظه قرار بگیرد، همین چند دهم میلیمتر افزایش در قسمت پایین میتواند مانع مونتاژ شود. در نرمافزارهایی مانند PrusaSlicer تنظیمی با نام:
Elephant Foot Compensation
وجود دارد که با کاهش ابعاد لایههای ابتدایی میتواند این مشکل را تا حد زیادی اصلاح کند. Prusa برای بسیاری از کاربردها مقدار حدود 0.2 میلیمتر را بهعنوان نقطه شروع مناسب برای نازل 0.4 میلیمتری ذکر میکند، اما مقدار مناسب باید بر اساس دستگاه و قطعه آزمایش شود.
12. تنظیمات اسلایسر روی دقت ابعادی تأثیر دارند
اسلایسر فقط مدل سه بعدی را به مسیر حرکت تبدیل نمیکند؛ بلکه بسیاری از پارامترهای چاپ را نیز تعیین میکند.
برخی تنظیمات مهم عبارتاند از:
| تنظیم | تأثیر احتمالی |
|---|---|
Flow |
ضخامت خطوط و میزان خروج مواد |
Line Width |
عرض واقعی خطوط چاپ |
Layer Height |
ارتفاع لایهها |
Wall Line Count |
شکل و ضخامت دیواره |
Horizontal Expansion |
اصلاح ابعاد افقی |
Hole Horizontal Expansion |
اصلاح اندازه سوراخها |
Elephant Foot Compensation |
اصلاح قسمت پایینی قطعه |
Print Speed |
تأثیر بر پایداری حرکت |
Acceleration |
تأثیر بر لرزش و گوشهها |
Temperature |
تأثیر بر جریان و جمعشدگی |
نرمافزارهایی مانند Cura نیز ابزارهایی برای اصلاح ابعاد افقی و حتی تنظیم جداگانه اندازه سوراخها ارائه میکنند.
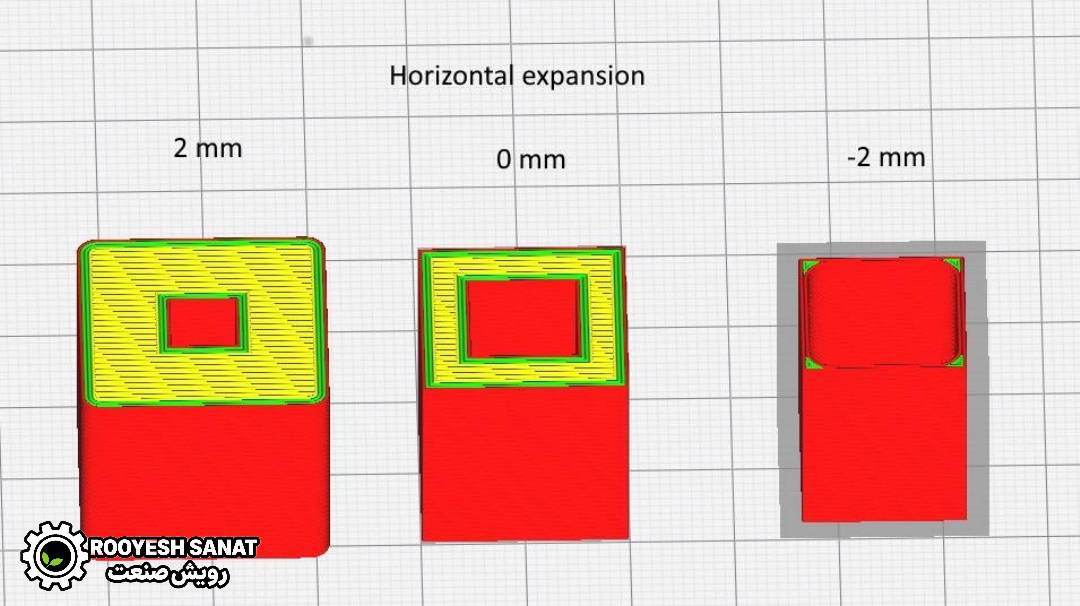
13. Horizontal Expansion چیست؟
یکی از تنظیمات کاربردی برای اصلاح دقت ابعادی در اسلایسر، گزینه:Horizontal Expansionاست. این تنظیم میتواند مسیرهای چاپ را در راستای افقی کمی به داخل یا خارج منتقل کند. برای مثال، اگر یک قطعه خارجی کمی بزرگتر از مقدار موردنظر چاپ میشود، میتوان با تنظیم مناسب این مقدار، ابعاد نهایی را به اندازه مطلوب نزدیکتر کرد. اما استفاده از این گزینه نباید جایگزین کالیبراسیون مکانیکی و اکستروژن شود. یعنی ابتدا باید مشکل اصلی دستگاه برطرف شود و سپس از تنظیمات جبرانی اسلایسر استفاده کرد.
14. چرا سوراخها معمولاً کوچکتر از اندازه طراحیشده هستند؟
یکی از مشکلات رایج در چاپ FDM این است که سوراخهای دایرهای دقیقاً با اندازه مدل چاپ نمیشوند.
برای مثال:
قطر طراحیشده: 10 میلیمتر
اما:
قطر واقعی: 9.6 میلیمتر
علت میتواند ترکیبی از موارد زیر باشد:
- ضخامت خط چاپ
- شکل مسیر اکستروژن
Flow- قطر نازل
- رزولوشن مسیر چاپ
- انقباض ماده
- کیفیت کالیبراسیون
- جهت چاپ
به همین دلیل، برای قطعاتی که دارای سوراخ یا اتصال مکانیکی هستند، بهتر است قبل از تولید نهایی، یک نمونه آزمایشی چاپ شود.
15. تلرانس در طراحی قطعه سه بعدی
یکی از اشتباهات رایج این است که تصور کنیم اگر دو قطعه در نرمافزار دقیقاً 10 میلیمتر طراحی شدهاند، باید در دنیای واقعی نیز بدون هیچ فاصلهای روی یکدیگر قرار بگیرند. در عمل، برای قطعات متصلشونده باید تلرانس در نظر گرفته شود. برای مثال اگر یک محور 10 میلیمتری قرار است داخل یک سوراخ قرار بگیرد، طراحی سوراخ دقیقاً 10 میلیمتر ممکن است برای یک اتصال آزاد مناسب نباشد.مقدار تلرانس به عوامل مختلفی بستگی دارد:
- نوع پرینتر
- نازل
- ماده
- جهت چاپ
- ابعاد قطعه
- نوع اتصال
- دقت کالیبراسیون
- هدف مونتاژ
Prusa نیز تأکید میکند که مقدار واحد و جهانی برای تلرانس وجود ندارد و اندازه قطعه، جهت چاپ، هندسه، کالیبراسیون، تنظیمات و خواص ماده همگی روی مقدار مناسب تأثیر دارند.
جدول پیشنهادی تلرانس برای شروع تست
اعداد زیر مقدار شروع برای تست هستند و نباید بهعنوان قانون ثابت برای تمام پرینترها در نظر گرفته شوند.
| نوع اتصال | تلرانس پیشنهادی برای شروع تست |
|---|---|
| اتصال بسیار آزاد | حدود 0.4 تا 0.6 میلیمتر |
| اتصال آزاد | حدود 0.3 تا 0.4 میلیمتر |
| اتصال معمولی | حدود 0.2 تا 0.3 میلیمتر |
| اتصال نسبتاً محکم | حدود 0.1 تا 0.2 میلیمتر |
| اتصال بسیار دقیق | نیازمند تست اختصاصی |
بهترین روش این است که قبل از تولید قطعه اصلی، یک Tolerance Test چاپ شود.
16. تأثیر جهت چاپ روی دقت ابعادی
جهت قرارگیری مدل روی صفحه چاپ میتواند روی ابعاد نهایی تأثیر بگذارد. در پرینتر FDM، قطعه در سه محور X، Y و Z ساخته میشود و رفتار ماده در راستای لایهها یکسان نیست.
برای مثال:
- ابعاد افقی ممکن است تحت تأثیر عرض خطوط چاپ قرار بگیرند.
- ابعاد عمودی به ارتفاع لایه و تعداد لایهها وابسته هستند.
- سطوح شیبدار ممکن است به دلیل ساختار لایهای تغییر ظاهری و هندسی داشته باشند.
بنابراین برای یک قطعه دقیق، فقط تنظیمات پرینتر مهم نیست؛ نحوه قرارگیری مدل روی صفحه نیز اهمیت دارد.
17. تأثیر Layer Height بر دقت
ارتفاع لایه یکی از مهمترین پارامترهای چاپ است. ارتفاع لایه کمتر معمولاً باعث میشود جزئیات عمودی و سطوح منحنی بهتر ثبت شوند. اما کاهش بیش از حد Layer Height لزوماً به معنی افزایش دقت کلی قطعه نیست.
برای یک قطعه مهندسی، باید بین:
- دقت
- زمان چاپ
- کیفیت سطح
- استحکام
- هزینه
تعادل برقرار شود. در بسیاری از پرینترهای FDM، ارتفاع لایه حدود 0.2 میلیمتر نقطه شروع مناسبی برای چاپ عمومی است، اما برای قطعات دقیق میتوان از ارتفاعهای کمتر نیز استفاده کرد؛ به شرطی که نازل و پروفایل دستگاه از آن پشتیبانی کنند.
18. نقش قطر نازل در دقت چاپ
قطر نازل نیز روی کوچکترین جزئیاتی که میتوان چاپ کرد تأثیر دارد.
برای مثال، نازل:
0.4 mm
یکی از گزینههای رایج در پرینترهای FDM است.
اگر از نازل بزرگتر مانند:
0.6 mm
یا:
0.8 mm
استفاده شود، معمولاً امکان چاپ سریعتر و خطوط ضخیمتر فراهم میشود، اما برای برخی جزئیات بسیار ظریف محدودیت ایجاد خواهد شد. بنابراین برای قطعات کوچک و دقیق، استفاده از نازل مناسب اهمیت زیادی دارد.
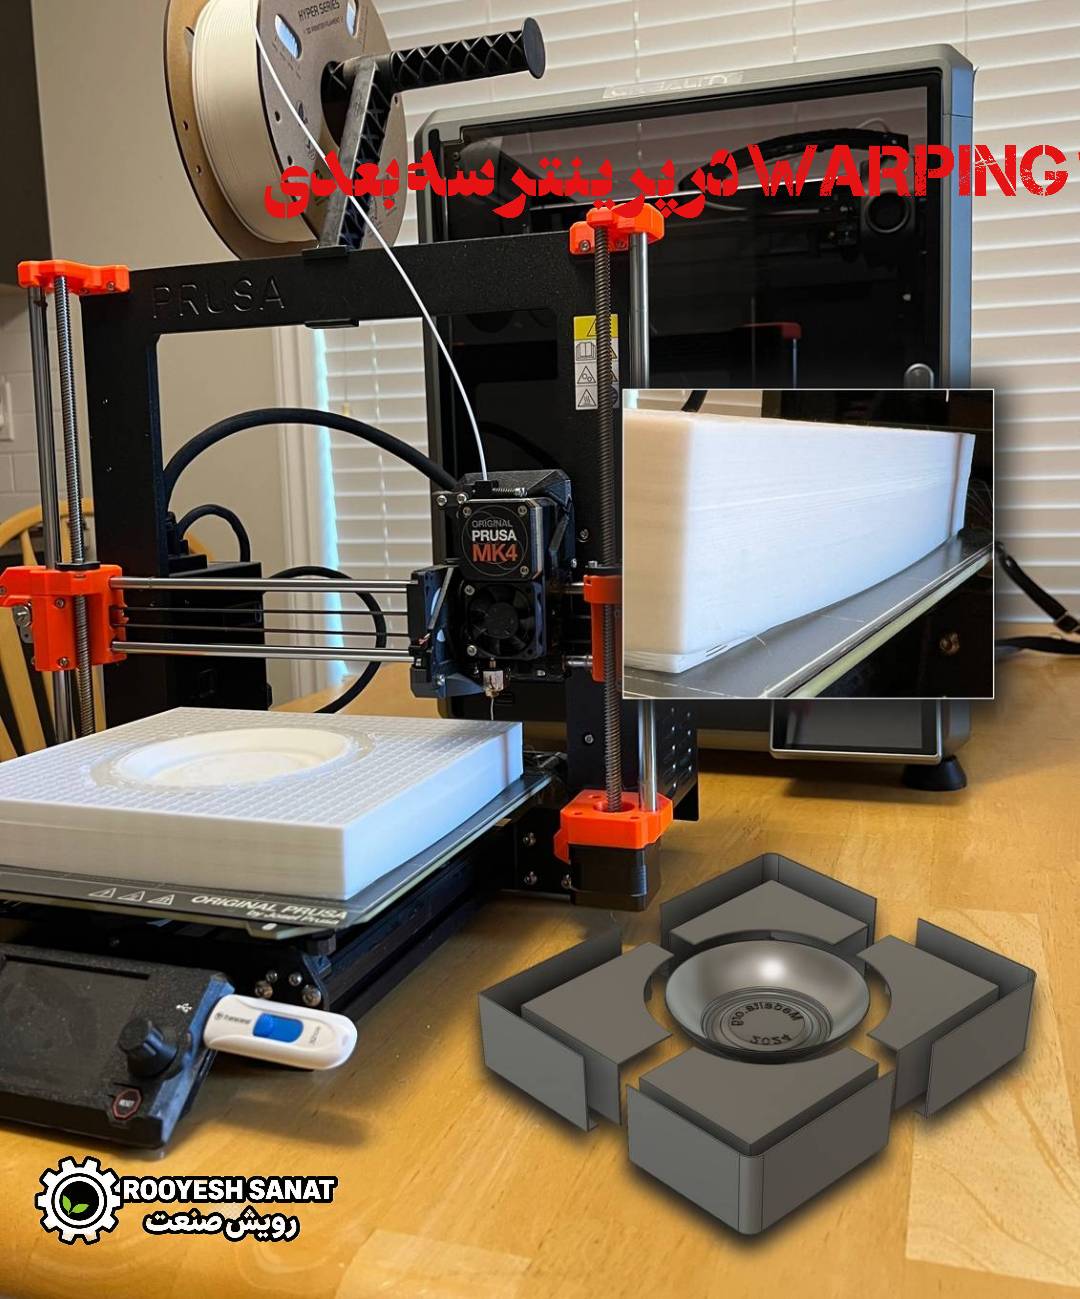
19. تأثیر Warping بر ابعاد قطعه
Warping یا تاببرداشتن یکی دیگر از عوامل مهم تغییر ابعاد است. در این حالت، قسمتهایی از قطعه هنگام سرد شدن منقبض میشوند و ممکن است از صفحه چاپ جدا شوند یا تغییر شکل دهند. این مشکل در موادی مانند ABS، ASA، Nylon و برخی مواد مهندسی اهمیت بیشتری دارد. اگر گوشههای قطعه از صفحه بلند شوند، دیگر نمیتوان انتظار داشت ابعاد نهایی دقیقاً مطابق مدل باشد.
برای کاهش Warping میتوان از:
- دمای مناسب صفحه
- کنترل دمای محیط
- محفظه بسته
- کاهش جریان هوای مستقیم
- چسبندگی مناسب لایه اول
Brim- تنظیم صحیح دمای نازل
استفاده کرد.
20. رطوبت فیلامنت و دقت چاپ
فیلامنتهای رطوبتپذیر مانند Nylon میتوانند در صورت نگهداری نامناسب، رطوبت جذب کنند.
رطوبت میتواند باعث:
- ایجاد حباب
- صدای خروج مواد از نازل
- اکستروژن ناپایدار
- تغییر کیفیت سطح
- کاهش استحکام
- نوسان در جریان مواد
شود. بنابراین برای مواد حساس به رطوبت، خشککردن و نگهداری صحیح فیلامنت اهمیت زیادی دارد.
چگونه دقت پرینتر سه بعدی را افزایش دهیم؟
اگر هدف شما چاپ قطعات دقیق و مهندسی است، بهتر است این مراحل را بهترتیب انجام دهید.
مرحله اول: بررسی مکانیک دستگاه
ابتدا موارد زیر را بررسی کنید:
- تسمهها
- پیچها
- ریلها
- واگنها
- پیچهای حرکتی
- اتصالات
- لقی محور
- وضعیت صفحه چاپ
قبل از تغییر تنظیمات نرمافزاری، باید مطمئن شوید دستگاه از نظر مکانیکی سالم است.
مرحله دوم: کالیبراسیون حرکت
حرکت محورهای X، Y و Z را بررسی کنید. اگر پرینتر دارای فرآیند کالیبراسیون خودکار است، از روش پیشنهادی سازنده استفاده کنید. از تغییر تصادفی پارامترهای فریمور بدون اندازهگیری دقیق خودداری کنید.
مرحله سوم: کالیبراسیون جریان
مقدار:Flowرا با فیلامنت مورد استفاده بررسی و تنظیم کنید. این کار میتواند تفاوت قابل توجهی در ضخامت دیوارهها و ابعاد نهایی ایجاد کند.
مرحله چهارم: تنظیم دما
برای هر نوع فیلامنت از محدوده دمایی مناسب استفاده کنید. بهتر است برای پیدا کردن بهترین دما از تستهای دمایی استفاده شود.
مرحله پنجم: تنظیم لایه اول
لایه اول را بررسی کنید. اگر لایه اول بیش از حد فشرده باشد، احتمال ایجاد Elephant Foot افزایش پیدا میکند.
مرحله ششم: چاپ یک مکعب کالیبراسیون
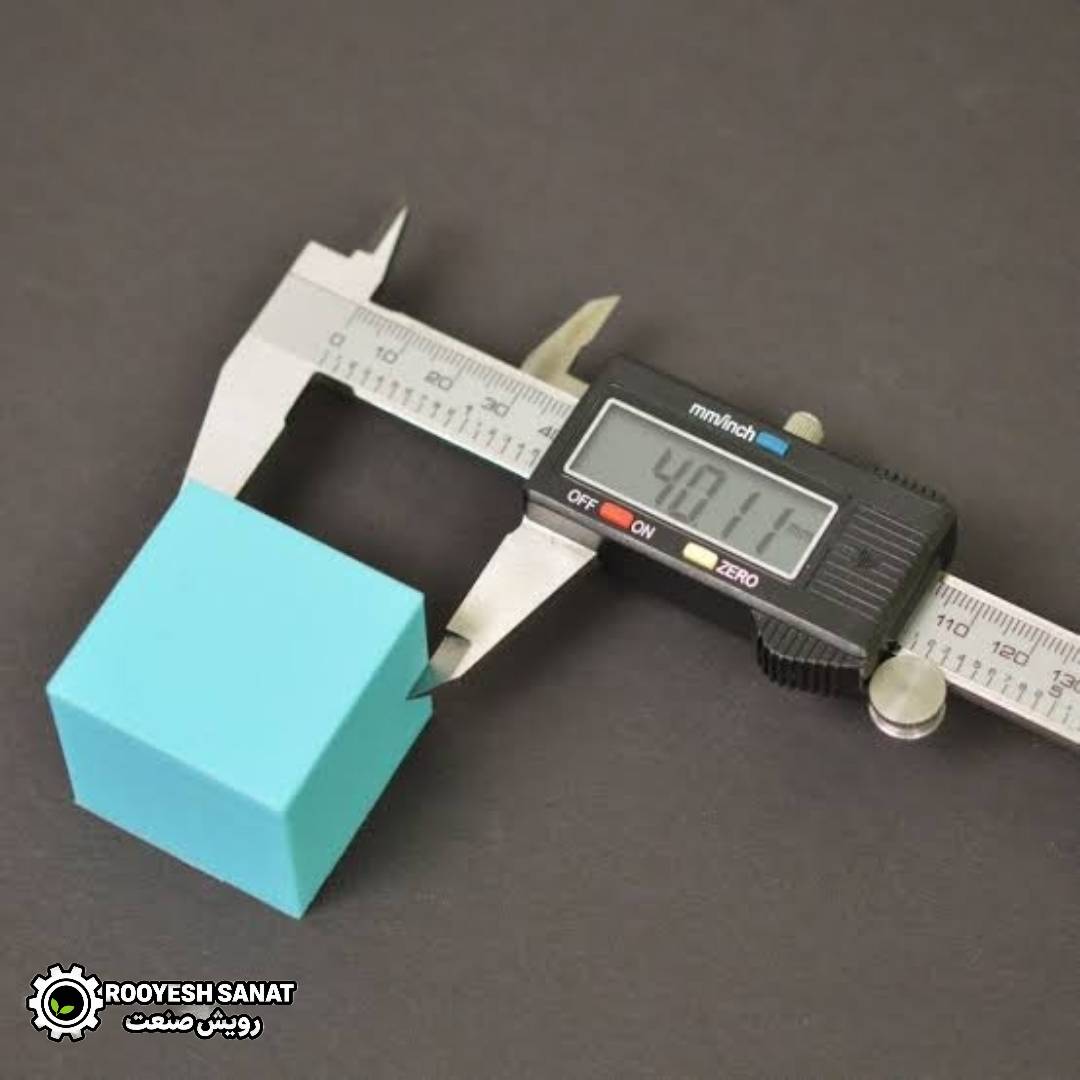
یک قطعه ساده با ابعاد مشخص چاپ کنید.برای مثال:20 × 20 × 20 میلیمتر سپس با کولیس دیجیتال اندازهگیری کنید.
مثلاً:
| محور | اندازه طراحی | اندازه واقعی | اختلاف |
|---|---|---|---|
| X | 20.00 mm | 19.82 mm | -0.18 mm |
| Y | 20.00 mm | 19.91 mm | -0.09 mm |
| Z | 20.00 mm | 20.04 mm | +0.04 mm |
اگر اختلاف در یک محور مشخص بهصورت تکراری وجود داشته باشد، باید همان محور و تنظیمات مرتبط با آن بررسی شود.
بهترین روش برای افزایش دقت؛ تست مرحلهای
یکی از اشتباهات رایج این است که کاربر همزمان چند تنظیم را تغییر میدهد.
برای مثال:
- دما را تغییر میدهد.
- Flow را تغییر میدهد.
- سرعت را کم میکند.
- تسمه را تنظیم میکند.
Horizontal Expansionرا نیز تغییر میدهد. در این شرایط مشخص نیست کدام تغییر باعث بهبود یا بدتر شدن نتیجه شده است.
روش بهتر:
1. یک مشکل را مشخص کنید.
2. فقط یک پارامتر را تغییر دهید.
3. قطعه تست را دوباره چاپ کنید.
4. ابعاد را اندازهگیری کنید.
5. نتیجه را ثبت کنید.
6. سپس سراغ تنظیم بعدی بروید.
این روش باعث میشود بتوانید یک پروفایل دقیق و قابل تکرار برای پرینتر و فیلامنت خود ایجاد کنید.
برای قطعات دقیق چه تنظیماتی را پیشنهاد میکنیم؟
بهعنوان نقطه شروع برای یک پرینتر FDM معمولی:
| تنظیم | مقدار پیشنهادی شروع |
|---|---|
| نازل | 0.4 mm |
| ارتفاع لایه | 0.16 تا 0.20 mm |
| سرعت چاپ | متوسط |
| Wall | حداقل 3 خط |
| Infill | حدود 20 تا 30 درصد |
| دما | مطابق توصیه فیلامنت |
| Flow | کالیبرهشده |
| Cooling | متناسب با ماده |
| لایه اول | با ارتفاع مناسب |
| Brim | برای قطعات بزرگ یا مستعد Warping |
| Horizontal Expansion | فقط پس از کالیبراسیون |
| Elephant Foot Compensation | در صورت نیاز |
این اعداد نقطه شروع هستند و برای تمام پرینترها و مواد یکسان نیستند.
دقت ابعادی با کیفیت چاپ یکی نیست
یک اشتباه رایج این است که تصور کنیم هرچه سطح قطعه زیباتر باشد، ابعاد آن نیز دقیقتر است. در حالی که این دو موضوع کاملاً یکسان نیستند. ممکن است قطعهای:
- سطح بسیار زیبایی داشته باشد
- لایههای آن تقریباً نامرئی باشند
اما سوراخهای آن چند دهم میلیمتر با اندازه طراحیشده اختلاف داشته باشند. از طرف دیگر، ممکن است قطعهای سطح متوسطی داشته باشد اما ابعاد مهندسی آن بسیار دقیق باشد. بنابراین برای قطعات صنعتی باید دقت ابعادی، کیفیت سطح و استحکام بهصورت جداگانه بررسی شوند.
تفاوت Accuracy و Repeatability در پرینت سه بعدی
دو مفهوم مهم در کنترل کیفیت چاپ سه بعدی عبارتاند از: Accuracyو Repeatability
Accuracy
یعنی اندازه چاپشده چقدر به اندازه واقعی طراحی نزدیک است.
Repeatability
یعنی پرینتر در چاپهای متعدد چقدر میتواند نتیجه مشابه تولید کند.
برای مثال اگر پرینتر سه بار قطعه 20 میلیمتری چاپ کند و نتایج زیر به دست آید:
19.80
19.81
19.80
تکرارپذیری خوب است، اما دقت هنوز کامل نیست. در این حالت میتوان با اصلاح کالیبراسیون یا تنظیمات جبرانی، اندازه را به مقدار هدف نزدیکتر کرد.
جدول عیبیابی دقت ابعادی پرینت سه بعدی
| مشکل | علت احتمالی | راهکار |
|---|---|---|
| کل قطعه کوچکتر است | انقباض ماده | تست ماده و جبران ابعادی |
| کل قطعه بزرگتر است | Flow بالا | کالیبراسیون Flow |
| سوراخها کوچک هستند | ضخامت خطوط و Flow | Hole Compensation / تنظیم Flow |
| پایین قطعه بزرگتر است | Elephant Foot | تنظیم لایه اول و Compensation |
| ابعاد در X مشکل دارد | تسمه یا کالیبراسیون محور | بررسی محور X |
| ابعاد در Y مشکل دارد | تسمه یا مکانیزم حرکتی | بررسی محور Y |
| ارتفاع اشتباه است | تنظیم Z یا Layer Height | بررسی محور Z |
| گوشهها تغییر شکل دارند | سرعت، شتاب یا لرزش | کاهش سرعت/شتاب و بررسی مکانیک |
| قطعه تاب دارد | Warping | کنترل دما و چسبندگی |
| اندازهها هر بار متفاوت هستند | اکستروژن یا مکانیک ناپایدار | بررسی Flow، نازل و سیستم حرکتی |
| قطعه در مونتاژ جا نمیرود | تلرانس کم | افزایش تلرانس طراحی |
| سطح قطعه ناپایدار است | دما یا Flow | تست دما و Flow |
آیا افزایش Infill باعث افزایش دقت میشود؟
لزوماً خیر. افزایش Infill از 20 به 50 درصد الزاماً باعث نمیشود ابعاد قطعه دقیقتر شوند. در بسیاری از قطعات، دقت ابعادی بیشتر تحت تأثیر مواردی مانند:
- Wall
- Flow
- Line Width
- دما
- مکانیک
- انقباض
- جهت چاپ
- تنظیمات جبران ابعادی
قرار دارد. بنابراین برای افزایش دقت، نباید صرفاً Infill را افزایش داد.
آیا سرعت کمتر همیشه دقت را بیشتر میکند؟
خیر. کاهش سرعت میتواند در بعضی شرایط به پایداری بهتر چاپ کمک کند، اما اگر مشکل اصلی ناشی از کالیبراسیون، Flow یا سیستم مکانیکی باشد، کاهش سرعت بهتنهایی مشکل را حل نمیکند. بهتر است ابتدا علت اصلی شناسایی شود.
آیا پرینتر رزینی دقیقتر از FDM است؟
پرینترهای رزینی مانند:
SLA
DLP
و
MSLA
در بسیاری از کاربردها میتوانند جزئیات بسیار ظریف و سطوح صافتری تولید کنند. اما این به معنی آن نیست که هر قطعه رزینی همیشه از هر قطعه FDM دقیقتر است.
در چاپ رزینی نیز عواملی مانند:
- نوع رزین
- زمان نوردهی
- انقباض رزین
- جهت قرارگیری قطعه
- Support
- شرایط شستوشو
- پخت نهایی
میتوانند روی ابعاد نهایی اثر بگذارند. بنابراین انتخاب فناوری باید بر اساس کاربرد قطعه انجام شود.
برای قطعات صنعتی چگونه بیشترین دقت را بگیریم؟
اگر قرار است قطعه برای کاربرد صنعتی، نمونهسازی مهندسی یا مونتاژ تولید شود، این روند پیشنهاد میشود:
1. مدل را با تلرانس مناسب طراحی کنید.
2. از فیلامنت با کیفیت و مشخصات ثابت استفاده کنید.
3. فیلامنت را در شرایط مناسب نگهداری کنید.
4. پرینتر را از نظر مکانیکی بررسی کنید.
5. محورهای X، Y و Z را کالیبره کنید.
6. Flow را برای ماده مورد استفاده تنظیم کنید.
7. دمای مناسب را پیدا کنید.
8. لایه اول را تنظیم کنید.
9. یک قطعه تست ابعادی چاپ کنید.
10. قطعه را با کولیس دقیق اندازهگیری کنید.
11. در صورت نیاز از تنظیمات جبرانی اسلایسر استفاده کنید.
12. سپس قطعه نهایی را چاپ کنید.
چکلیست سریع افزایش دقت چاپ سه بعدی
قبل از چاپ قطعه دقیق، این موارد را بررسی کنید:
☐ تسمهها تنظیم هستند.
☐ ریلها و واگنها مشکل مکانیکی ندارند.
☐ پیچها و اتصالات شل نیستند.
☐ صفحه چاپ تراز است.
☐ لایه اول بیش از حد فشرده نیست.
☐ نازل تمیز است.
☐ فیلامنت رطوبت زیادی ندارد.
☐ دمای چاپ مناسب است.
☐ Flow کالیبره شده است.
☐ سرعت چاپ بیش از حد بالا نیست.
☐ مدل با تلرانس مناسب طراحی شده است.
☐ در صورت نیاز Horizontal Expansion تنظیم شده است.
☐ در صورت وجود Elephant Foot، جبران آن فعال شده است.
☐ قطعه تست قبل از تولید نهایی چاپ شده است.
جمعبندی
اگر ابعاد قطعه پرینت سه بعدی دقیق نیست، نباید بلافاصله نتیجه گرفت که پرینتر خراب است. دقت چاپ نتیجه همکاری چندین عامل است؛ از مکانیک و کالیبراسیون پرینتر گرفته تا نوع فیلامنت، دمای چاپ، Flow، تنظیمات اسلایسر، طراحی مدل و تلرانسهای مورد نیاز. برای رسیدن به بهترین نتیجه، ابتدا باید مشکلات مکانیکی و کالیبراسیون برطرف شوند. سپس Flow و دمای مناسب تنظیم شوند و در نهایت، در صورت نیاز، از ابزارهای جبرانی مانند: Horizontal Expansion و Elephant Foot Compensation استفاده شود.برای قطعاتی که باید در کنار قطعات دیگر مونتاژ شوند، بهترین روش این است که قبل از تولید نهایی، یک نمونه تست ابعادی چاپ و با کولیس اندازهگیری شود.
دقت واقعی پرینتر فقط به مشخصات روی کاغذ وابسته نیست؛ بلکه به تنظیم صحیح دستگاه، ماده و فرآیند چاپ وابسته است.
سوالات متداول
چرا قطعه پرینت سه بعدی من کوچکتر از مدل است؟
مهمترین دلایل میتوانند انقباض فیلامنت، تنظیم نبودن Flow، خطای حرکتی محورها، تغییرات دمایی و تنظیمات اسلایسر باشند.
چرا سوراخهای قطعه کوچکتر چاپ میشوند؟
ضخامت خطوط چاپ، Flow، قطر نازل، انقباض ماده و هندسه سوراخ میتوانند باعث کوچکتر شدن سوراخ شوند. برای اصلاح آن میتوان از تنظیمات مربوط به جبران ابعاد سوراخ در اسلایسر استفاده کرد.
بهترین روش افزایش دقت پرینتر سه بعدی چیست؟
ابتدا مکانیک دستگاه و محورهای حرکتی را بررسی کنید، سپس Flow و دما را کالیبره کنید و بعد یک قطعه تست ابعادی چاپ کنید.
آیا کاهش ارتفاع لایه دقت را بیشتر میکند؟
کاهش ارتفاع لایه میتواند جزئیات و کیفیت سطح را بهتر کند، اما بهتنهایی تضمینکننده دقت ابعادی نیست.
چرا قسمت پایین قطعه بزرگتر از مدل است؟
احتمالاً پدیده Elephant Foot ایجاد شده است. تنظیم لایه اول و استفاده صحیح از Elephant Foot Compensation میتواند این مشکل را کاهش دهد.
آیا افزایش Infill دقت چاپ را بیشتر میکند؟
خیر. Infill بیشتر لزوماً به معنی دقت ابعادی بالاتر نیست. پارامترهایی مانند Flow، Wall، دما، مکانیک دستگاه و تنظیمات جبران ابعادی اهمیت بیشتری دارند.
آیا پرینتر گرانتر همیشه قطعه دقیقتری چاپ میکند؟
قیمت بالاتر میتواند امکانات، مکانیک و کنترل بهتری فراهم کند، اما دقت نهایی همچنان به تنظیمات، ماده، کالیبراسیون و شرایط چاپ وابسته است.
برای قطعات دقیق از چه فیلامنتی استفاده کنیم؟
انتخاب ماده به کاربرد بستگی دارد. برای شروع، PLA و PETG معمولاً سادهتر هستند، در حالی که مواد مهندسی مانند ABS، ASA، Nylon و PC ممکن است به کنترل بهتر دما و شرایط چاپ نیاز داشته باشند.
https://rooyeshsanat.com/eS4uKi
کپی آدرس