

تعمیر پرینتر سهبعدی بامبو لب H2D Pro؛ عیبیابی و رفع مشکلات رایج
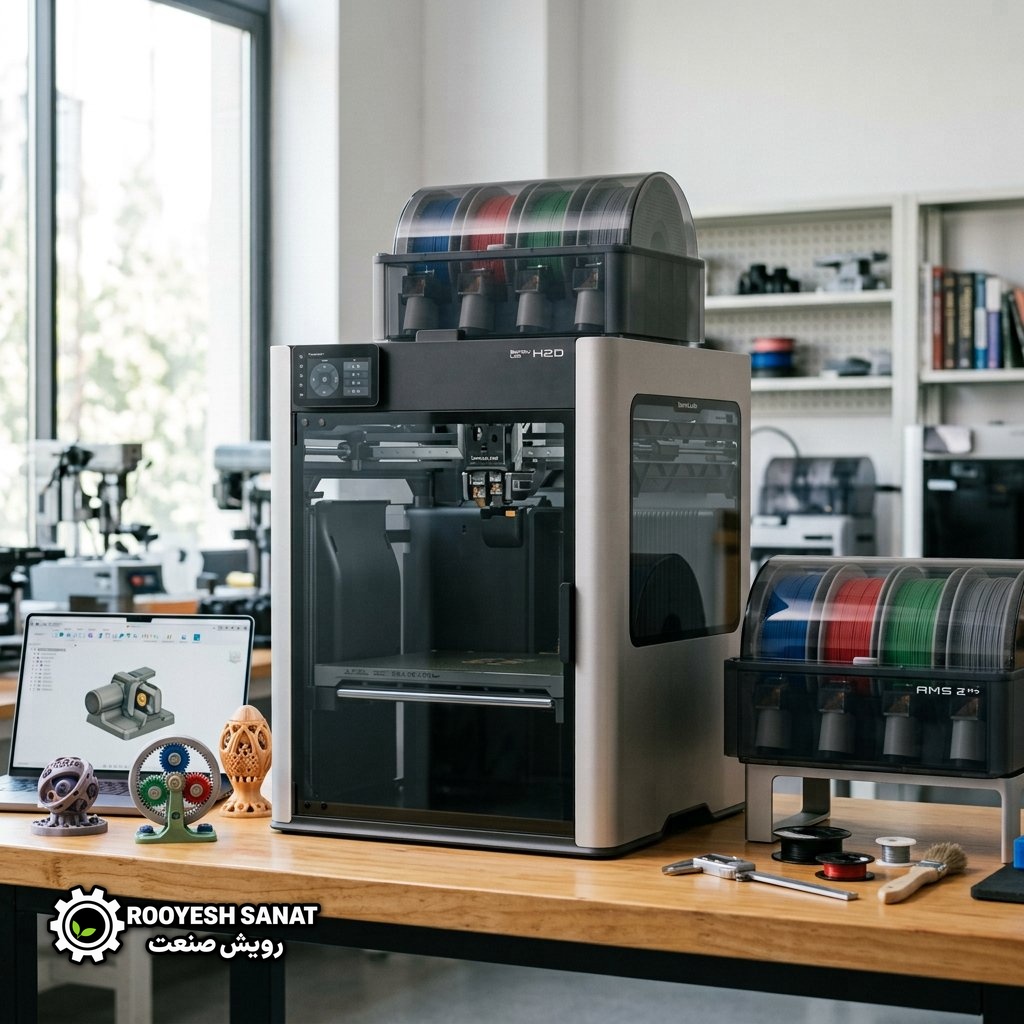
پرینتر سهبعدی Bambu Lab H2D Pro نسخه حرفهای و سازمانی سری H2 است که برای چاپ قطعات مهندسی، تولید نمونههای کاربردی و استفاده مداوم در محیطهای حرفهای طراحی شده است. این دستگاه به سیستم دو نازله، نازل تنگستن کارباید، محفظه با گرمایش فعال تا 65°C، سیستم تصفیه هوا، Vision Encoder و ارتباط شبکهای Ethernet مجهز شده است.
اگر قصد خرید یا بررسی این دستگاه را دارید، میتوانید ابتدا مشخصات آن را در صفحه محصول H2D Pro در سایت رویش صنعت مشاهده کنید.
ساختار حرفهای H2D Pro باعث شده عیبیابی آن نسبت به پرینترهای سادهتر پیچیدهتر باشد. دو نازل، دو مسیر اکستروژن، سیستمهای AMS، محفظه گرمشونده، سنسورهای حرکتی، سیستم خنککاری Toolhead و تجهیزات شبکه هرکدام میتوانند در ایجاد یک خطا نقش داشته باشند.
در این صفحه مشکلات رایج و مهم H2D Pro، روشهای بررسی اولیه و مواردی که نیاز به تعمیر تخصصی دارند بررسی میشوند. گزارشهای کاربران نیز جداگانه مشخص شدهاند؛ بنابراین یک تجربه کاربری را نباید بهعنوان خرابی قطعی تمام دستگاههای H2D Pro در نظر گرفت.
مشخصات فنی مهم Bambu Lab H2D Pro
| مشخصه | مقدار |
|---|---|
| تکنولوژی چاپ | FDM |
| ساختار حرکتی | CoreXY |
| حجم ساخت تکنازله | 325 × 320 × 325 mm³ |
| حجم ساخت دو نازله | 300 × 320 × 325 mm³ |
| حجم ترکیبی دو نازل | 350 × 320 × 325 mm³ |
| حداکثر سرعت هد | 1000 mm/s |
| حداکثر شتاب | 20,000 mm/s² |
| حداکثر دمای نازل | 350°C |
| نازل استاندارد | 0.4 mm تنگستن کارباید |
| نازلهای قابل پشتیبانی | 0.2 / 0.4 / 0.6 / 0.8 mm |
| حداکثر دمای صفحه ساخت | 120°C |
| حداکثر دمای محفظه | 65°C |
| حداکثر جریان حجمی هاتاند | 40 mm³/s |
| قطر فیلامنت | 1.75 mm |
| اکسترودر | چرخدنده فولاد سختکاریشده |
| گرمایش فعال محفظه | دارد |
| تصفیه هوا | G3 + H12 HEPA + Activated Carbon |
| ارتباط شبکه | Ethernet + Wi-Fi |
| سیستم AMS | AMS 2 Pro + AMS HT |
| وزن دستگاه | 31 kg |
طبق مشخصات رسمی، H2D Pro دارای دو نازل، حداکثر دمای نازل 350°C، محفظه فعال تا 65°C، سرعت هد تا 1000 mm/s و جریان حجمی حداکثر 40 mm³/s است. همچنین نازلهای تنگستن کارباید، سیستم تصفیه چندمرحلهای و ارتباط Ethernet از ویژگیهای نسخه Pro هستند.
مشکلات رایج پرینتر Bambu Lab H2D Pro
| مشکل | علتهای احتمالی |
|---|---|
| Failed to Extrude Filament | گرفتگی، مقاومت مسیر، مشکل AMS، اکسترودر یا سنسور |
| Extruder Overload | گرفتگی نازل، فشار زیاد، فیلامنت نامناسب یا مشکل اکسترودر |
| مشکل تغذیه یکی از نازلها | مسیر PTFE، بافر، AMS، سنسور یا اکسترودر همان سمت |
| خطای AMS Feed Resistance | اصطکاک مسیر، فیدر، قرقره یا لوله PTFE |
| Under-Extrusion | گرفتگی جزئی، فیلامنت مرطوب، جریان حجمی بالا یا مشکل اکسترودر |
| خطای دمای نازل | هیتر، سنسور دما، هاتاند یا اتصالات |
| مشکل خنککاری Toolhead | فن، مسیر هوا، گردوغبار یا خرابی موتور فن |
| مشکل لایه اول | سطح صفحه، دما، کالیبراسیون یا سیستم حرکتی |
| Layer Shift و مشکل حرکتی | تسمه، اصطکاک، برخورد هد یا مشکل موتور |
| خطای دمای محفظه | سنسور، سیستم گرمایش، فن یا گردش هوای نامناسب |
| قطع ارتباط شبکه | تنظیمات شبکه، کابل Ethernet، Wi-Fi یا بخش ارتباطی |
۱. Failed to Extrude Filament و مشکل تغذیه فیلامنت
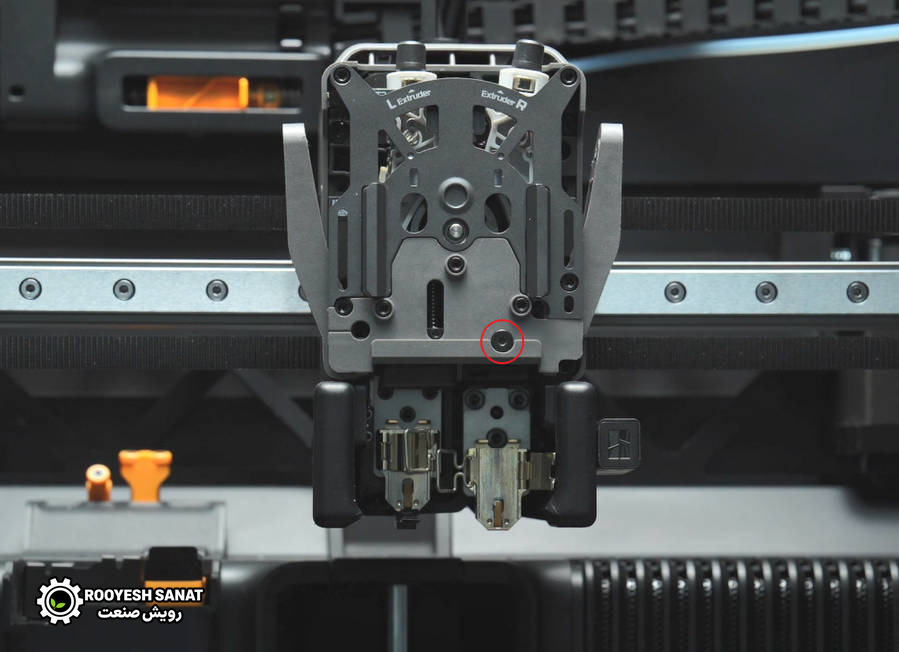
یکی از مهمترین خطاهای مرتبط با H2 Series، پیام Failed to Extrude Filament است. در H2D Pro به دلیل وجود دو نازل و چند مسیر تغذیه، ابتدا باید مشخص شود مشکل مربوط به کدام نازل و کدام مسیر است.
اگر یک نازل با External Spool بهدرستی کار میکند اما همان نازل هنگام استفاده از AMS فیلامنت را دریافت نمیکند، احتمال وجود مشکل در مسیر AMS، لوله PTFE، بافر یا بخش واسط تغذیه بیشتر میشود.
گزارش واقعی کاربر سری H2: یک کاربر گزارش کرده بود که AMS 2 Pro از تمام اسلاتها برای نازل چپ دچار خطای تغذیه میشد، در حالی که نازل راست بدون مشکل کار میکرد. در نهایت مشخص شد بافر داخلی دستگاه مشکل داشته و تعویض آن باعث برطرفشدن مشکل شده است. این گزارش مربوط به H2D است و نباید بهعنوان خرابی عمومی H2D Pro تلقی شود.
روش بررسی
- مشخص کنید مشکل مربوط به نازل چپ است یا راست.
- همان مسیر را با External Spool آزمایش کنید.
- اگر External Spool سالم بود، AMS و مسیر PTFE را بررسی کنید.
- نوک فیلامنت را از نظر لهشدگی یا تغییر شکل بررسی کنید.
- مسیر PTFE را از نظر خم تند و اصطکاک زیاد بررسی کنید.
- اگر مشکل فقط در یک سمت باقی ماند، بافر و سنسورهای همان مسیر باید بررسی شوند.
۲. Extruder Overload و گیرکردن اکسترودر
خطای Extruder Overload بهتنهایی به معنی خرابشدن موتور اکسترودر نیست. گرفتگی نازل، باقیماندن مواد قبلی در مسیر، فیلامنت نامناسب یا افزایش مقاومت در مسیر تغذیه میتواند باعث افزایش بار اکسترودر شود.
گزارش کاربران سری H2: از مشکلاتی که کاربران H2D گزارش کردهاند، توقف اکستروژن همراه با صدای کلیک و نمایش خطای Extrusion Motor Overloaded است؛ حتی در مواردی که تعویض نازل نیز مشکل را حل نکرده است.
قبل از بازکردن اکسترودر
- نازل را از نظر گرفتگی بررسی کنید.
- فیلامنت را خارج کرده و نوک آن را بررسی کنید.
- مسیر PTFE را بررسی کنید.
- از فیلامنت سالم و خشک استفاده کنید.
- در صورت استفاده از مواد دمای بالا، قبل از تغییر به PLA یا مواد دمای پایین، مسیر را بهدرستی پاکسازی کنید.
۳. گرفتگی نازل و تغییر متریال
H2D Pro برای چاپ مواد مهندسی با دمای بالا طراحی شده است. زمانی که از موادی مانند PPA-CF، PPS یا PPS-CF استفاده میشود، تغییر مستقیم به یک متریال با دمای پایینتر بدون پاکسازی مناسب میتواند احتمال گرفتگی را افزایش دهد.
گزارش کاربران: در انجمن H2D، کاربران توصیه کردهاند هنگام تغییر از مواد دمای بالا به PLA، ابتدا ماده قبلی بهدرستی تخلیه و مسیر با ماده مناسب پاکسازی شود. همچنین خمهای تند در مسیر PTFE میتوانند مقاومت تغذیه را افزایش دهند.
نشانههای گرفتگی
- اکسترودر صدای تقتق میدهد.
- فیلامنت بهصورت ناقص خارج میشود.
- پرینتر پیام Failed to Extrude نمایش میدهد.
- در سطح چاپ Under-Extrusion دیده میشود.
- با افزایش سرعت، مشکل شدیدتر میشود.
۴. Under-Extrusion در سرعت و جریان حجمی بالا
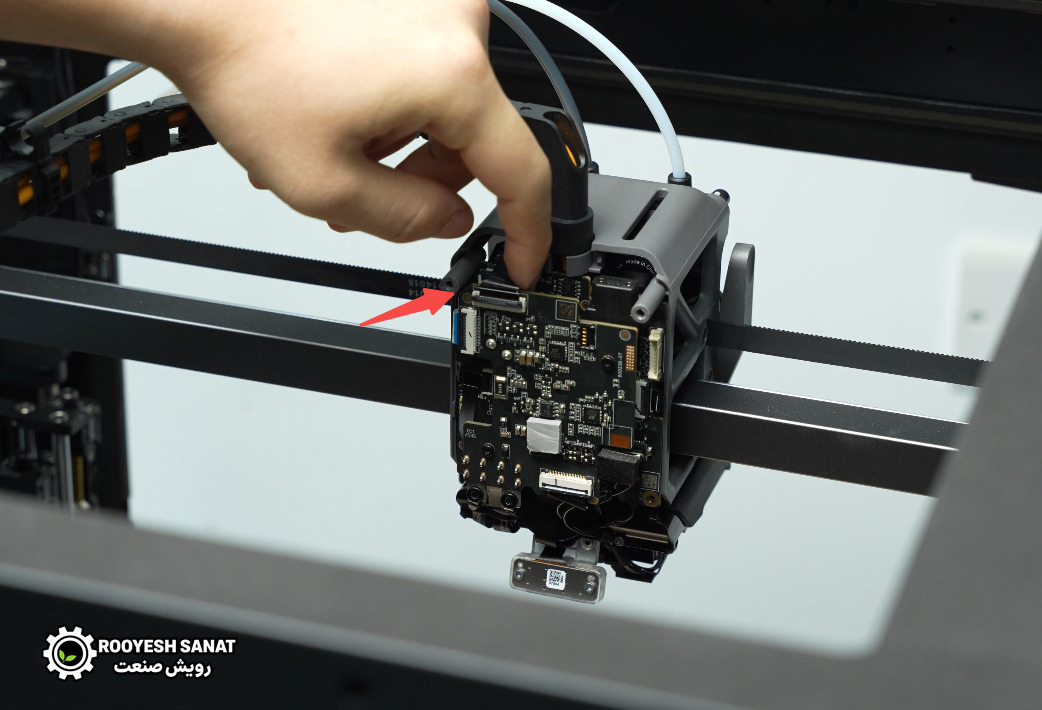
H2D Pro قادر است تا 40 mm³/s جریان حجمی هاتاند داشته باشد، اما رسیدن به حداکثر جریان به شرایط متریال، دمای چاپ، نازل و تنظیمات پروفایل وابسته است.
اگر چاپ در سرعت پایین مناسب باشد اما با افزایش سرعت دچار Under-Extrusion شود، قبل از تعویض اکسترودر باید Flow Ratio، دمای نازل، نوع فیلامنت و حداکثر جریان حجمی بررسی شوند.
گزارش واقعی کاربران سری H2: در انجمن Bambu Lab مواردی از Under-Extrusion شدید هنگام استفاده از نازلهای HF و چاپ با سرعت بالا گزارش شده است. در یکی از موارد، خطای اولیه هنگام تعویض رول فیلامنت رخ داده و پس از آن Under-Extrusion شدید در Infill مشاهده شده است. این گزارش مربوط به H2D است، نه الزاماً H2D Pro.
۵. مشکل AMS 2 Pro و AMS HT
H2D Pro بهصورت رسمی با AMS 2 Pro و AMS HT ارائه میشود. بنابراین در زمان عیبیابی باید مشخص شود مشکل از خود پرینتر است یا سیستم انتقال فیلامنت.
یکی از روشهای ساده برای تشخیص این موضوع، چاپ آزمایشی با External Spool است. اگر همان نازل با External Spool کاملاً سالم باشد اما با AMS خطا بدهد، احتمال مشکل در مسیر AMS افزایش پیدا میکند.
گزارش کاربران سری H2: مواردی از خطای Feed Resistance Too High و برگشتدادن مکرر فیلامنت در AMS گزارش شده است. در یک مورد کاربر اعلام کرده بود که بعد از بازگشت Firmware به نسخه قبلی، مشکل برطرف شده است؛ بنابراین در بعضی شرایط نرمافزار و Firmware نیز باید در فرایند عیبیابی در نظر گرفته شوند. این گزارش مربوط به H2D است.
چکلیست AMS
- اسلات مشکلدار را مشخص کنید.
- همان فیلامنت را از External Spool آزمایش کنید.
- قرقره را از نظر گیرکردن بررسی کنید.
- مسیر PTFE را از نظر خم شدید بررسی کنید.
- اتصالات AMS را بررسی کنید.
- در صورت شروع مشکل بلافاصله بعد از Firmware Update، نسخه Firmware نیز بررسی شود.
۶. مشکل تغذیه فقط در یکی از نازلها
به دلیل معماری دو نازله H2D Pro، ممکن است یک نازل بدون مشکل کار کند اما نازل دیگر هنگام استفاده از AMS با خطای تغذیه مواجه شود.
اگر نازل چپ سالم و نازل راست معیوب است یا برعکس، نباید کل سیستم AMS را بلافاصله مقصر دانست. ابتدا مسیر همان نازل، بافر، سنسور، کانکتورها و اکسترودر باید جداگانه بررسی شوند.
گزارش واقعی: در چند گزارش کاربران H2D، مشکل فقط روی نازل چپ یا راست هنگام استفاده از AMS مشاهده شده و در برخی موارد External Spool بدون مشکل کار کرده است. در یکی از موارد، تعویض بافر داخلی مشکل را برطرف کرده است.
۷. خطای دمای نازل و Hotend
خطای دمای نازل میتواند از سنسور دما، هیتر، اتصال هاتاند، سیمکشی یا بخش کنترل حرارت ناشی شود.
اگر دمای نمایشدادهشده در حالت سرد غیرطبیعی است، مشکل سنسور یا اتصال اهمیت بیشتری پیدا میکند. اگر دما هنگام چاپ ناگهان افت میکند، هیتر، اتصالات و توانایی سیستم برای حفظ دما باید بررسی شوند.
مواردی که باید بررسی شوند
- دمای نمایشدادهشده در حالت سرد
- تغییرات ناگهانی دمای نازل
- اتصال هاتاند
- هیتر
- سنسور دما
- کابلها و کانکتورهای Toolhead
در صورت تکرار خطا، ادامه چاپ میتواند باعث آسیب بیشتر یا توقف ناگهانی فرایند شود؛ بنابراین بهتر است علت سختافزاری پیش از استفاده طولانی مشخص شود.
۸. مشکل فن خنککننده Toolhead
H2D Pro به سیستم خنککاری تقویتشده Toolhead مجهز شده است تا در شرایط چاپ حرفهای و دمای بالا پایداری بهتری داشته باشد. با این حال، خرابی یا کاهش عملکرد فن میتواند روی اکستروژن و پایداری حرارتی اثر بگذارد.
صدای غیرعادی فن، کاهش جریان هوا، افزایش دمای غیرطبیعی اطراف Toolhead یا ایجاد گرفتگیهای تکراری میتواند نشانهای برای بررسی سیستم خنککاری باشد.
گزارش کاربر: در یک گزارش از سری H2، کاربر پس از مشکل چرخ تغذیه اکسترودر، متوجه صدای غیرعادی فن خنککننده نیز شده بود و احتمال داده بود مشکل فن با عملکرد اکسترودر ارتباط داشته باشد. این یک تجربه موردی کاربر است.
۹. مشکلات لایه اول و چسبندگی
اگر لایه اول H2D Pro بهدرستی روی صفحه نمیچسبد، ابتدا نباید سراغ تعویض قطعات رفت. سطح صفحه، دمای بستر، نوع فیلامنت، کالیبراسیون و وضعیت صفحه ساخت باید بررسی شوند.
گزارش کاربران سری H2: برخی کاربران H2D مشکلات چسبندگی لایه اول و تفاوت کیفیت لایه اول در چاپهای ظاهراً مشابه را گزارش کردهاند. در بعضی موارد دمای صفحه و کالیبراسیون مورد بررسی قرار گرفته است. این گزارشها مربوط به H2D هستند و بهتنهایی نشاندهنده نقص H2D Pro نیستند.
بررسی اولیه
- صفحه ساخت را کاملاً تمیز کنید.
- نوع صفحه را در Bambu Studio بررسی کنید.
- دمای بستر را مطابق متریال تنظیم کنید.
- کالیبراسیون دستگاه را اجرا کنید.
- سطح صفحه را از نظر آسیب یا تابداشتگی بررسی کنید.
۱۰. Layer Shift و مشکلات سیستم حرکتی
جابجایی لایهها میتواند در اثر برخورد هد با مدل، اصطکاک مکانیکی، مشکل تسمه، گیرکردن محور یا از دست رفتن استپ موتور رخ دهد.
در صورت مشاهده Layer Shift ابتدا باید مشخص شود جابجایی در کدام محور اتفاق افتاده و آیا این مشکل فقط در سرعت بالا یا هنگام چاپ مدلهای خاص ایجاد میشود یا خیر.
گزارش کاربران سری H2: در جامعه کاربران H2D مواردی از Z-banding، برخورد با ساپورت و مشکلات مکانیکی گزارش شده است. در یک مورد، کاربر پس از بررسی مکانیزم دستگاه با ذرات فلزی و یک جسم خارجی در مسیر مکانیکی مواجه شده بود و پس از رفع آن، کیفیت چاپ بهبود پیدا کرد. این گزارش موردی است و به H2D Pro تعمیم داده نمیشود.
۱۱. خطای دمای محفظه در چاپهای طولانی
H2D Pro برای کار در دمای محفظه بالا طراحی شده و امکان کنترل فعال محفظه تا 65°C را دارد. در چاپهای طولانی با بستر و نازل داغ، مدیریت حرارت کل دستگاه اهمیت بیشتری پیدا میکند.
اگر در چاپهای طولانی خطای حرارتی ایجاد میشود، علاوه بر دمای تنظیمشده محفظه باید گردش هوا، عملکرد فنها، شرایط محیط اطراف دستگاه و وضعیت سیستم خنککاری بررسی شود.
گزارش کاربران سری H2: برخی کاربران در چاپهای طولانی با دمای بالای محفظه و بستر، هشدار مربوط به گرمشدن بیش از حد بخشهای الکترونیکی را گزارش کردهاند. این گزارشها مربوط به H2D هستند و نباید بهعنوان نقص قطعی H2D Pro معرفی شوند.
۱۲. مشکلات Ethernet و ارتباط شبکه
یکی از تفاوتهای مهم H2D Pro نسبت به مدل استاندارد H2D، قابلیت شبکهای مناسب محیطهای سازمانی است. H2D Pro از Ethernet و Wi-Fi با قابلیتهای امنیتی سازمانی پشتیبانی میکند.
اگر دستگاه از طریق Ethernet در شبکه دیده نمیشود، ابتدا باید کابل، پورت شبکه، تنظیمات IP و وضعیت شبکه بررسی شود. در صورت استفاده از Wi-Fi نیز قدرت سیگنال و تنظیمات امنیتی شبکه باید بررسی شوند.
تفاوت تعمیر پرینتر بامبو لب H2D Pro با H2D
| بخش | H2D Pro | H2D |
|---|---|---|
| نازل | تنگستن کارباید | نسخه استاندارد |
| حداکثر دمای نازل | 350°C | 350°C |
| محفظه | گرمایش فعال تا 65°C | گرمایش فعال تا 65°C |
| ارتباط شبکه | Ethernet + Wi-Fi | Wi-Fi |
| Vision Encoder | بهصورت استاندارد | وابسته به پیکربندی |
| کاربری | سازمانی و حرفهای | حرفهای و شخصی |
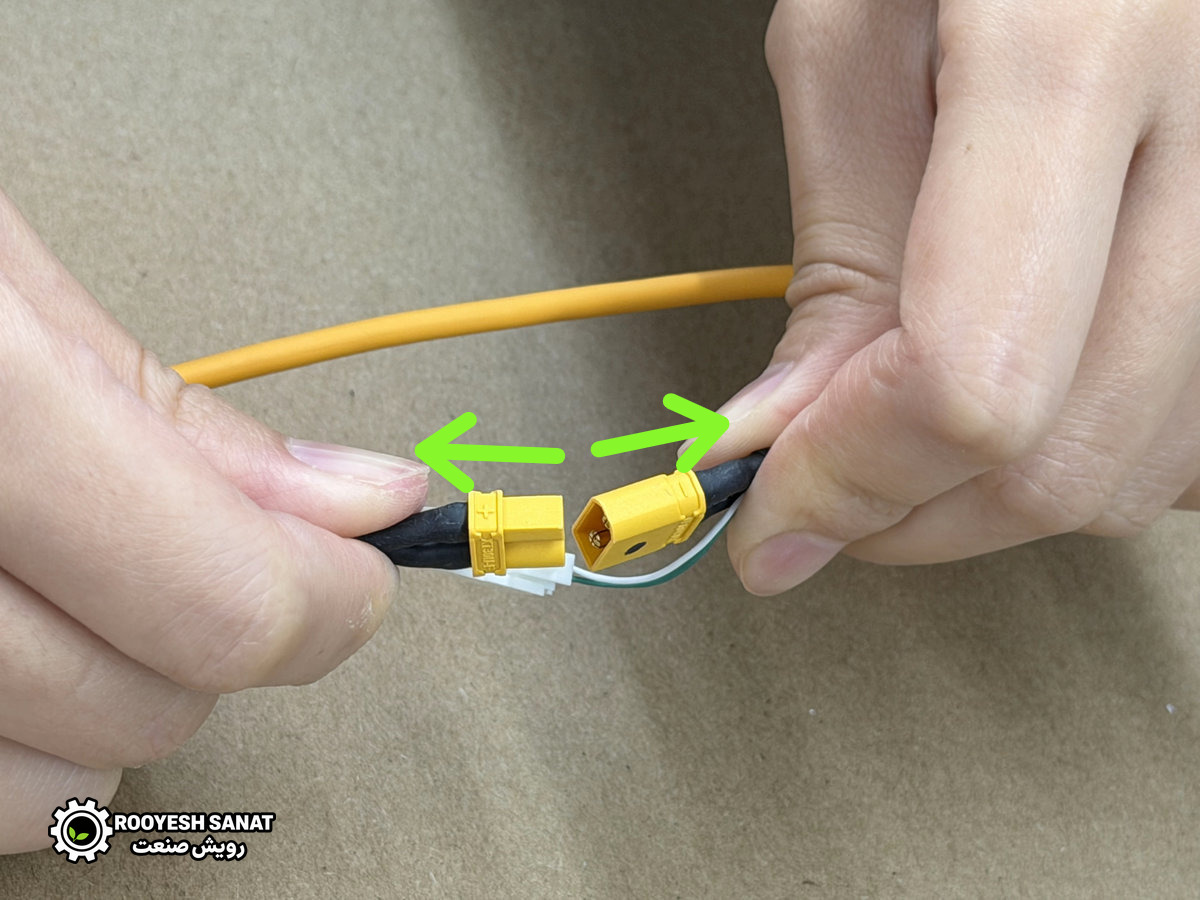
از نظر عیبیابی، بخش بزرگی از مشکلات اکستروژن و تغذیه در H2D Pro با خانواده H2D مشترک است؛ اما تجهیزات شبکه، نازل تنگستن کارباید و برخی اجزای ارتقایافته Pro باید در هنگام تعمیر دقیقاً در نظر گرفته شوند.
چه زمانی باید تعمیر پرینتر بامبو لب H2D Pro را به متخصص سپرد؟
| وضعیت | اقدام پیشنهادی |
|---|---|
| گرفتگی ساده نازل | تمیزکاری و عیبیابی استاندارد |
| گرفتگی مکرر هر دو نازل | بررسی تخصصی اکسترودر، هاتاند و مسیر تغذیه |
| AMS فقط روی یک نازل کار نمیکند | بررسی بافر، سنسور، PTFE و مسیر همان نازل |
| خطای مداوم دمای نازل | بررسی سنسور، هیتر، هاتاند و اتصالات |
| Extruder Overload مکرر | بررسی کامل مسیر اکستروژن و موتور |
| Layer Shift و صدای مکانیکی | بررسی تسمه، موتور، محور و مکانیزم حرکتی |
| خطای مداوم محفظه | بررسی سیستم گرمایش، فن و سنسورهای حرارتی |
| چند خطای همزمان Toolhead | عدم بازکردن خودسرانه و مراجعه به متخصص |
آشنایی با Bambu Lab
Bambu Lab یکی از برندهای شناختهشده صنعت چاپ سهبعدی است که محصولات خود را با تمرکز بر سرعت، اتوماسیون، کنترل هوشمند، چاپ مواد مهندسی و استفاده حرفهای توسعه میدهد.
H2D Pro در این خانواده برای محیطهای حرفهای و سازمانی طراحی شده و علاوه بر قابلیتهای چاپ دو نازله، امکاناتی مانند شبکه سازمانی، Ethernet، نازل تنگستن کارباید، Vision Encoder و سیستم مدیریت حرارت محفظه را ارائه میکند.
برای مشاهده اطلاعات رسمی محصولات این شرکت میتوانید به وبسایت رسمی Bambu Lab مراجعه کنید.
جمعبندی
تعمیر پرینتر بامبو لب H2D Pro به دلیل ساختار دو نازله، مسیرهای متعدد تغذیه، AMS 2 Pro و AMS HT، محفظه گرمشونده و سیستمهای پیشرفته Toolhead نیازمند عیبیابی دقیق است.
در مشکلاتی مانند Failed to Extrude یا AMS Feed Resistance نباید بلافاصله اکسترودر یا AMS را تعویض کرد. ابتدا باید مشخص شود خطا در کدام نازل و کدام بخش از مسیر ایجاد میشود. آزمایش با External Spool میتواند در بسیاری از موارد مشخص کند که مشکل از پرینتر است یا سیستم انتقال فیلامنت.
همچنین گزارشهای کاربران سری H2 نشان میدهند که مشکلاتی مانند تغذیه یکطرفه AMS، گرفتگی اکسترودر، Under-Extrusion، خطاهای حرارتی و مشکلات مکانیکی ممکن است در شرایط خاص رخ دهند؛ اما این گزارشها موردی هستند و نباید بهعنوان خرابی قطعی H2D Pro تعمیم داده شوند.
اگر مشکل تکرارشونده است یا چند خطای مختلف همزمان ظاهر میشود، بهترین کار این است که بهجای تعویض تصادفی قطعات گرانقیمت، دستگاه توسط تعمیرکار متخصص عیبیابی شود.