

Ender-3 V3 KE و Ender-3 V3 SE | مقایسه طراحی و ساختار

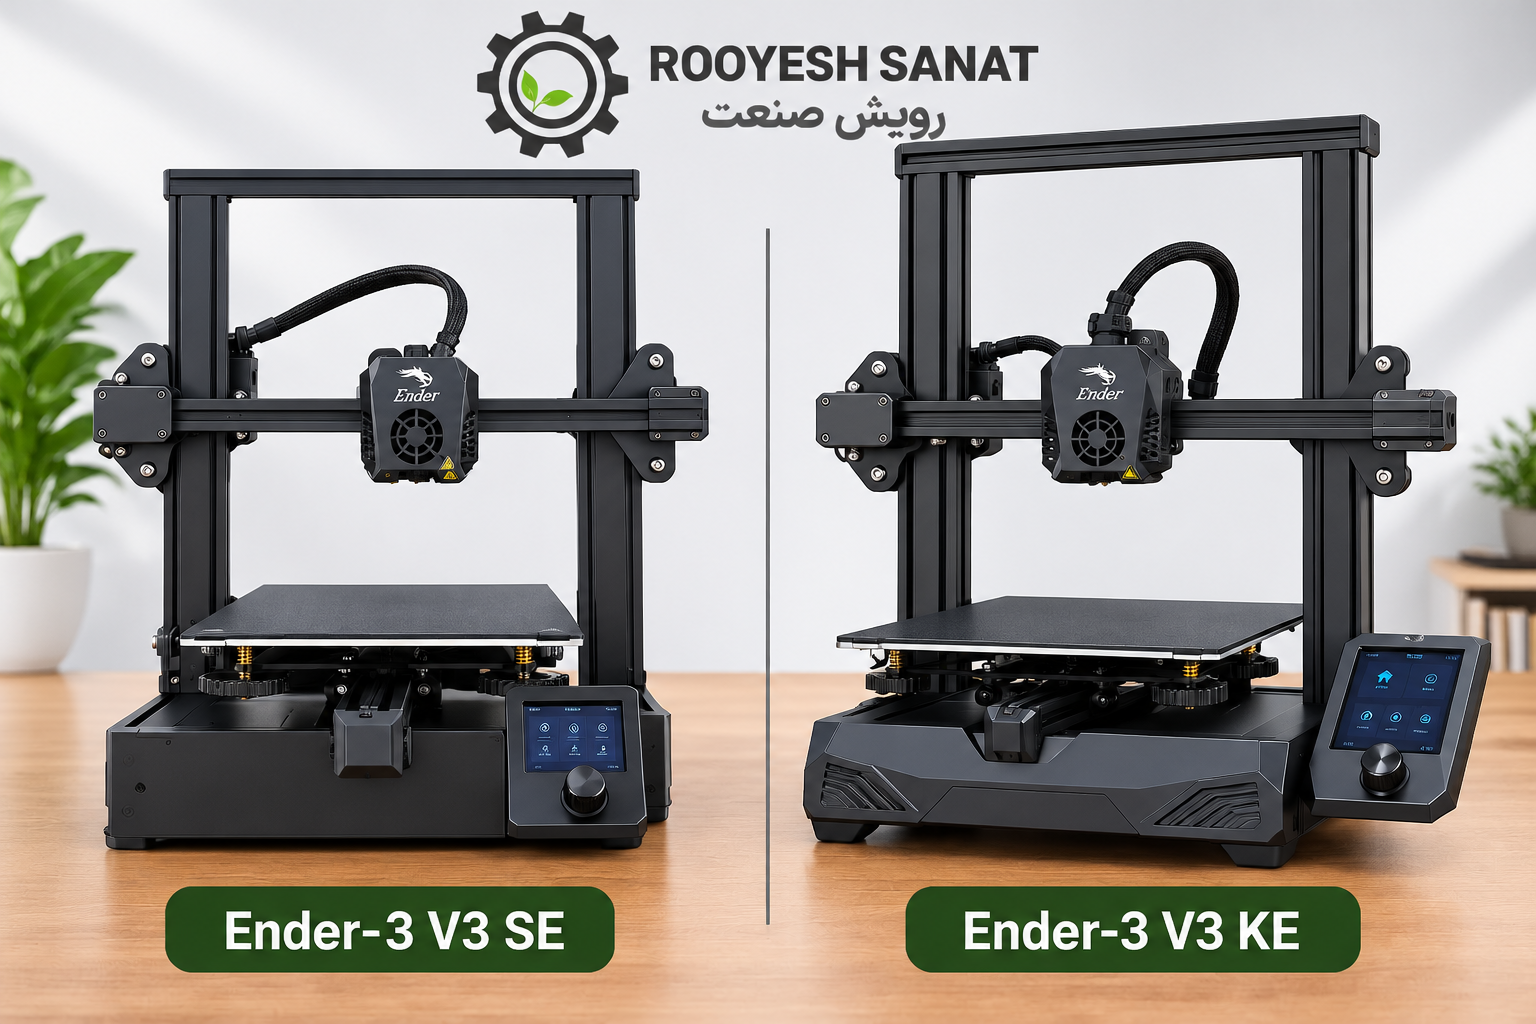
مقایسه کامل Ender-3 V3 KE و Ender-3 V3 SE
بخش اول: خلاصه تصمیمگیری
اگر فقط یک پاراگراف وقت دارید، همین را بخوانید:
Ender-3 V3 SE نسخه اقتصادی خانواده Ender-3 V3 است: سرعت اسمی ۲۵۰ mm/s، شتاب ۲۵۰۰ mm/s²، هاتاند Sprite دایرکتدرایو، تراز خودکار CR Touch بههمراه تنظیم خودکار آفست Z با سنسور کرنش، صفحه فولادی فنری با پوشش PC و فریمور بسته مبتنی بر Marlin. برای کسی است که بودجه محدود دارد، چاپ PLA/PETG/TPU میکند، میتواند سرعت را روی ۸۰ تا ۱۲۰ mm/s نگه دارد و چند دقیقه تنظیم دستی آفست Z را «بخشی از کار» میداند.
Ender-3 V3 KE همان خانواده با ارتقای اساسی است: هاتاند تمامفلزی با هیتبریک دومتاله و نازل مسی (تا ۳۰۰°C)، ریل خطی فولادی روی محور X، نمایشگر لمسی ۴.۳ اینچ، Wi-Fi و شبکه محلی و ابر کریلیتی، و مهمتر از همه فریمور Creality OS مبتنی بر Klipper با Input Shaping و Motion Advance و فریمور سورسباز (حتی قابلیت root رسمی). سرعت واقعی چاپ باکیفیت آن چیزی حدود ۱۵۰ تا ۳۰۰ mm/s است، حجم ساخت بهاندازه ۱۰ میلیمتر در محور Z کوچکتر است (۲۴۰ در برابر ۲۵۰) و بهجای صفحه PC، صفحه PEI دارد.
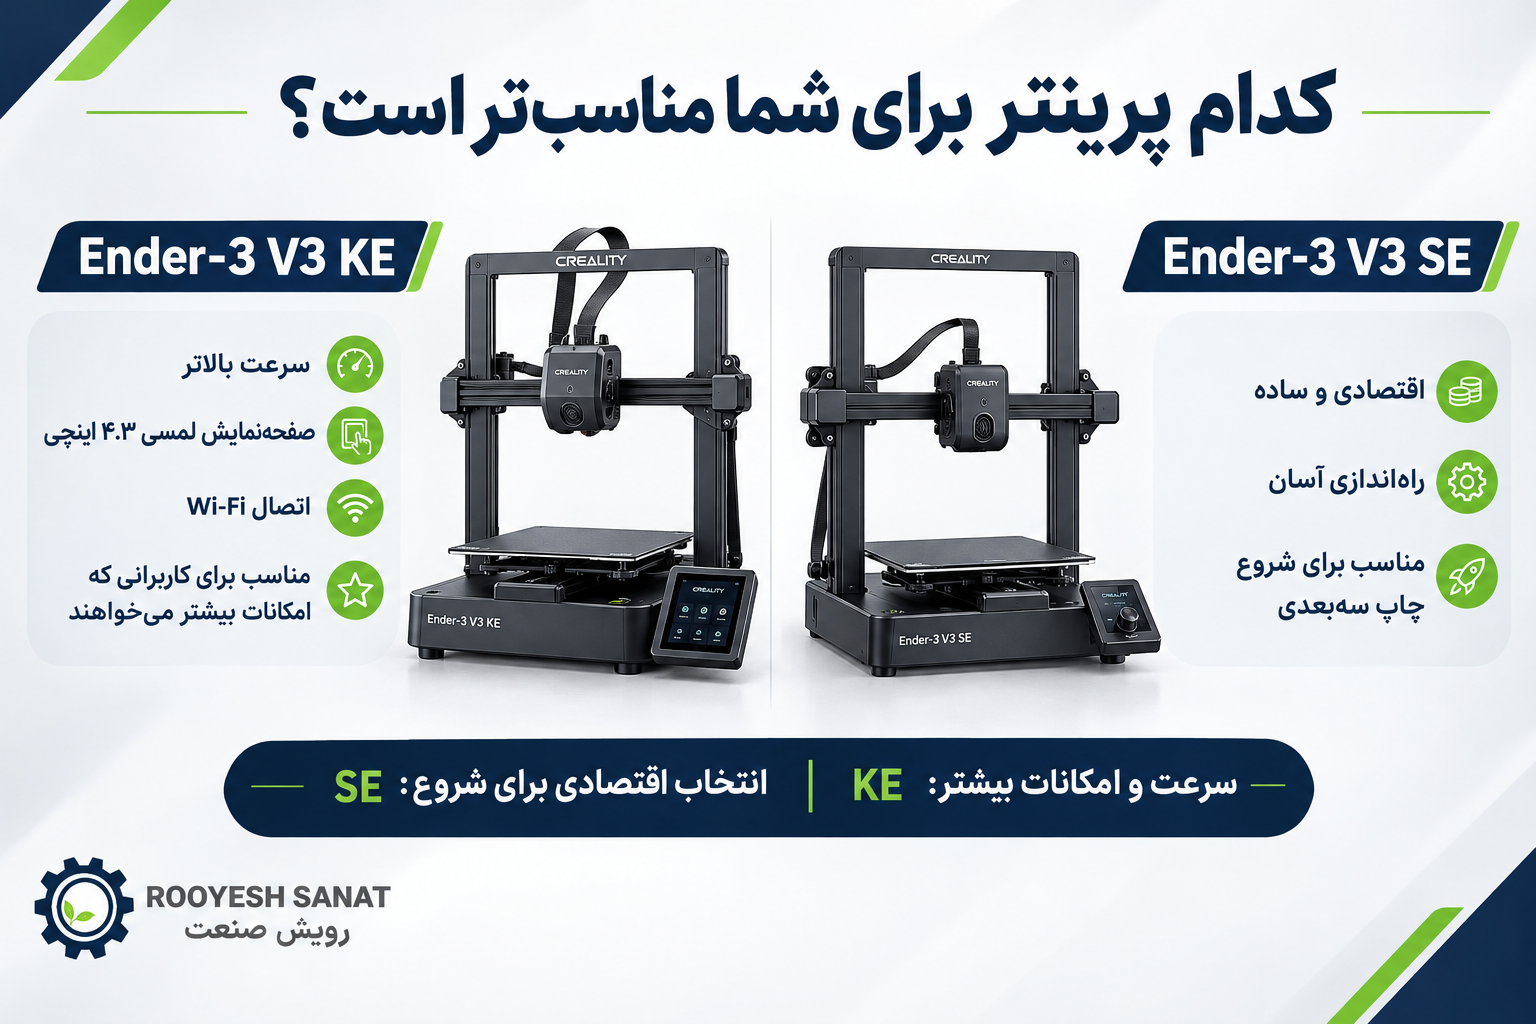
جمعبندی تصمیم: SE برای «ورود با کمترین هزینه و یادگیری اصول» است؛ KE برای «خرید یکبار و انجام کار جدیتر با کمترین دردسر». اگر تفاوت قیمت این دو برای شما یک دهم بودجه هم نیست و انتظار دارید دستگاه بدون سر و صدا و با کیفیت پایدار کار کند، KE انتخاب منطقیتری است. اگر قیمت عامل اول است، SE همچنان یکی از بهترین نسبتهای قیمت به امکانات در رده اقتصادی است — به شرط پذیرش چند محدودیت مشخص که در ادامه دقیقاً فهرست شدهاند.
بخش دوم: معرفی کامل دو مدل Ender-3 V3 KE و Ender-3 V3 SE
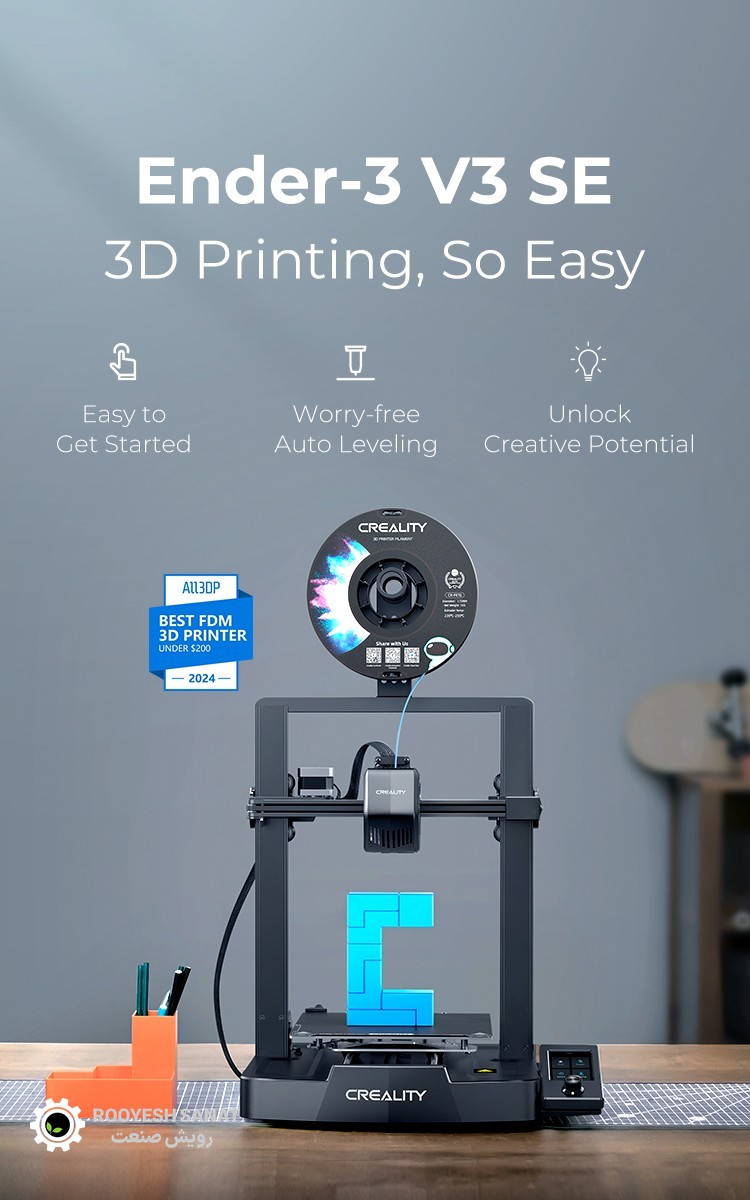
۲-۱. Ender-3 V3 SE
جایگاه و معرفی: Ender-3 V3 SE محصول شرکت Creality (چین) است که در اوت ۲۰۲۳ (شهریور ۱۴۰۲) عرضه شد و بهعنوان ارزانترین عضو نسل V3 شناخته میشود. این مدل جانشین منطقی نسلهای قدیمیتر Ender-3 (مثل V2) است و امکاناتی را که قبلاً در مدلهای گرانتر بود — تراز خودکار و اکسترودر دایرکتدرایو — به رده قیمتی پایین آورد. کریلیتی خود، این مدل را با تیتر «مناسب مبتدی: ساده، قابلاعتماد و آماده هر پروژه» معرفی میکند.
فناوری و ساختار: FDM/FFF، کارتزین، فریم باز (بدون محفظه)، تختمتحرک در محور Y.
ابعاد، وزن و فضای موردنظر: ابعاد بدنه ۳۴۹ × ۳۶۴ × ۴۹۰ میلیمتر و وزن خالص حدود ۷٫۱ کیلوگرم. توجه کنید که در برخی فهرستها وزن ۷٫۳۴ کیلوگرم و ابعاد عرضی ۴۲۰ میلیمتر ذکر شده است؛ این اختلاف در منابع رسمی خودِ کریلیتی هم دیده میشود و به نسخههای تولیدی مختلف مربوط است. از نظر فضای کار، علاوه بر بدنه باید حدود ۱۰ تا ۱۵ سانتیمتر فضای آزاد در جلو و پشت دستگاه برای حرکت صفحه چاپ در نظر بگیرید.
حجم ساخت و محدودیت هندسی: ۲۲۰ × ۲۲۰ × ۲۵۰ میلیمتر. محدودیتهای عملی: در ساختار تختمتحرک، قطعات بلند و باریک مستعد لرزش و جابهجایی لایهاند؛ قطعههای پهن با گوشههای تیز مستعد تاببرداشتن (Warping) هستند؛ و برای قطعههای اشغالکننده کل سطح، باید حاشیه (Brim) یا چسبندگی خوبی تضمین شود.
سیستم حرکتی: محور X روی پروفیل آلومینیومی با غلطک (V-Wheel)، محور Y روی دو میله خطی فولادی (مزیت مهم این رده از نظر پایدارتر بودن حرکت)، و محور Z با دو پیچ سرب که با یک تسمه به هم همگام شدهاند و توسط یک موتور حرکت میکنند. این طراحی دو‑پیچه باعث میشود پل محور X در دو طرف یکنواخت بالا برود — نکتهای که برای اکسترودر سنگین دایرکتدرایو مهم است.
اکسترودر و تغذیه فیلامنت: اکسترودر «Sprite» بهصورت دایرکتدرایو با چرخدنده دوگانه، نازل ۰٫۴ میلیمتر (از نوع پرجریان/High-Flow)، قطر فیلامنت ۱٫۷۵ میلیمتر. قابلیت «Extrude/Retract» برای بارگذاری و تخلیه خودکار فیلامنت در منو وجود دارد.
دما: حداکثر دمای نازل ۲۶۰°C و حداکثر دمای بستر ۱۰۰°C. دمای محفظه وجود ندارد (فریم باز). نکته مهم فنی: هیتبریک این هاتاند در نسخه استوک با یک لوله PTFE داخلی خطکشی شده است؛ گزارشهای متعدد کاربران نشان میدهد این لوله در دماهای بالا (بهویژه بالای حدود ۲۳۰ تا ۲۴۰°C) بهمرور آسیب میبیند. این موضوع، سقف واقعی مواد مقاوم/دمابالا را محدود میکند و در بخش مشکلات کاربران به آن پرداختهایم.
سرعت و دقت: سرعت معمول اعلامی ۱۸۰ mm/s، حداکثر ۲۵۰ mm/s و شتاب حداکثر ۲۵۰۰ mm/s². دقت چاپ اعلامی ±۰٫۱ میلیمتر و ارتفاع لایه ۰٫۱ تا ۰٫۳۵ میلیمتر. در عمل، بازه کیفیتمحور این دستگاه در بررسیهای مستقل حدود ۸۰ تا ۱۲۰ mm/s توصیف شده است.
تراز بستر و کالیبراسیون: تراز خودکار مشبک با CR Touch و — نکته کلیدی — تنظیم خودکار آفست Z با سنسور کرنش (Strain Sensor)؛ یعنی نازل خود بستر را لمس میکند و آفست محاسبه میشود. پیچ تنظیم دستی روی بستر وجود ندارد (بستر سختبسته است). در عمل، بسیاری از کاربران گزارش میدهند که برای لایه اول بینقص، باید یک اصلاح کوچک دستی روی آفست اعمال کنند.
سنسورها و امکانات هوشمند: CR Touch، سنسور کرنش برای آفست Z، بازیابی پس از قطع برق. سنسور اتمام فیلامنت در نسخه پایه نصب نیست و باید بهصورت کیت جداگانه اضافه شود (جزئیات اختلاف منابع در بخش ۴-۶). دوربین و وایفای هم وجود ندارد.
اتصال و نرمافزار: انتقال فایل با کارت حافظه microSD؛ نمایشگر ۳٫۲ اینچ رنگی از نوع «چرخشی/ولومی» (نه لمسی). اسلایسرهای سازگار: Creality Print، Cura 5 و بالاتر، Simplify3D، PrusaSlicer (فهرست رسمی کریلیتی) و در عمل OrcaSlicer با پروفایلهای اجتماعی. فریمور استوک بسته و مبتنی بر Marlin است.
صدا، برق و شرایط محیطی: توان اسمی ۳۵۰ وات (ورودی ۱۰۰–۲۴۰ ولت، خروجی ۲۴ ولت). سطح صدا بهطور رسمی منتشر نشده؛ در بررسیهای مستقل، محدوده حدود ۵۰ تا ۵۵ دسیبل در فاصله کاری گزارش شده و یک بررسی، ۴۴ دسیبل در فاصله ۱٫۵ متری و ۶۶ دسیبل در فاصله ۱۰ سانتیمتری را اندازه گرفته است. درباره بازه رسمی دمای محیط کار، اطلاعات معتبر کافی در دسترس نیست؛ از نظر تجربی، محیط با دمای متعادل، گرد و غبار کم و رطوبت کنترلشده برای همه پرینترهای FDM مناسبتر است.
تجهیزات همراه و محتویات جعبه: دستگاه بهصورت نیمهاسمبل ارسال میشود (مونتاژ پل روی پایه، حدود ۱۰ تا ۲۰ دقیقه)، همراه با ابزار پایه. برخی فهرستها به نمونه کوچک فیلامنت و فایلهای چاپ آزمایشی روی کارت اشاره میکنند. فهرست قطعی محتویات جعبه را پیش از خرید از فروشنده استعلام کنید، چون در نسخههای مختلف بازار متفاوت است. برای اطلاعات بیشتر درباره پرینتر سه بعدی Ender-3 V3 SE روی لینک کلیک کنید.
۲-۲. Ender-3 V3 KE
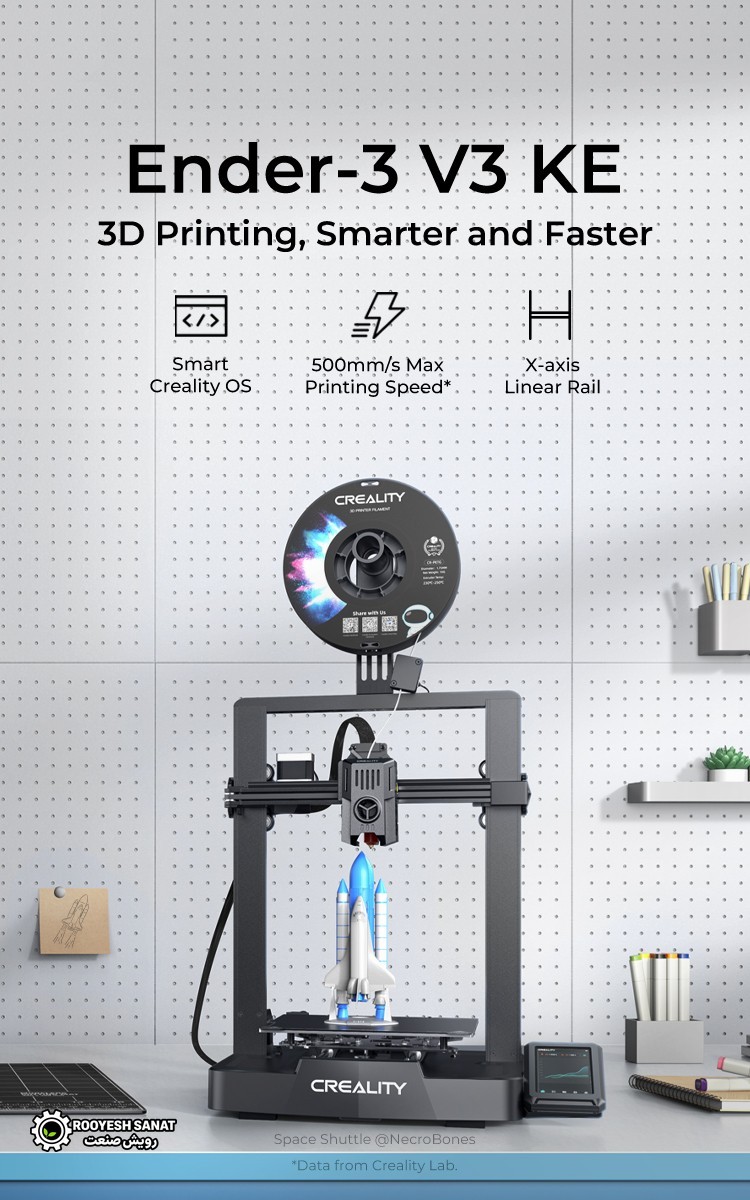
جایگاه و معرفی: Ender-3 V3 KE در سپتامبر ۲۰۲۳ (شهریور ۱۴۰۲) و کمی بعد از SE عرضه شد و در سبد شرکت Creality، رده «میانرده پرسرعت» را پر میکند: بالاتر از SE و پایینتر از Ender-3 V3 (مدل CoreXZ با سرعت ۶۰۰ mm/s). کریلیتی این مدل را «سریعترین تختمتحرک خود» معرفی کرد و بخش عمده بدنه، پایه و اکسترودر را با SE مشترک دارد؛ تفاوتها در هاتاند، سیستم حرکتی X، نمایشگر، اتصال و فریمور است.
فناوری و ساختار: FDM/FFF، کارتزین، فریم باز (بدون محفظه)، تختمتحرک در محور Y — یعنی نه CoreXZ. توجه: در بعضی مقالات اینترنتی، V3 KE بهاشتباه CoreXZ یا حتی Bowden معرفی شده است؛ اینها نادرستاند. (بخش ۴-۶ را ببینید.)
ابعاد، وزن و فضای موردنظر: ۴۳۳ × ۳۶۶ × ۴۹۰ میلیمتر و وزن خالص حدود ۷٫۸ کیلوگرم. عرض بیشتر نسبت به SE، عمدتاً بهخاطر نمایشگر لمسی بزرگتر و جایگاه آن است. همان نکته فضای آزاد جلو/پشت برای حرکت بستر در این مدل هم برقرار است.
حجم ساخت و محدودیت هندسی: ۲۲۰ × ۲۲۰ × ۲۴۰ میلیمتر؛ یعنی سطح چاپ مثل SE است اما ارتفاع ۱۰ میلیمتر کمتر. محدودیتهای هندسی مشابه SE است (تختمتحرک)، با این تفاوت که ریل خطی X و Input Shaping، رفتار قطعات بلند و باریک را در سرعتهای بالا بهتر کنترل میکند.
سیستم حرکتی: ریل خطی فولادی با کالسکه بلبرینگی روی محور X (کریلیتی ضریب اصطکاک ۰٫۰۴ را برای آن اعلام میکند)، دو میله خطی روی محور Y، و دو پیچ سرب همگامشده با تسمه و یک موتور در محور Z — همان معماری SE. کل بدنه و پایه با SE مشترک است (تأییدشده در بررسی Tom’s Hardware)، که برای تأمین قطعات یدکی خبر خوبی است.
اکسترودر و هاتاند: اکسترودر «Sprite» دایرکتدرایو با چرخدنده دوگانه؛ نازل مسی ۰٫۴ میلیمتر با هندسه پرجریان، هیتر سرامیکی ۶۰ وات و هیتبریک دومتاله (مس + تیتانیوم) بدون لوله PTFE. این ترکیب یعنی هاتاند تمامفلزی است و میتواند تا ۳۰۰°C کار کند.
دما: حداکثر دمای نازل ۳۰۰°C، حداکثر دمای بستر ۱۰۰°C، بدون محفظه گرم.
سرعت و دقت: حداکثر ۵۰۰ mm/s، سرعت معمول اعلامی ۳۰۰ mm/s و شتاب تا ۸۰۰۰ mm/s². دقت چاپ اعلامی ±۰٫۱ میلیمتر و ارتفاع لایه ۰٫۱ تا ۰٫۳۵ میلیمتر. در عمل، بازه کیفیتمحور حدود ۱۵۰ تا ۳۰۰ mm/s و سرعت ۵۰۰ mm/s برای کارهای غیرحساس/درافت است. (جزئیات در بخش ۴-۱.)
تراز بستر و کالیبراسیون: تراز خودکار CR Touch (طبق منابع، شبکه ۱۶ نقطهای) + تنظیم خودکار آفست Z با سنسور کرنش، در قالب یک «Self-test» یکمرحلهای از روی نمایشگر لمسی. بستر سختبسته است و پیچ تنظیم دستی ندارد. مهم: در این مدل هم فرآیند خودکار میتواند کمی خطا داشته باشد و رفتار پیشفرض «کالیبراسیون در ابتدای هر چاپ» باعث بازنویسی اصلاحات دستی میشود — این پرتکرارترین گله کاربران KE است (بخش ۴-۶).
سنسورها و امکانات هوشمند: CR Touch، سنسور کرنش، سنسور اتمام فیلامنت (استوک)، بازیابی بعد از قطع برق، Self-test یکمرحلهای، پیشنمایش سهبعدی مدل روی نمایشگر، و حذف آبجکت خراب از صفحه (Object Exclusion) در فریمورهای جدید همراه Creality Print. موارد اختیاری و نیازمند خرید جداگانه: دوربین هوشمند (Nebula) و سنسور جبران لرزش (G-Sensor) که برای کالیبره کردن Input Shaping بهکار میرود (Tom’s Hardware قیمت حدود ۱۲٫۵ دلار را ذکر کرده است). یعنی KE بدون این سنسور هم Input Shaping دارد، اما با مقادیر از پیش تنظیمشده کارخانه، نه مقادیر اختصاصی دستگاه شما.
اتصال و نرمافزار: فلش USB، شبکه LAN (اترنت) و Wi-Fi؛ چاپ و پایش از راه دور با Creality Print روی کامپیوتر و اپ Creality Cloud روی موبایل؛ پشتیبانی از «چاپ بدون اتصال به کامپیوتر». برای قابلیتهای ابری، حساب کاربری و اینترنت لازم است؛ چاپ شبکهای محلی (LAN) بدون نیاز به سرویس ابری هم امکانپذیر است. اسلایسرها: Creality Print، Cura، Simplify3D، PrusaSlicer و در عمل OrcaSlicer.
فریمور: Creality OS مبتنی بر Klipper؛ فایلهای سورسباز روی GitHub شرکت منتشر شده است. از نسخه ۱٫۱٫۰٫۱۲ امکان root رسمی (دسترسی SSH با تأیید هشدار) اضافه شده و در صفحه رسمی، آخرین نسخه فریمور ثبتشده ۱٫۱٫۰٫۱۵ است. کریلیتی خودش درباره ریسکهای root هشدار داده: اجرای سرویسهایی مثل Moonraker ممکن است مصرف حافظه را بالا ببرد و باعث کرش سیستم شود؛ همچنین برای دستگاه rootشده، پشتیبانی نرمافزاری ارائه نمیشود (سختافزار مطابق سیاست خودشان از گارانتی خارج نمیشود — این را با فروشنده تأیید کنید).
صدا، برق و شرایط محیطی: توان اسمی ۳۵۰ وات. صدا بهطور رسمی منتشر نشده؛ در بررسیهای مستقل حدود ۵۰ دسیبل در حال چاپ در سرعت بالا گزارش شده که برای استفاده در اتاق کار «قابل تحمل» توصیف شده است.
تجهیزات همراه و محتویات جعبه: دستگاه نیمهاسمبل با ابزار پایه؛ بررسیهای مستقل اشاره کردهاند که فیلامنت همراه دستگاه یک نمونه کوچک است و برای شروع کار باید فیلامنت تهیه کنید. فهرست دقیق اقلام جعبه را از فروشنده استعلام کنید. برای اطلاعات بیشتر درباره پرینتر سه بعدی Ender-3 V3 KE روی لینک کلیک کنید.
بخش سوم: جدول مقایسه مشخصات فنی
راهنما: «رسمی» یعنی اعلامشده توسط کریلیتی؛ «مستقل» یعنی نتیجه بررسی/آزمون ثالث؛ «کاربران» یعنی گزارش تجربی جمعی. هرجا منابع اختلاف داشتند، هر دو عدد آمده است.
| معیار | Ender-3 V3 SE | Ender-3 V3 KE |
|---|---|---|
| سازنده / سال عرضه | Creality / ۲۰۲۳ (اوت) | Creality / ۲۰۲۳ (سپتامبر) |
| جایگاه در خانواده | رده اقتصادی نسل V3 | رده میانرده پرسرعت |
| فناوری | FDM/FFF کارتزین، تختمتحرک، فریم باز | FDM/FFF کارتزین، تختمتحرک، فریم باز |
| حجم ساخت | ۲۲۰ × ۲۲۰ × ۲۵۰ mm | ۲۲۰ × ۲۲۰ × ۲۴۰ mm |
| ابعاد بدنه | ۳۴۹ × ۳۶۴ × ۴۹۰ mm (برخی فهرستها: عرض ۴۲۰) | ۴۳۳ × ۳۶۶ × ۴۹۰ mm |
| وزن خالص | \~۷٫۱ kg (در برخی فهرستها ۷٫۳۴) | \~۷٫۸ kg |
| محور X | پروفیل + غلطک (V-Wheel) | ریل خطی فولادی با کالسکه بلبرینگ |
| محور Y | دو میله خطی فولادی | دو میله خطی فولادی |
| محور Z | دو پیچ سرب همگام با تسمه، یک موتور | دو پیچ سرب همگام با تسمه، یک موتور |
| اکسترودر | Sprite دایرکتدرایو، چرخدنده دوگانه | Sprite دایرکتدرایو، چرخدنده دوگانه |
| نازل پیشفرض | ۰٫۴ mm پرجریان | ۰٫۴ mm مسی، هندسه پرجریان |
| ساختار حرارتی نازل | هیتبریک با آستر PTFE داخلی (محدودکننده دما) | هیتبریک دومتاله مس/تیتانیوم، تمامفلزی |
| هیتر | — (اطلاعات رسمی توان هیتر منتشر نشده) | سرامیکی ۶۰ W |
| حداکثر دمای نازل | ۲۶۰°C | ۳۰۰°C |
| حداکثر دمای بستر | ۱۰۰°C | ۱۰۰°C |
| محفظه گرم | ندارد | ندارد |
| سرعت حداکثر (رسمی) | ۲۵۰ mm/s | ۵۰۰ mm/s |
| سرعت معمول (رسمی) | ۱۸۰ mm/s | ۳۰۰ mm/s |
| شتاب حداکثر | ۲۵۰۰ mm/s² | ۸۰۰۰ mm/s² |
| سرعت باکیفیت (بازه گزارششده) | \~۸۰ تا ۱۲۰ mm/s (مستقل) | \~۱۵۰ تا ۳۰۰ mm/s (مستقل) |
| دقت اعلامی | ±۰٫۱ mm | ±۰٫۱ mm |
| دقت اندازهگیریشده | \~±۰٫۱۵ mm (مستقل) | میانگین خطای X=۰٫۱۹ و Y=۰٫۱ mm (TechRadar) |
| ارتفاع لایه | ۰٫۱ تا ۰٫۳۵ mm | ۰٫۱ تا ۰٫۳۵ mm |
| قطر فیلامنت | ۱٫۷۵ mm | ۱٫۷۵ mm |
| تراز بستر | CR Touch خودکار + آفست Z خودکار (سنسور کرنش) | CR Touch خودکار (۱۶ نقطه) + آفست Z خودکار (سنسور کرنش) |
| بستر چاپ | فولاد فنری با پوشش PC | فولاد فنری با پوشش PEI |
| تنظیم دستی بستر | پیچ تنظیم ندارد | پیچ تنظیم ندارد |
| سنسور اتمام فیلامنت | ندارد (کیت جداگانه؛ پشتیبانی فریمور از V1.0.6) | دارد (استوک) |
| نمایشگر | ۳٫۲ اینچ رنگی با ولوم (غیرلمسی) | ۴٫۳ اینچ رنگی لمسی |
| فریمور | Marlin (بسته) | Creality OS بر پایه Klipper (سورسباز؛ root رسمی) |
| Input Shaping / Pressure Advance | ندارد (با Sonic Pad قابل افزودن) | دارد (Input Shaping + Motion Advance) |
| اتصال | کارت microSD | فلش USB، LAN، Wi-Fi |
| چاپ/پایش از راه دور | ندارد | دارد (Creality Print / اپ Creality Cloud) |
| دوربین | پشتیبانی رسمی ندارد | اختیاری (دوربین هوشمند، خرید جداگانه) |
| سنسور جبران لرزش | — | اختیاری (خرید جداگانه) |
| حذف آبجکت خراب | ندارد (با Sonic Pad ممکن میشود) | دارد (از فریمور ۱٫۱٫۰٫۱۲) |
| بازیابی بعد از قطع برق | دارد | دارد |
| فیلامنتهای اعلامی سازنده | PLA / PETG / TPU 95A | PLA / PETG / ABS / TPU 95A / ASA |
| توان اسمی | ۳۵۰ W (۲۴ V DC) | ۳۵۰ W (۲۴ V DC) |
| سطح صدا (رسمی) | منتشر نشده (\~۵۰–۵۵ dB در بررسیهای مستقل) | منتشر نشده (\~۵۰ dB در بررسیهای مستقل) |
| گارانتی بینالمللی | ۱۲ ماه (بسته به منطقه)؛ نازل، صفحه چاپ و PTFE معمولاً مستثنا | ۱۲ ماه (بسته به منطقه)؛ اقلام مصرفی معمولاً مستثنا |
| قیمت مرجع بینالمللی (MSRP) | حدود ۱۹۹ دلار (فروشگاه رسمی: ۱۷۹ دلار با تخفیف) | حدود ۲۷۹ دلار |
توضیح محدودیتهای مهم جدول:
- ارتفاع ساخت KE کمتر است (۲۴۰ در برابر ۲۵۰)؛ برای قطعات بلند این ۱۰ میلیمتر میتواند تعیینکننده باشد.
- تفاوت نازلها سختافزاری است، نه سلیقهای: نازل SE از خانواده نازلهای هاتاند Sprite/Spider و نازل KE از خانواده نازلهای پرجریان K1 است. نازلهای MK8 قدیمی روی هیچکدام کار نمیکنند. خرید نازل باید با ذکر مدل دستگاه انجام شود.
- Input Shaping در KE با مقادیر پیشفرض کارخانه فعال است، نه با کالیبراسیون اختصاصی دستگاه شما (سنسور لازم برای آن جداگانه فروخته میشود).
- فریم باز یعنی محدودیت مواد: دمای ۳۰۰°C در KE راه را برای ABS/ASA باز میکند، اما بدون محفظه بسته، پیچیدگی و ترکخوردگی قطعات بزرگ محتمل است.
بخش چهارم: مقایسه عملی و تخصصی
۴-۱. کیفیت چاپ و عملکرد واقعی
کیفیت سطح و جزئیات ظریف: در KE، ترکیب ریل خطی X، اکسترودر دایرکتدرایو و Klipper باعث میشود کیفیت سطح در سرعتهای متوسط به بالا پایدار بماند. Tom’s Hardware در سرعتهای بالا (بنچی ۱۹ دقیقه و ۴۸ ثانیه با قواعد Speed Boat) «بدون رینگینگ و بدون جابهجایی لایه» گزارش کرده و در چاپ یک دراگون بزرگ ۱۰ ساعته، سطح را «صاف و بسیار سریع» توصیف کرده است. TechRadar در آزمونهای تخصصیاش به KE امتیاز ۲۸ از ۳۰ داده که برای یک پرینتر رده ورودی عدد بالایی است؛ در همان آزمون، کنترل جریان ظریف، عوارض منفی ظریف، اورهنگها و بریجینگ همه نمره کامل گرفتهاند.
در SE، بررسیهای مستقل کیفیت را برای این رده قیمتی «خوب تا بسیار خوب» توصیف میکنند؛ تراز خودکار و لایه اول در بررسی ThePhonograph «از رقبای همقیمت بهتر» ارزیابی شده است. اما دو نکته کیفیت را در SE محدود میکند: اول، پرینتر در سرعتهای بالا تمایل به رینگینگ و ریزش رشتهای (Stringing) دارد (چند کاربر و بررسی به صدای و لرزش محور Y و رشتهایشدن اشاره کردهاند)؛ دوم، کیفیت به لایه اول وابسته است و چون آفست Z خودکار همیشه دقیق نیست، لایه اول در بسیاری از واحدها نیاز به اصلاح دستی دارد.
دقت ابعادی و تکرارپذیری: اعداد اعلامی هر دو ±۰٫۱ میلیمتر است، اما سنجشهای مستقل چیز دیگری میگویند: برای KE میانگین خطای ۰٫۱۹ میلیمتر در X و ۰٫۱ میلیمتر در Y و میانگین مجموع ۰٫۲۹ میلیمتر گزارش شده؛ برای SE، یک بررسی مستقل دقت حدود ±۰٫۱۵ میلیمتر را ذکر کرده است. نتیجه صادقانه: برای اتصالات قطعات، جاگذاری بلبرینگ، رزوه و بوش، انتظار «تلرانس دقیق» نداشته باشید؛ هر دو دستگاه در رده «دقت خوب برای کاربرد خانگی، نمونهسازی و قطعات کاربردی» قرار میگیرند. اگر قطعات شما نیاز به تلرانس زیر ۰٫۱ میلیمتر دارند، در همان بودجه هیچکدام گزینه درست نیستند.
بریج، اورهنگ، دیواره و قطعات پیچیده: هر دو سیستم خنککننده مدل دارند؛ KE دو فن خنککننده مدل در دو طرف و بادیداکت متفاوت دارد که مخصوص چاپ سریع طراحی شده است. در گزارشهای مستقل، رفتار KE در اورهنگها و بریجینگ (تا حدود ۵۵ درجه اورهنگ بدون ساپورت) خوب ارزیابی شده است. برای جزئیات ظریف مینیاتوری، هیچکدام به گرد پرینترهای رزینی نمیرسند؛ اگر هدف اصلی شما مینیاتور و جزئیات بسیار ریز است، پرینتر رزینی مسیر درستتری است.
قطعات بلند، باریک و بزرگ: چون هر دو تختمتحرکاند، قطعات بلند و باریک در سرعت بالا مستعد لرزشاند. KE با ریل خطی X و Input Shaping این مشکل را بهتر مدیریت میکند؛ در SE راهکار عملی، کاهش سرعت و شتاب در ارتفاعهای بالاست. قطعات بزرگ (نزدیک به حجم کامل) روی هر دو امکانپذیر است اما زمان چاپ طولانی و ریسک تاببرداشتن/جدا شدن از بستر را بالا میبرد.
چاپ طولانیمدت و پایداری در استفاده مداوم: KE مزیتهای واقعی دارد: سنسور اتمام فیلامنت (عدم نیاز به نظارت مداوم از منظر اتمام رول)، حذف آبجکت خراب، پایش از راه دور و Rezومانسکشی نرمافزاری. در مقابل، همان گزارشهای کاربران نشان میدهد که تاریخ اولیه KE با مشکل «توده پلاستیک دور هاتاند» (Blob of Death) درگیر بوده که بیشتر ناشی از نشتی هاتاند و لایه اول نامناسب بوده است. برای هر دو دستگاه، چاپهای چند ده ساعته بدون نظارت توصیه نمیشود، مگر با آمادهسازی مناسب (سنسور، اتصال شبکه، دوربین).
احتمال شکست چاپ، گرفتگی نازل و جدا شدن قطعه: الگوی غالب برای SE: مشکل لایه اول/چسبندگی و گرفتگی هاتاند که با تخریب لوله PTFE داخلی هیتبریک مرتبط دانسته شده است؛ کاربران با نازل جایگزین، تنظیم آفست و تغییر لوله، مشکل را رفع کردهاند. برای KE: گرفتگی و نشتی هاتاند در نسخههای اولیه، و لایه اول نامناسب بهدلیل آفست Z خودکار. برای هر دو: بستر چرب یا فیلامنت مرطوب، شایعترین علت مستقل از دستگاه است و بیشتر شبیه «خطای کاربر» است تا «ایراد دستگاه».
اثر سرعت بر کیفیت: این مهمترین نکته عملی این مقایسه است. در KE، سرعت ۵۰۰ mm/s سقف حرکت است؛ در عمل با فیلامنت عمومی و بدون تنظیم دقیق جریان/فشار، کیفیت افت محسوس میکند. بررسی In3D با یک فیلامنت عمومی PLA در سرعت اسمی ۵۰۰ mm/s نتیجهای «قابل چاپ اما نه بینقص» گرفت، در حالی که همان بنچی با فیلامنت پرسرعت Creality در ۱۹ دقیقه کیفیت بهتری داشت. در SE، سرعت معمول ۱۸۰ mm/s هم در عمل نیازمند کاهش سرعت برای کیفیت پایدار است.
کیفیت با مواد مختلف: اینجا شکاف اصلی دو دستگاه مشخص میشود. KE با هاتاند تمامفلزی تا ۳۰۰°C و نازل پرجریان، PLA/PETG/ABS/ASA را پشتیبانی رسمی میکند، هرچند ABS/ASA بهخاطر فریم باز عملاً به محفظه نیاز دارد. SE با هاتاندی که آستر PTFE دارد، عملاً در PLA و PETG و TPU (سختی ۹۵A) میماند و برای دمای بالا توصیه نمیشود.
۴-۲. سرعت: اسمی، واقعی و کاربردی
| وضعیت | SE | KE |
|---|---|---|
| حداکثر حرکت اعلامی | ۲۵۰ mm/s | ۵۰۰ mm/s |
| سرعت معمول اعلامی | ۱۸۰ mm/s | ۳۰۰ mm/s |
| شتاب اعلامی | ۲۵۰۰ mm/s² | ۸۰۰۰ mm/s² |
| بازه پیشنهادی برای کیفیت | \~۸۰–۱۲۰ mm/s | \~۱۵۰–۳۰۰ mm/s |
| شتاب پیشنهادی تجربی | نزدیک اعلامی | \~۵۰۰۰–۶۰۰۰ mm/s² بهجای ۸۰۰۰ |
مثال عینی مستقل: بنچی با قواعد Speed Boat روی KE در ۱۹ دقیقه و ۴۸ ثانیه چاپ شده است. برای SE، عدد قابلاتکای همارز در منابع بررسیشده پیدا نشد؛ بنابراین از نتیجهگیری «KE دقیقاً دو برابر سریعتر است» خودداری میکنیم. چیزی که با اطمینان میتوان گفت: در فایلهای واقعی و با تنظیمات مطلوب کیفیت، KE بهطور محسوس سریعتر است، چون شتاب و پایداری حرکت آن در سرعتهای بالا بهتر است — و این همان چیزی است که بیشتر بررسیها بر آن همنظرند.
۴-۳. مواد مصرفی و سازگاری
مواد رسمی: SE: PLA، PETG، TPU 95A. KE: PLA، PETG، ABS، TPU 95A، ASA. در هر دو، فیلامنت باید ۱٫۷۵ میلیمتری باشد.
مواد مهندسی و مقررات عملی:
- ABS/ASA: فقط در KE جزو فهرست رسمی است. حتی در KE، فریم باز باعث تاببرداشتن و شکاف خوردن قطعات بزرگ میشود؛ راهکار حداقلی، استفاده از محفظه بسته یا چادر (خرید جداگانه/ساخت دستی) و کاهش سرعت است. با SE، چاپ ABS عملاً توصیه نمیشود.
- مواد مسلح (CF/GF): نازل پیشفرض هر دو مسی/برنجی است و با الیاف ساینده سریع فرسوده میشود. برای این مواد به نازل سختشده نیاز دارید. برای هر دو مدل، هاتاندهای جانشین با نازل سخت (Micro Swiss FlowTech با نازل CM2) عرضه میشود؛ افراد کند، اما «سازگاری دقیق مدل» باید پیش از خرید تأیید شود.
- TPU انعطافپذیر: دایرکتدرایو هر دو دستگاه چاپ TPU را ممکن میکند، اما سرعت باید پایین (حدود ۳۰ تا ۵۰ mm/s) باشد. TPU نرمتر از ۹۵A در هیچکدام بهطور رسمی پشتیبانی نمیشود.
- رطوبت و انقباض: PETG، TPU، ABS و ASA رطوبتدوستاند؛ خشککن فیلامنت یا حداقل نگهداری در محفظه بسته، برای نتیجه قابل تکرار ضروری است. PLA کمتر حساس است ولی ذخیرهسازی درست، عمر آن را زیاد میکند.
- برندهای دیگر فیلامنت: هر دو به فیلامنت استاندارد ۱٫۷۵ میلیمتری برندهای دیگر (مثل eSUN و Sunlu) سازگارند و هیچ شناسایی هوشمند یا فیلامنت اختصاصی اجباری وجود ندارد. آنچه «اختصاصی» است دو چیز است: نازل/هاتاند و در KE، فیلامنتهای پرسرعت برای رسیدن به حداکثر سرعت.
تفاوت ماهیت کاربرد: چون هر دو FDM و همرده هستند، مقایسه مستقیم مواد معنادار است؛ اما یادآوری میکنیم که اگر کار شما «قطعه دقیق و جزئیات ریز» است، نه SE و نه KE جایگزین پرینتر رزینی نمیشوند، و اگر «قطعه مقاوم مهندسی در ابعاد بزرگ» میخواهید، هیچکدام بدون محفظه بسته گزینه کامل نیستند.
۴-۴. نرمافزار، راهاندازی و تجربه کاربری
راهاندازی اولیه: هر دو نیمهاسمبل میرسند و مونتاژ پایه (نصب پل روی پایه و اتصال چند کابل) در حد ۱۰ تا ۲۰ دقیقه است. KE بعد از مونتاژ، یک Self-test یکمرحلهای (تراز + آفست Z + …) با لمس یک دکمه اجرا میکند. SE هم تراز و آفست خودکار دارد، اما رابط کاربری «چرخشی» است و بازخورد گرافیکی کمتری میدهد.
مناسببودن برای مبتدی: هر دو برای شروع ساخته شدهاند، اما تجربه واقعی متفاوت است. KE بهخاطر نمایشگر لمسی، اتصال شبکه، حذف آبجکت خراب، سنسور اتمام فیلامنت و فریمور Klipper، در استفاده روزمره کمدردسرتر است. SE در نقطه مقابل سادهتر ولی «کمابزارتر» است: بدون وایفای، بدون سنسور اتمام فیلامنت، و با نیاز مکرر به تنظیم دستی آفست Z.
تنظیمات دستی: در هر دو، تنظیمات کارخانه خوب است اما «بینقص» نیست. کاربران SE بیشتر با آفست Z و لایه اول درگیرند و کاربران KE بیشتر با رفتار خودکارسازیِ آفست Z و کالیبراسیون اولیه هر چاپ. برای رسیدن به کیفیت بهینه در KE، تنظیم Pressure Advance و Flow توصیه میشود (در Creality Print قابل دسترسی، در Fluidd/Mainsail کاملتر).
اسلایسر و آزادی نرمافزاری: کریلیتی برای هر دو، Creality Print را پیشنهاد میکند که چاپ و پایش از راه دور را (در KE) در خود دارد. Cura 5+، PrusaSlicer، Simplify3D و OrcaSlicer هم قابل استفادهاند. نکته مهم: برخی از بهترین تجربههای کاربران با OrcaSlicer و پروفایلهای اجتماعی گزارش شده، اما همین کاربران تأکید کردهاند که در نسخههای قدیمیتر، گاهی افزودن G-code بارگذاری مش بستر (BED_MESH_PROFILE LOAD) لازم بوده است. یعنی «استفاده از اسلایسر جایگزین» ممکن است، ولی در SE بیشتر نیاز به دانش دارد.
چاپ شبکهای، حافظه و اتصال مستقیم: SE فقط کارت حافظه. KE: فلش USB + LAN + Wi-Fi + اپ موبایل. برای کسی که چند پرینتر یا کارگاه دارد، این تفاوت بهتنهایی میتواند عامل تصمیم باشد.
وابستگی به اینترنت و حساب کاربری: SE هیچ وابستگی ندارد. KE برای قابلیتهای ابری به حساب کاربری و اینترنت نیاز دارد، اما چاپ شبکهای محلی و فلش USB بدون اینترنت کار میکند. پس «اجبار به اینترنت» ندارد، ولی «تجربه کامل» نرمافزاریاش ابریتر است.
کنترل از راه دور و پایش: KE: بله، از طریق اپ و Creality Print؛ برای دیدن تصویر، دوربین اختیاری لازم است (خرید جداگانه). SE: ندارد؛ ارتقای این قابلیت با Sonic Pad (کیت Klipper کریلیتی) امکانپذیر است اما هزینه و پیچیدگی اضافه دارد و — بر پایه گزارش کاربران — در این حالت تنظیم خودکار آفست Z با سنسور کرنش از دست میرود و باید دستی وارد شود.
تشخیص و رفع خطا: کریلیتی برای KE یک ویکی رسمی با فهرست کدهای خطا (۲۰۰۰، ۲۰۰۶، ۲۰۱۶، ۲۰۲۲، ۲۰۹۲، ۲۱۱۱، ۲۱۷۱، ۲۱۹۴، ۲۴۰۱، ۲۵۰۹، ۲۵۱۰، ۲۵۱۲، ۲۵۶۴، ۲۵۶۵ و…) و راهنمای تصویری تعمیرات دارد. برای SE هم ویکی و ویدیوهای سرویس موجود است. این یکی از نقاط قوت واقعی هر دو دستگاه در بازار ایران است: دسترسی به مستندسازی رسمی و ویدیوی تعمیر. در مقابل، بخشی از خطاهای منطقی (مثل خطای Motor Drive Anomaly یا خطای سنسور) ممکن است در نهایت به تعویض قطعه برسد.
آموزش، فایل آماده و جامعه کاربری: جامعه کاربری Ender-3 در دنیا و ایران بسیار بزرگ است؛ برای هر دو مدل، انجمنهای اختصاصی (r/Ender3V3SE و r/Ender3V3KE)، انجمن رسمی کریلیتی و صدها ویدیوی آموزشی وجود دارد. برای KE، مخزن سورسباز Klipper و پروژههای root، امکان شخصیسازی بیشتری میدهد. برای SE، پروژههای اجتماعی نصب Klipper (روی پدهای جانبی یا هاست مستقل) موجود است، اما این پروژهها رسمی نیستند و در نسخه فعلی، برخی از آنها با محدودیتهایی مثل از دست رفتن سنسور کرنش همراهاند.
۴-۵. استهلاک، تعمیرات و هزینه مالکیت
قطعات مصرفی و دوره تعویض: کریلیتی دوره تعویض رسمی بر حسب ساعت اعلام نکرده و در منابع معتبر، عدد قطعی وجود ندارد. آنچه میتوان با اطمینان گفت:
- نازل: مصرفی است. با فیلامنت ساینده سریعتر و با فیلامنت معمولی کندتر فرسوده میشود؛ نشانههای فرسودگی، افت قطر رشته و کیفیت سطح است. تعویض نازل در SE و KE با «نازلهای اختصاصی همان هاتاند» انجام میشود، نه نازلهای عمومی MK8.
- لوله PTFE داخلی هیتبریک SE: یکی از نقاط ضعف شناختهشده؛ کاربران گزارش تعویض آن با لوله باکیفیتتر (Capricorn) یا مهاجرت به هیتبریک تمامفلزی دادهاند. این قطعه ارزان است اما بیتوجهی به آن به گرفتگی و افت کیفیت میرسد.
- صفحه چاپ: صفحه PC در SE مقاومتر در برابر چسبیدن بیشازحد است اما با خراش و بیدقتی آسیب میبیند؛ صفحه PEI در KE چسبندگی خوبی دارد و با سرد شدن، قطعه خودش جدا میشود (البته برخی کاربران چسبندگی زیاد در حالت گرم را هم گزارش کردهاند). صفحههای جانشین در بازار برای هر دو موجود است.
- فنها، تسمهها، کوپلینگ، بلبرینگ میلههای خطی و نازل: قطعات پرمصرف فرسودگیاند؛ در KE چند کاربر «مرگ فن هاتاند» و در SE «صدای بلبرینگ میلههای خطی» را گزارش کردهاند.
- کالیبراسیون مجدد: برای هر دو، انتظار داشته باشید که هر چند هفته تا چند ماه یکبار تراز/آفست را بازبینی کنید، بهویژه پس از تعویض نازل، جابهجایی دستگاه یا تغییر ماده.
دسترسی به قطعات و ریسک توقف کار: بخش زیادی از بدنه، پایه، اکسترودر و الکترونیک (برد، نمایشگر، برد تغذیه، موتورها) بین SE و KE مشترک است و همین باعث میشود قطعات رایج در بازار ایران راحتتر پیدا شود. اقلام خاصتر (هاتاند تمامفلزی، دوربین هوشمند، سنسور G، کیت نازل یونیکورن، صفحه PEI) بیشتر از مسیر واردات تأمین میشوند و موجودی و قیمت آنها را باید هنگام خرید استعلام کنید. تجربه نشان میدهد که «قابل تعمیر بودن» این دو، مزیت بزرگ آنها در برابر رقبای کمتر شناختهشده است.
مصرف برق: مصرف اسمی هر دو ۳۵۰ وات است؛ مصرف میانگین در چاپ معمولی PLA بهمراتب پایینتر است، اما عدد اندازهگیریشده و معتبری برای میانگین مصرف در چاپ در منابع بررسیشده پیدا نشد؛ پس محاسبه هزینه برق را با احتیاط کنید (حداکثر ۳۵۰ وات بهعنوان سقف، نه میانگین).
هزینه مواد، ضایعات و چاپهای ناموفق: این بخش در عمل از خود دستگاه پرهزینهتر است. برای برآورد، از این فرمول شفاف استفاده کنید (هیچ عددی در آن فرض نشده است؛ عدد فیلامنت و قیمت را خودتان بگذارید):
هزینه مواد هر قطعه = (وزن قطعه ÷ ۱۰۰۰) × قیمت هر کیلوگرم فیلامنت × ضریب ضایعات
که ضریب ضایعات = ۱ + (نرخ شکست × نسبت مواد مصرفشده در چاپ ناموفق) + (ساپورت + بریم + پورج). در کار تجربی، ضریب ۱٫۱ تا ۱٫۳ در شروع کار و ۱٫۰۵ تا ۱٫۱ بعد از مهارت، واقعبینانه است. هزینه برق را جداگانه و بر پایه توان متوسط واقعی (نه ۳۵۰ وات اسمی) اضافه کنید.
تقسیمبندی هزینهها:
| دسته | اقلام |
|---|---|
| ضروری (اجتنابناپذیر) | فیلامنت، ابزار پایه (سیمچین، انبر، سوزن نازل، کاردک)، ماده شوینده صفحه، نازل یدکی، گریس/روغن برای پیچهای سرب و میلهها |
| اختیاری (کیفیت زندگی) | سنسور اتمام فیلامنت (SE)؛ دوربین هوشمند و سنسور جبران لرزش (KE)؛ چراغ LED؛ صفحه یدکی؛ خشککن فیلامنت |
| وابسته به نوع استفاده | نازل ۰٫۶ یا ۰٫۸ (چاپ سریع قطعات بزرگ)؛ نازل سختشده (مواد ساینده)؛ محفظه بسته (ABS/ASA یا محیط پرگردوغبار)؛ Sonic Pad و ارتقا به Klipper (SE)؛ هاتاند جانشین/ارتقایی (هر دو) |
۴-۶. مشکلات واقعی کاربران (با شرایط، علت و راهحل)
این بخش، تجربه کاربران است، نه آمار کارخانه. مشکلات یک کاربر را نمیتوان به همه دستگاهها تعمیم داد. در هر مورد، نوع مشکل (سختافزاری / نرمافزاری / ناشی از استفاده) مشخص شده است.
| مشکل | دستگاه\ | شرایط بروز\ | علت احتمالی\ | نوع\ | شیوع | راهحل / پیشگیری | عامل تعیینکننده خرید؟ | |
|---|---|---|---|---|---|---|---|---|
| ۱ | آفست Z خودکار دقیق نیست (نازل کمی بالاتر یا پایینتر) | هر دو (در KE بیشتر گزارششده) | بعد از Self-test/کالیبراسیون، در لایه اول | خطای ذاتی سنسور کرنش، داغ بودن نازل و باقیماندن مواد روی نازل هنگام اندازهگیری | نرمافزاری/سختافزاری | شایع | تمیز کردن نازل قبل از کالیبراسیون؛ اصلاح دستی آفست در حین چاپ لایه اول و ثبت مقدار در اسلایسر؛ خاموش کردن «کالیبراسیون خودکار قبل از هر چاپ» بعد از تثبیت مقدار | بله، اگر صبر و مهارت تنظیم ندارید — ولی راهحل قطعی دارد |
| ۲ | بازنویسی آفست Z دستی در هر چاپ | KE | وقتی گزینه کالیبراسیون قبل از هر چاپ فعال باشد | رفتار پیشفرض فریمور | نرمافزاری | شایع | اجرای کالیبراسیون فقط پس از تغییر شرایط، سپس غیرفعال کردن آن؛ در صورت root، ذخیره مقدار در کانفیگ با اسکریپتهای اجتماعی | خیر؛ قابل مدیریت |
| ۳ | «توده پلاستیک» دور هاتاند (Blob of Death) | KE (نسخههای اولیه) | چاپهای بلند و بینظارت، بعد از جدا شدن قطعه از بستر یا نشتی هاتاند | شل بودن پیچ نگهدارنده قطعه مسی هیتبریک / آببندی نامناسب؛ لایه اول ضعیف؛ سرعت و شتاب بیشازحد | سختافزاری + استفاده | در واحدهای قدیمی شایعتر؛ کاربران گزارش بهبود با هاتاند بهروزشده | بازبینی گشتاور پیچ هاتاند، تمیز نگه داشتن بستر، کاهش شتاب، نظارت بر چاپهای طولانی؛ ارتقای هاتاند با نازل بلندتر/یونیکورن (خرید جداگانه) | بله، اگر بدون نظارت و مداوم چاپ میکنید |
| ۴ | گرفتگی نازل و هاتاند | SE (بیشتر) و KE | پس از چند صد گرم چاپ، یا با فیلامنت نامرغوب/مرطوب | تخریب لوله PTFE داخلی هیتبریک SE؛ ذرات کربنی؛ دمای نامناسب | سختافزاری + استفاده | شایع در SE | تعویض لوله PTFE داخلی با نمونه باکیفیت یا مهاجرت به هیتبریک تمامفلزی؛ تمیز کردن سرد (Cold Pull)؛ نگهداری خشک فیلامنت | نسبی |
| ۵ | لایه اول نمیچسبد یا چروک میشود | هر دو | ابتدای چاپ، بهویژه روی صفحه چرب یا سرد | چربی دست روی صفحه، آفست اشتباه، دمای بستر، سرعت لایه اول بالا | استفاده + تنظیمات | بسیار شایع | شستوشوی صفحه با آب و مایع ظرفشویی و خشک کردن با پارچه نرم (روش کاربران مؤثرتر از الکل تنها)، تنظیم آفست، کاهش سرعت لایه اول | خیر |
| ۶ | جابهجایی لایه (Layer Shift) | هر دو، در KE هم گزارش شده | سرعت/شتاب بالا، تنش تسمه یا برخورد نازل با قطعه | تنش نامناسب تسمه، شل بودن پیچها، کابل گیرکننده | سختافزاری/تنظیمات | موردی تا متوسط | بازبینی تنش تسمهها، محکمکردن پیچهای قاب، کاهش شتاب (در KE حدود ۵۰۰۰–۶۰۰۰) | خیر |
| ۷ | رینگینگ/رزنانس در سرعت بالا | KE (و SE در سرعتهای بالا) | چاپ با سرعت ۳۰۰ mm/s به بالا | Input Shaping با مقادیر پیشفرض، نه اختصاصی | نرمافزاری | متوسط | خرید سنسور جبران لرزش و کالیبراسیون اختصاصی، یا تنظیم مقادیر در Klipper؛ کاهش سرعت گوشهها و تنظیم Pressure Advance | خیر |
| ۸ | صدای غیرعادی محور Y یا بلبرینگهای خطی | SE (و در KE با Y میلهای مشابه) | حرکت بستر در سرعت بالا یا پس از گردوغبار/خشکی | روانکاری ناکافی یا فرسودگی بلبرینگ | سختافزاری | متوسط | روانکاری دورهای میلهها با روغن مناسب؛ ویکی رسمی کریلیتی صفحه اختصاصی «صدای غیرعادی محور Y» دارد | خیر |
| ۹ | پیچهای شل کارخانه در واحدهای اولیه | هر دو (بیشتر در گزارشهای SE) | از ابتدای کار | کنترل کیفیت | سختافزاری (تولیدی) | موردی | بازبینی گشتاور پیچهای قاب، نازل و صفحه در روز اول — این کار را در چکلیست راهاندازی بگذارید | خیر، اما بازبینی اولیه ضروری است |
| ۱۰ | نمایشگر/سنسور دما خطا میدهد یا پس از فریمور بههم میریزد | هر دو (در KE پس از آپدیتها گزارش شده) | بعد از بهروزرسانی فریمور یا در واحد معیوب | ناسازگاری فریمور/سختافزار | نرمافزاری/سختافزاری | موردی | نصب فریمور رسمی، ریست کارخانه، بررسی اتصال ترمیستور؛ در KE بازگشت به نسخه قبلی | خیر |
| ۱۱ | نمیتوان کیفیت را در سرعت اسمی حفظ کرد | KE | سرعت ۵۰۰ mm/s با فیلامنت عمومی | محدودیت شارش حجمی فیلامنت عمومی | ناشی از استفاده | شایع (انتظار نادرست) | استفاده از فیلامنت پرسرعت یا کاهش سرعت به ۲۵۰–۳۰۰؛ تنظیم جریان | فقط اگر انتظار «چاپ بینقص در ۵۰۰» دارید |
| ۱۲ | توقف کار از نبود سنسور اتمام فیلامنت | SE | تمام شدن رول در چاپ طولانی | نبود قطعه در نسخه پایه | سختافزاری | وابسته به سبک کار | خرید کیت رسمی سنسور (سازگار با SE/KE) و بهروزرسانی فریمور به نسخهای که پشتیبانی میکند (نسخه ۱٫۰٫۶ به بالا طبق اعلام پشتیبانی کریلیتی) | بله برای تولید نیمهصنعتی |
۴-۷. اگر واقعاً به دستگاه بیشتری نیاز دارید
قبل از تصمیم، سه وضعیت را صادقانه ارزیابی کنید:
- اگر فقط PLA/PETG و قطعات تزئینی و کاربردی سبک میخواهید و بودجه هم محدود است: SE کافی است.
- اگر انتظار «روشن کن و چاپ کن، بدون دخالت» دارید: هیچکدام از این دو، آن تجربه را کامل نمیدهند. در همین بازه قیمتی، دستگاههایی مثل Bambu Lab A1 (که در سایت رویش صنعت هم عرضه میشود) در تجربه «بدون تنظیم» و سطح اتوماسیون جلوترند — با قیمت بالاتر و اکوسیستم بستهتر.
- اگر هدف تولید تجاری انبوه یا قطعات بزرگ صنعتی است: بهجای هر دوی اینها، پرینترهای بزرگتر یا دستگاههای بسته با محفظه گرم (یا مسیر دیگری مثل CNC برای قطعات بزرگ) انتخاب بهتری است.
بخش پنجم: انتخاب بر اساس نوع مشتری
معیار تصمیم: در هر ردیف، محدودیت اصلی آن کاربرد هم ذکر شده تا انتخاب، واقعبینانه باشد.
| کاربرد | گزینه مناسبتر | دلیل | محدودیت / هشدار |
|---|---|---|---|
| استفاده خانگی و سرگرمی | هر دو؛ KE اگر بودجه اجازه دهد | هر دو سادهاند؛ KE با اتصال شبکه و لایه اول خودکار راحتتر است | هر دو صدای محسوس دارند (\~۵۰ dB) و نباید داخل اتاق خواب کار کنند |
| افراد مبتدی و تازهکار | KE اگر بودجه آزاد؛ SE اگر بودجه سخت محدود است | KE رابط لمسی، Self-test، سنسور اتمام فیلامنت و حذف آبجکت خراب دارد و «شکست قابل بازیابی» را سادهتر میکند | در بودجه محدود، SE هم پاسخ میدهد، اما کاربر باید با اصلاح دستی آفست Z راحت باشد |
| دانشجویان و پروژههای دانشگاهی | SE برای پروژههای ساده و پرتعداد؛ KE برای پروژههای زمانمحور | در پروژههایی که ددلاین دارند، سرعت و پایش از راه دور KE ارزش زیادی دارد | برای پروژههای نیازمند تلرانس دقیق، هیچکدام ±۰٫۱ mm واقعی نمیدهند |
| مهندسی مکانیک و ساخت قطعات کاربردی | KE | هاتاند تمامفلزی ۳۰۰°C، ریل خطی، Klipper، دقت تکرارپذیری بهتر | بدون محفظه، ABS/ASA همچنان ریسک تاببرداشتن دارند |
| نمونهسازی سریع (Rapid Prototyping) | KE | سرعت واقعی ۱۵۰–۳۰۰ mm/s و شتاب بالا یعنی چرخه طراحی کوتاهتر | صرفهجویی زمانی به شرط استفاده از فیلامنت پرسرعت و تنظیم جریان محقق میشود |
| تولید قطعات صنعتی و سفارشی | KE (در حد کارگاه کوچک) | سرعت، سنسور اتمام فیلامنت، حذف آبجکت، شبکه | برای «تولید صنعتی» با تضمین ابعادی، هیچکدام مناسب نیستند |
| تولید محصولات قابل فروش | KE | تکرارپذیری بهتر + سرعت = هزینه تمامشده پایینتر | ریسک شکست چاپ و نسبت ضایعات، سود را میخورد؛ بیمهکننده اصلی، نظارت و نگهداری است |
| استفاده در کارگاه و کسبوکار | KE | چاپ شبکهای، چند دستگاه روی یک شبکه، مستندات سرویس | حتماً قطعات یدکی (نازل، هاتاند، فن) را از قبل موجود داشته باشید |
| چاپ قطعات بزرگ | SE با ۲۵۰ mm ارتفاع؛ KE با ۲۴۰ mm | SE در ارتفاع برتری جزئی دارد | هر دو در ابعاد نزدیک به سقف، ریسک جدا شدن و تاببرداشتن دارند |
| قطعات دقیق و جزئیات ظریف | KE | نازل پرجریان + ریل خطی + Klipper؛ گزارشها کیفیت سطح را در ۱۰۰–۱۵۰ mm/s «رقابتی با دستگاههای گرانتر» میدانند | برای جزئیات بسیار ریز، پرینتر رزینی گزینه درستتری است |
| مواد مهندسی و قطعات مقاوم | KE | پشتیبانی رسمی ABS/ASA و دمای ۳۰۰°C | بدون محفظه بسته، کار با ABS/ASA نیمهموفق است |
| چاپ انعطافپذیر (TPU) | هر دو قابل؛ KE راحتتر | دایرکتدرایو در هر دو وجود دارد | TPU نرمتر از ۹۵A در هیچکدام پشتیبانی رسمی ندارد؛ سرعت باید ۳۰–۵۰ mm/s باشد |
| تولید انبوه یا چاپ طولانیمدت | KE | سنسور اتمام فیلامنت، حذف آبجکت، پایش از راه دور | برای تولید انبوه واقعی (چند دستگاه ۲۴ ساعته)، هر دو زیر سطح موردنیازند |
یک هشدار مهم: اگر نیاز اصلی شما «چاپ پیوسته و بینظارت برای چند ماه» است، هیچکدام از این دو، ماشین بدوننگهداری نیستند. در آن سناریو، هزینه واقعی شامل قطعات یدکی، نازل مصرفی و زمان رسیدگی است.
بخش ششم: جدول امتیازدهی و جمعبندی
روش امتیازدهی: هر معیار از ۱ تا ۱۰ و بر پایه شواهد جمعآوریشده (مشخصات رسمی، بررسیهای مستقل و گزارش تجمعی کاربران) امتیاز گرفته است، نه بر پایه سلیقه. سپس دو وزندهی نمونه انجام شده تا نشان دهد «امتیاز کلی» چطور با نیاز خریدار تغییر میکند. امتیاز کلی جایگزین نیاز واقعی شما نیست.
جدول امتیاز و دلیل
| معیار | SE | KE | دلیل کوتاه |
|---|---|---|---|
| کیفیت چاپ | ۷ | ۸ | KE: هاتاند تمامفلزی، ریل خطی X و Klipper کیفیت را در سرعتهای بالاتر حفظ میکند (امتیاز ۲۸/۳۰ در آزمون TechRadar). SE: کیفیت خوب در سرعت محدودتر + وابستگی بیشتر به تنظیم لایه اول |
| سرعت عملی | ۶ | ۹ | بازه کیفیتمحور مستقل: \~۸۰–۱۲۰ در برابر \~۱۵۰–۳۰۰ mm/s؛ شتاب ۲۵۰۰ در برابر ۸۰۰۰ |
| حجم ساخت | ۸ | ۷ | SE: ۲۲۰×۲۲۰×۲۵۰؛ KE: ۲۲۰×۲۲۰×۲۴۰ (۱۰ mm کمتر در Z) |
| تنوع مواد | ۶ | ۸ | فهرست رسمی SE: PLA/PETG/TPU95A؛ KE: PLA/PETG/ABS/ASA/TPU95A با نازل ۳۰۰°C |
| سهولت استفاده | ۷ | ۸ | KE: نمایشگر لمسی، Self-test، شبکه؛ SE: ساده اما کمابزار و نیازمند اصلاح دستی آفست |
| امکانات هوشمند | ۴ | ۸ | KE: Wi-Fi/LAN/ابر، حذف آبجکت، سنسور اتمام فیلامنت، پیشنمایش مدل (دوربین و G-Sensor اختیاری)؛ SE: تقریباً هیچکدام |
| پایداری و قابلیت اطمینان | ۶ | ۷ | هر دو گزارشهای پراکنده کنترل کیفیت دارند؛ KE مزیت مکانیکی (ریل خطی) و نرمافزاری دارد، اما تاریخچه Blob در نسخههای اولیه نقطه منفی است |
| هزینه نگهداری | ۷ | ۷ | قطعات مشترک و ارزان؛ SE در مصارف کمتناوب ارزانتر، KE بهازای هر قطعهٔ چاپشده بهصرفهتر |
| تعمیرپذیری | ۷ | ۸ | KE: سورسباز Klipper + root رسمی + ویکی کد خطا و ویدیو؛ SE: مکانیک ساده و جامعه بزرگ اما نسخه بسته و کمتر قابل توسعه |
| مناسب برای مبتدی | ۷ | ۸ | KE به لطف اتوماسیون و بازیابی خطا؛ SE در بودجه محدود با پذیرش چند تنظیم دستی |
| مناسب برای کاربردهای مهندسی | ۶ | ۸ | KE: دما و شارش بالاتر، پشتیبانی رسمی ABS/ASA، دقت تکرارپذیری بهتر |
| ارزش خرید | ۹ | ۸ | SE: بالاترین نسبت امکانات به قیمت در رده خود؛ KE: ارزش بالا در رده میانرده، ولی گرانتر |
سه وزندهی نمونه (روش شفاف)
| سناریو (وزنها) | SE | KE |
|---|---|---|
| متوازن: کیفیت ۱۵، پایداری ۱۵، سرعت ۱۰، مواد ۱۰، سهولت ۱۰، نگهداری ۱۰، حجم ۵، هوشمند ۵، تعمیر ۵، مبتدی ۵، مهندسی ۵، ارزش ۵ | ۶٫۶ / ۱۰ | ۷٫۸ / ۱۰ |
| مبتدی و خانگی: ارزش ۲۵، سهولت ۲۰، مبتدی ۲۰، کیفیت ۱۵، پایداری ۱۰، هوشمند ۵، نگهداری ۵ | ۷٫۳ / ۱۰ | ۷٫۹ / ۱۰ |
| کارگاهی و مهندسی: کیفیت ۲۰، پایداری ۲۰، مواد ۱۵، سرعت ۱۵، تعمیر ۱۰، مهندسی ۱۰، نگهداری ۱۰ | ۶٫۴ / ۱۰ | ۷٫۹ / ۱۰ |
خواندن این اعداد: در هر سه سناریو، KE عدد بالاتری میگیرد — چون در همه معیارها بهجز حجم ساخت و ارزش خرید (به قیمت مطلق) برتری فنی دارد. اما اگر بودجه، معیار اول باشد، وزن «ارزش خرید» به ۴۰ میرسد و نتیجه به تعادل نزدیک میشود. یعنی بازی را بودجه شما تعیین میکند، نه جدول.
برندگان به تفکیک
| عنوان | برنده | توضیح |
|---|---|---|
| کیفیت چاپ | Ender-3 V3 KE | کیفیت پایدارتر در سرعت بالاتر (هاتاند + ریل خطی + Klipper) |
| سرعت | Ender-3 V3 KE | اختلاف معنادار و مستند (۵۰۰ در برابر ۲۵۰ اسمی؛ ۳۰۰ در برابر ۱۸۰ معمول اعلامی) |
| سهولت استفاده | Ender-3 V3 KE | نمایشگر لمسی، Self-test، شبکه، سنسور اتمام فیلامنت (با فرض پذیرش نیاز به کالیبراسیون آفست) |
| هزینه نگهداری | نامشخص / مساوی | هزینه قطعات مشابه است؛ SE برای مصارف کم، KE برای بهرهوری بالا. بدون داده قیمت قطعی بازار ایران، اعلام برنده قطعی علمی نیست |
| کاربردهای مهندسی | Ender-3 V3 KE | دما و مواد و تکرارپذیری بهتر |
| ارزش خرید | وابسته به بودجه | SE بهترین ارزش در رده اقتصادی؛ KE بهترین ارزش در رده میانرده — اعلام یک برنده مطلق گمراهکننده است |
| بهترین انتخاب برای مبتدی | KE (اگر بودجه اجازه دهد) — در غیر این صورت SE | با بودجه محدود، SE همچنان انتخاب قابل دفاعی است |
| بهترین انتخاب برای استفاده حرفهای | KE برای کارگاه کوچک/نمونهسازی | برای تولید صنعتی پیوسته، هیچکدام گزینه حرفهای نیستند |
بخش هفتم: پرسشهای متداول مشتریان
۱) برای یک مبتدی، کدام مدل بهتر است؟ اگر بودجه اجازه دهد، Ender-3 V3 KE: نمایشگر لمسی، تراز خودکار با Self-test یکمرحلهای، سنسور اتمام فیلامنت و حذف آبجکت خراب، تحمل خطای بیشتری به شما میدهد. اگر بودجه سخت محدود است، SE هم گزینه بدی نیست، اما باید بپذیرید که گاهی باید آفست Z را دستی تنظیم کنید و چاپ را از کارت حافظه اجرا کنید.
۲) کیفیت چاپ کدام بهتر است؟ KE. دلیلش سه چیز است: هاتاند تمامفلزی با شارش بالاتر و پایداری دمایی بهتر، ریل خطی فولادی روی محور X، و فریمور Klipper با Input Shaping که ارتعاشات را در سرعت بالا کنترل میکند. در سرعتهای پایین و مواد ساده، کیفیت هر دو به هم نزدیک میشود.
۳) کدام سریعتر چاپ میکند و در عمل چقدر؟ KE. سرعت اسمی ۵۰۰ mm/s در برابر ۲۵۰ mm/s و شتاب ۸۰۰۰ در برابر ۲۵۰۰. اما سقف واقعی: برای چاپ باکیفیت، KE حدود ۱۵۰ تا ۳۰۰ mm/s و SE حدود ۸۰ تا ۱۲۰ mm/s است. رسیدن به سرعتهای بالای KE به فیلامنت پرسرعت و تنظیم جریان نیاز دارد.
۴) کدام برای قطعات مهندسی و کاربردی مناسبتر است؟ KE، چون پشتیبانی رسمی از ABS و ASA، نازل تا ۳۰۰°C و تکرارپذیری بهتر دارد. اما برای قطعات بزرگ ABS، بدون محفظه بسته انتظار تاببرداشتن داشته باشید. برای قطعات PLA/PETG کاربردی، SE هم کار را انجام میدهد.
۵) هر دستگاه چه فیلامنتهایی را پشتیبانی میکند؟ SE (رسمی): PLA، PETG، TPU با سختی 95A. KE (رسمی): PLA، PETG، ABS، ASA، TPU 95A. مواد ساینده مثل PLA-CF و PA-CF در فهرست رسمی هیچکدام نیستند و نازل سختشده لازم دارند.
۶) میتوانم از فیلامنت برندهای دیگر (مثل eSUN یا Sunlu) استفاده کنم؟ بله. هیچ فیلامنت اختصاصی یا شناسایی هوشمند اجباری وجود ندارد؛ هر فیلامنت ۱٫۷۵ میلیمتری کار میکند. تنها نکته: برای رسیدن به سرعتهای خیلی بالا در KE، فیلامنتهای پرسرعت (با شارش حجمی بالاتر) نتیجه بهتری میدهند.
۷) کدام برای استفاده مداوم و چاپ طولانیمدت مناسبتر است؟ KE، بهخاطر سنسور اتمام فیلامنت، حذف آبجکت خراب و پایش شبکهای. ولی نکته مهم: در نسخههای اولیه KE مشکل «توده پلاستیک دور هاتاند» در چاپهای بینظارت شایع بود؛ پس اگر چاپهای طولانی بدون نظارت میکنید، بازبینی هاتاند و تنظیم شتاب کمتر را جدی بگیرید.
۸) هزینه نگهداری کدام کمتر است؟ در هزینه قطعات، اختلاف چشمگیری وجود ندارد چون بسیاری از اجزا مشترک است. SE برای کسی که ماهی چند بار چاپ میکند ارزانتر میماند؛ KE برای کسی که مداوم چاپ میکند بهازای هر قطعه بهصرفهتر است. قیمت قطعات را باید از فروشنده استعلام کنید.
۹) تعمیرپذیری کدام بهتر است؟ کدام قطعات پیدا میشود؟ هر دو قابل تعمیرند و ویکی رسمی کریلیتی برای هر دو، ویدیوهای تعویض قطعه و فهرست قطعات (Exploded View) دارد. KE یک مزیت اضافه دارد: سورس کد Klipper منتشرشده و امکان root رسمی. اقلام پرمصرف (نازل، صفحه، فن، تسمه) رایجاند، ولی اقلام خاصتر مثل کیت نازل یونیکورن یا سنسور جبران لرزش، بیشتر از مسیر واردات تأمین میشوند.
۱۰) آیا دستگاه به اینترنت یا حساب کاربری نیاز دارد؟ SE: نه. KE: برای قابلیتهای ابری و اپ موبایل بله، ولی میتوانید فقط با فلش USB یا چاپ شبکهای محلی (LAN) کار کنید. هیچکدام برای چاپ معمولی به اینترنت وابسته نیستند.
۱۱) کنترل و پایش از راه دور چطور است؟ KE: از طریق اپ موبایل و نرمافزار Creality Print، با قابلیت پیشرفت چاپ و اعلان؛ برای تصویر زنده باید دوربین هوشمند را جداگانه بخرید. SE: هیچ کنترل از راه دوری ندارد؛ برای افزودن آن باید Sonic Pad یا مسیر Klipper (غیررسمی) را در نظر بگیرید.
۱۲) کدام فضای کمتری اشغال میکند و صدایش چقدر است؟ SE باریکتر است (۳۴۹ در برابر ۴۳۳ میلیمتر عرض) و ۷٫۱ در برابر ۷٫۸ کیلوگرم وزن دارد. صدای هر دو رسماً اعلام نشده؛ در بررسیهای مستقل هر دو حدود ۵۰ دسیبل در حال کار گزارش شدهاند که برای اتاق کار قابل تحمل، ولی برای اتاق خواب مناسب نیست.
۱۳) آیا خرید مدل گرانتر (KE) ارزش دارد؟ اگر اختلاف قیمت برای شما تعیینکننده نیست، بله — KE در سرعت، مواد، امکانات و تجربه روزمره بهتر است و در طول عمر دستگاه، تفاوت را حس میکنید. اگر بودجه محدود است، SE همان کارهای اصلی (PLA/PETG/TPU) را انجام میدهد و «گرانتر بودن» بهتنهایی دلیل بهتر بودن نیست.
۱۴) چه لوازم جانبی باید همراه دستگاه تهیه شود؟ ضروری: فیلامنت (حداقل یک رول PLA و یک رول PETG)، سوزن نازل و نازل یدکی، انبر و سیمچین، کاردک و ابزار جداسازی، شوینده مناسب صفحه (آب و مایع ظرفشویی یا IPA)، گریس برای پیچهای سرب/روانکننده میلهها. توصیهشده: خشککن یا محفظه نگهداری فیلامنت؛ برای SE کیت سنسور اتمام فیلامنت؛ برای KE سنسور جبران لرزش و در صورت نیاز دوربین هوشمند؛ برای ABS/ASA محفظه بسته.
۱۵) پیش از خرید چه محدودیتهایی را باید بپذیرم؟ ۱) هر دو فریم باز دارند؛ ABS/ASA کار «مقداری تنظیم» است. ۲) دقت واقعی ابعادی ±۰٫۱ میلیمتر نیست (بازه گزارششده برای KE حدود ۰٫۱ تا ۰٫۲۹ میلیمتر خطا). ۳) آفست Z خودکار به تنظیم دستی نیاز پیدا میکند. ۴) برای سرعتهای بالا باید فیلامنت مناسب و تنظیم جریان داشته باشید. ۵) قطعات مصرفی (نازل، صفحه، فن) هزینه دارند و باید برنامه تأمین داشته باشید. ۶) برای کار با پودر پیویسی، چرم، استایرن و سایر موادی که بخار مضر تولید میکنند، حتی با فریم باز، تهویه مناسب محیط لازم است.
بخش هشتم: نتیجهگیری و پیشنهاد خرید
خلاصه یکخطی: این دو، دو رقیب نیستند؛ دو سطح از یک مسیرند. SE پله ورود است و KE پله بعدی.
کی خرید Ender-3 V3 SE منطقی است؟
- بودجه سختگیرانه دارید و میخواهید با کمترین هزینه وارد پرینت سهبعدی شوید.
- کار شما PLA و PETG و TPU و قطعات تزئینی/کاربردی سبک است.
- دستگاه در محیطی کار میکند که شبکه و اتوماسیون مهم نیست.
- حاضرید چند دقیقه وقت بگذارید و آفست Z را روی هر رول/هر شرایط تنظیم کنید.
- ارتفاع ۲۵۰ میلیمتری برای شما (در برابر ۲۴۰) واقعاً ارزش دارد.
کی خرید Ender-3 V3 KE منطقی است؟
- میخواهید با یک خرید، چند سال کار جدیتر انجام دهید و «ارتقای بعدی» را از سر بگذرانید.
- سرعت برای شما معنی اقتصادی دارد (نمونهسازی، سفارش مشتری، پروژه دانشگاهی با ددلاین).
- به ABS/ASA یا دمای بالاتر فکر میکنید (با این آگاهی که محفظه لازم است).
- کنترل از راه دور، چاپ شبکهای و نظارت بر چاپ برایتان مهم است.
- میخواهید در آینده دستگاه را با سورسباز Klipper و افزونههای رسمی شخصیسازی کنید.
کی بهتر است اول نیاز خود را دقیقتر مشخص کنید؟
- اگر نمیدانید چه مادهای برای قطعاتتان مناسب است: ابتدا نمونهسازی برونسپاری کنید تا مشخص شود PLA کافی است یا به PETG/ASA نياز دارید. خرید دستگاه قبل از این تصمیم، معمولاً به خرید دوباره منتهی میشود.
- اگر حجم ساخت موردنیازتان بیش از ۲۲۰ میلیمتر است: هیچکدام از این دو مناسب نیستند؛ به مدلهای بزرگتر یا مسیر دیگری مثل CNC بروید.
- اگر هدف «قطعه دقیق با تلرانس بالا یا جزئیات مینیاتوری» است: مسیر درست، پرینتر رزینی یا ماشینکاری است، نه این دو.
- اگر هدف «تولید انبوه بدون اپراتور» است: به دستگاههای بسته و پرینتفارممحور فکر کنید؛ این دو برای آن سطح طراحی نشدهاند.
معیار تصمیم نهایی (سه سؤال):
۱) چه مادهای؟ (اگر ABS/ASA ⇒ فقط KE)
۲) چه سرعتی و چه حجمی؟ (اگر ارتفاع بیش از ۲۴۰ یا سرعت کم کافی است ⇒ SE)
۳) چه سطحی از نظارت و اتوماسیون؟ (اگر شبکه و مانیتورینگ لازم است ⇒ KE)
https://rooyeshsanat.com/nhtUw5
کپی آدرس