

Stringing در پرینتر 3 بعدی چیست؟


Stringing در پرینتر 3 بعدی چیست؟
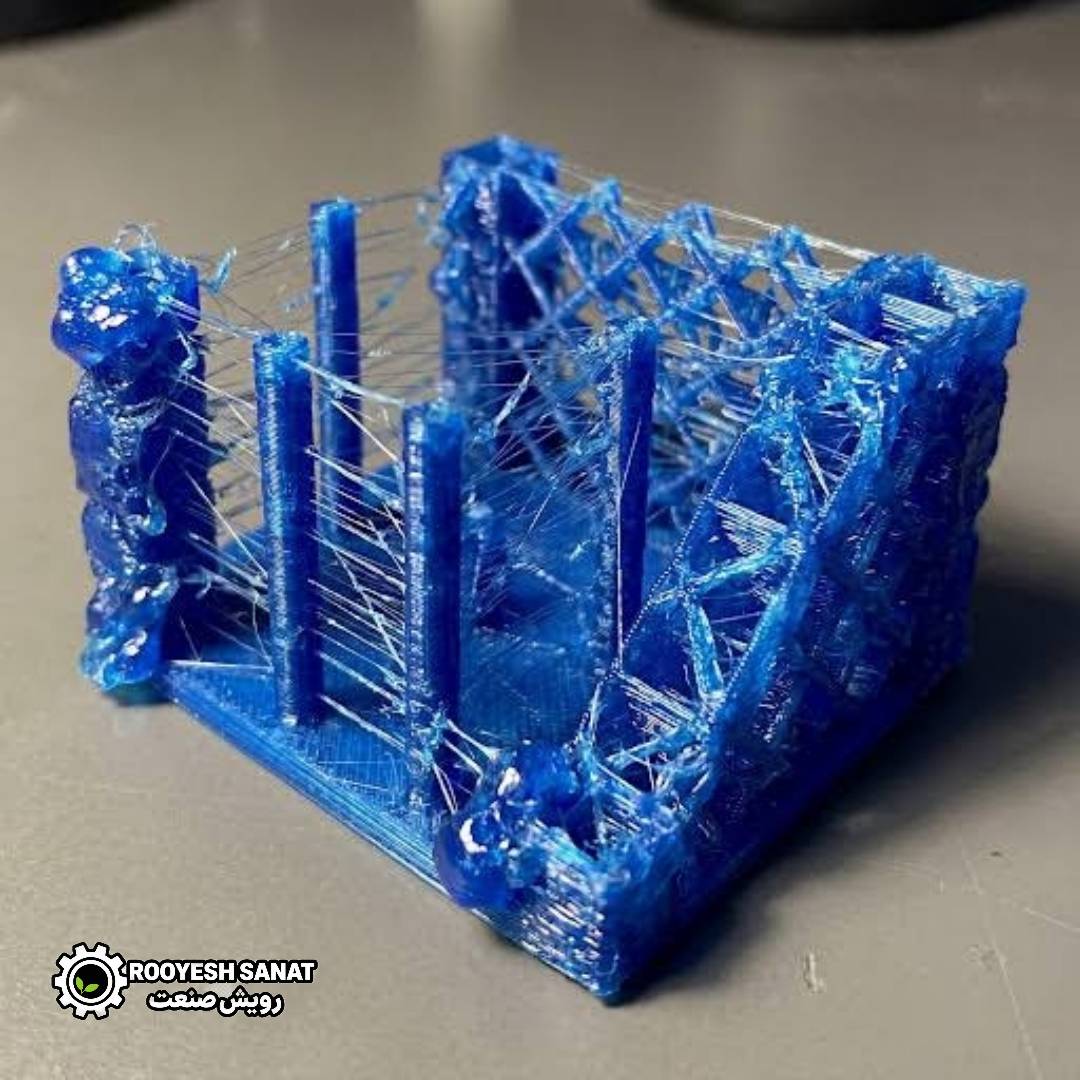
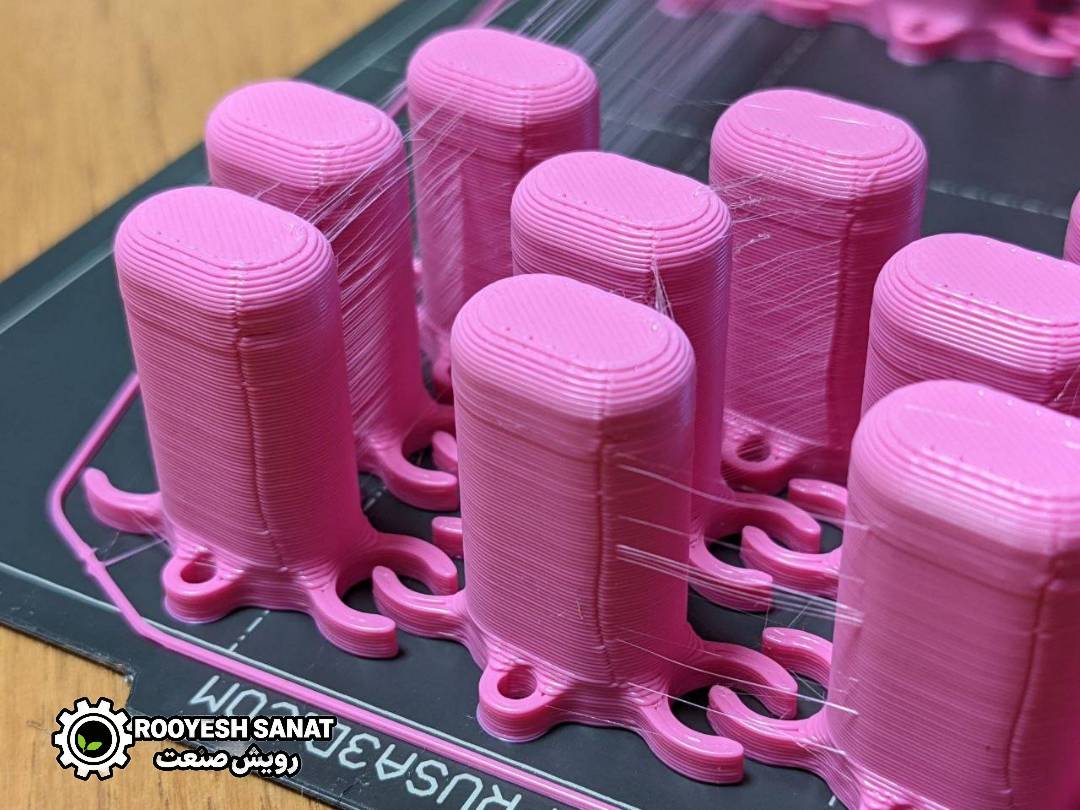
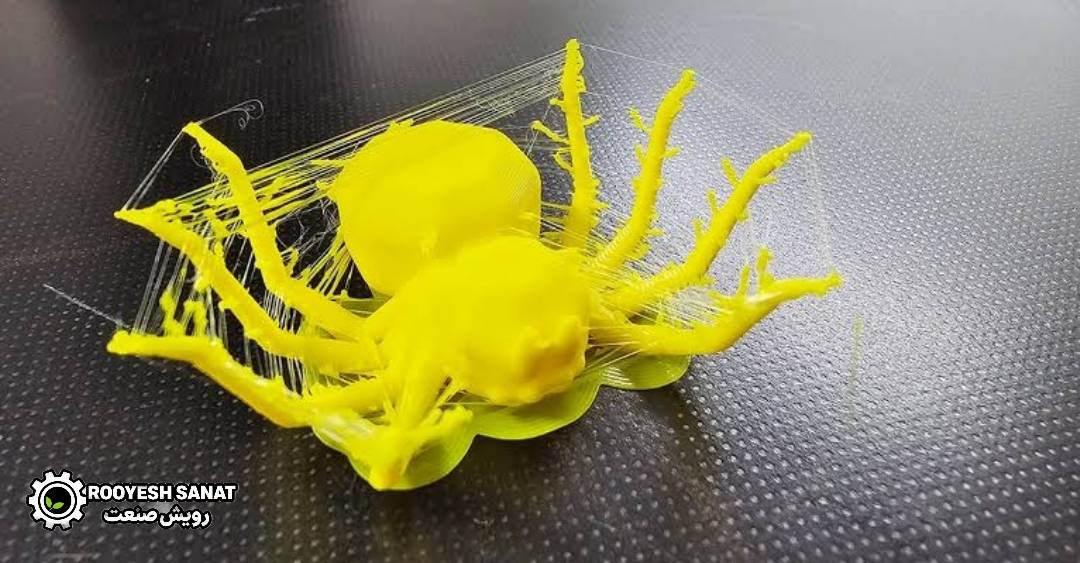
اگر بعد از چاپ یک قطعه، بین بخشهای مختلف آن رشتههای بسیار نازک پلاستیک مشاهده میکنید، احتمالاً با مشکلی به نام Stringing مواجه هستید. در این حالت، نازل هنگام جابهجایی از یک قسمت مدل به قسمت دیگر، مقدار کمی فیلامنت را به بیرون هدایت میکند. این فیلامنت بهصورت رشتههای باریک بین قسمتهای مختلف قطعه باقی میماند و ظاهری شبیه تار عنکبوت ایجاد میکند. Stringing که گاهی همراه با اصطلاح Oozing یا تراوش فیلامنت از نازل مطرح میشود، یکی از مشکلات رایج در پرینترهای سهبعدی FDM/FFF است. دمای بیش از حد نازل، تنظیم نامناسب Retraction، رطوبت فیلامنت و وضعیت نازل و Hotend از عواملی هستند که میتوانند این مشکل را تشدید کنند.
Stringing در پرینتر 3 بعدی چیست؟
چرا Stringing اتفاق میافتد؟
برای درک علت این مشکل باید به لحظهای توجه کنیم که پرینتر از یک قسمت مدل به قسمت دیگری حرکت میکند. در حالت ایدهآل، هنگام حرکت بدون چاپ، خروجی فیلامنت باید متوقف شود. اما اگر فشار داخل نازل زیاد باشد یا تنظیمات Retract مناسب نباشد، مقداری فیلامنت همچنان از نازل خارج میشود. نتیجه، رشتههای نازکی است که بین دو قسمت چاپشده باقی میمانند. مهمترین عوامل عبارتاند از:
- دمای بیش از حد نازل
- تنظیم نامناسب Retraction
- سرعت نامناسب Retract
- مرطوب بودن فیلامنت
- کثیف بودن نازل
- تنظیمات نامناسب Slicer
- انتخاب مسیر حرکتی نامناسب
- مشکلات Hotend یا Heatbreak
- ویژگی خود فیلامنت
مهمترین علتهای Stringing و روش رفع آنها
۱. دمای نازل بیش از حد بالاست
یکی از اولین مواردی که هنگام مشاهده Stringing باید بررسی شود، دمای نازل است. هرچه دمای ماده بالاتر باشد، فیلامنت روانتر میشود و احتمال خروج ناخواسته آن در زمان حرکت نازل افزایش پیدا میکند. در راهنمای Prusa نیز کاهش دمای نازل بهعنوان یکی از روشهای کاهش Stringing پیشنهاد شده است؛ این شرکت برای آزمایش، کاهش حدود ۵ تا ۱۰ درجه سانتیگراد و بررسی نتیجه را مطرح میکند.
راهکار
بهجای تغییر شدید دما، آن را بهصورت مرحلهای کاهش دهید و یک تست کوچک چاپ کنید.
مثلاً:
دمای فعلی → ۵ درجه کاهش → تست → بررسی نتیجه → در صورت نیاز کاهش مجدد
نکته مهم این است که دمای مناسب برای همه فیلامنتها یکسان نیست و باید محدوده پیشنهادی سازنده همان فیلامنت را در نظر گرفت.
۲. تنظیم Retraction مناسب نیست
اRetraction یکی از مهمترین تنظیمات برای کنترل Stringing است. در زمان Retraction، اکسترودر مقدار مشخصی از فیلامنت را به سمت عقب میکشد تا فشار و مقدار ماده موجود در نازل کاهش پیدا کند. سپس هنگامی که پرینتر به نقطه بعدی میرسد، اکسترودر دوباره فیلامنت را به سمت نازل هدایت میکند. بنابراین اگر Retraction بیش از حد کم باشد، احتمال باقی ماندن رشتههای فیلامنت افزایش پیدا میکند. اگر بیش از حد زیاد شود نیز ممکن است مشکلات دیگری مانند Extrusion نامنظم، سایش فیلامنت یا حتی گرفتگی ایجاد شود.
دو پارامتر مهم Retraction
Retraction Distance:
مقدار فیلامنتی که در زمان این عمل به عقب کشیده میشود.
Retraction Speed:
سرعت انجام این حرکت.
این دو مقدار باید متناسب با نوع اکسترودر، مسیر عبور فیلامنت، نوع ماده و پروفایل پرینتر تنظیم شوند.
۳. نوع اکسترودر اهمیت دارد
تنظیمات Retraction برای تمام پرینترها یکسان نیست. در پرینترهای Direct Drive، مسیر فیلامنت بین اکسترودر و نازل کوتاهتر است؛ بنابراین معمولاً به مقدار Retraction متفاوتی نسبت به سیستمهای Bowden نیاز دارند. در سیستم Bowden، فاصله اکسترودر تا Hotend بیشتر است و رفتار فیلامنت هنگام عقبکشیدن متفاوت خواهد بود. به همین دلیل، استفاده از یک عدد ثابت برای تمام پرینترها روش مناسبی نیست. بهتر است از پروفایل سازنده دستگاه یا Slicer شروع کنید و سپس با تست Retraction تنظیمات را اصلاح کنید.
۴. فیلامنت رطوبت جذب کرده است
یکی از دلایلی که گاهی نادیده گرفته میشود، رطوبت فیلامنت است. بسیاری از مواد مورد استفاده در پرینت سهبعدی رطوبت محیط را جذب میکنند. میزان حساسیت مواد با یکدیگر متفاوت است؛ موادی مانند Nylon، PVA و TPU معمولاً نسبت به رطوبت حساستر هستند. فیلامنت مرطوب میتواند علاوه بر Stringing، مشکلاتی مانند:
- حباب هنگام خروج از نازل
- صدای ترقتروق هنگام اکستروژن
- کاهش کیفیت سطح
- ضعف در Extrusion
- کاهش چسبندگی بین لایهها
ایجاد کند.
راهکار
اگر با یک قرقره خاص Stringing شدید دارید، اما همان تنظیمات با قرقره دیگری نتیجه بهتری میدهد، رطوبت فیلامنت را بررسی کنید.
برای نگهداری بهتر:
فیلامنت → بستهبندی مناسب → محیط خشک → ماده رطوبتگیر
و برای مواد حساس، در صورت نیاز از Filament Dryer استفاده کنید.
۵. نازل کثیف است
گاهی مشکل از تنظیمات Slicer نیست. باقیماندن مواد روی نازل میتواند باعث شود فیلامنت هنگام حرکت نازل به سطح قطعه یا رشتههای قبلی بچسبد و ظاهر Stringing ایجاد کند. بهخصوص هنگام تغییر مکرر مواد، تمیز بودن نازل اهمیت بیشتری پیدا میکند. Prusa نیز تمیز کردن نازل و حذف باقیمانده مواد را در عیبیابی Stringing توصیه میکند.
قبل از تغییر تنظیمات، بررسی کنید:
- نوک نازل تمیز باشد.
- فیلامنت سوخته روی نازل وجود نداشته باشد.
- خروج فیلامنت یکنواخت باشد.
- Hotend بهدرستی مونتاژ شده باشد.
۶. مسیر حرکت نازل Stringing را تشدید میکند
همه Stringingها فقط به دما و Retraction مربوط نیستند. اگر مسیر حرکت نازل بین دو بخش مدل از روی فضای خالی زیادی عبور کند، احتمال باقی ماندن رشته افزایش پیدا میکند. در برخی Slicerها گزینههایی برای کاهش این حرکتها وجود دارد. برای مثال، در PrusaSlicer گزینههایی مانند Avoid crossing perimeters میتوانند مسیر حرکت نازل را به شکلی تنظیم کنند که عبور از بخشهای مختلف مدل کاهش پیدا کند. بنابراین گاهی با اصلاح Travel Path میتوان Stringing را بدون تغییر شدید پارامترهای اصلی کاهش داد.
۷. سرعت حرکت نازل را بررسی کنید
سرعت Travel نیز میتواند در نتیجه نهایی تأثیر داشته باشد. اگر نازل هنگام حرکت بین دو نقطه زمان بیشتری در مسیر باشد، فرصت بیشتری برای خروج ناخواسته فیلامنت وجود خواهد داشت. از طرف دیگر، افزایش بیش از حد سرعت یا تنظیم نامناسب Retract نیز میتواند مشکلات دیگری ایجاد کند. بنابراین بهتر است سرعت حرکت، Retraction Speed و سایر پارامترها بهصورت هماهنگ تنظیم شوند.
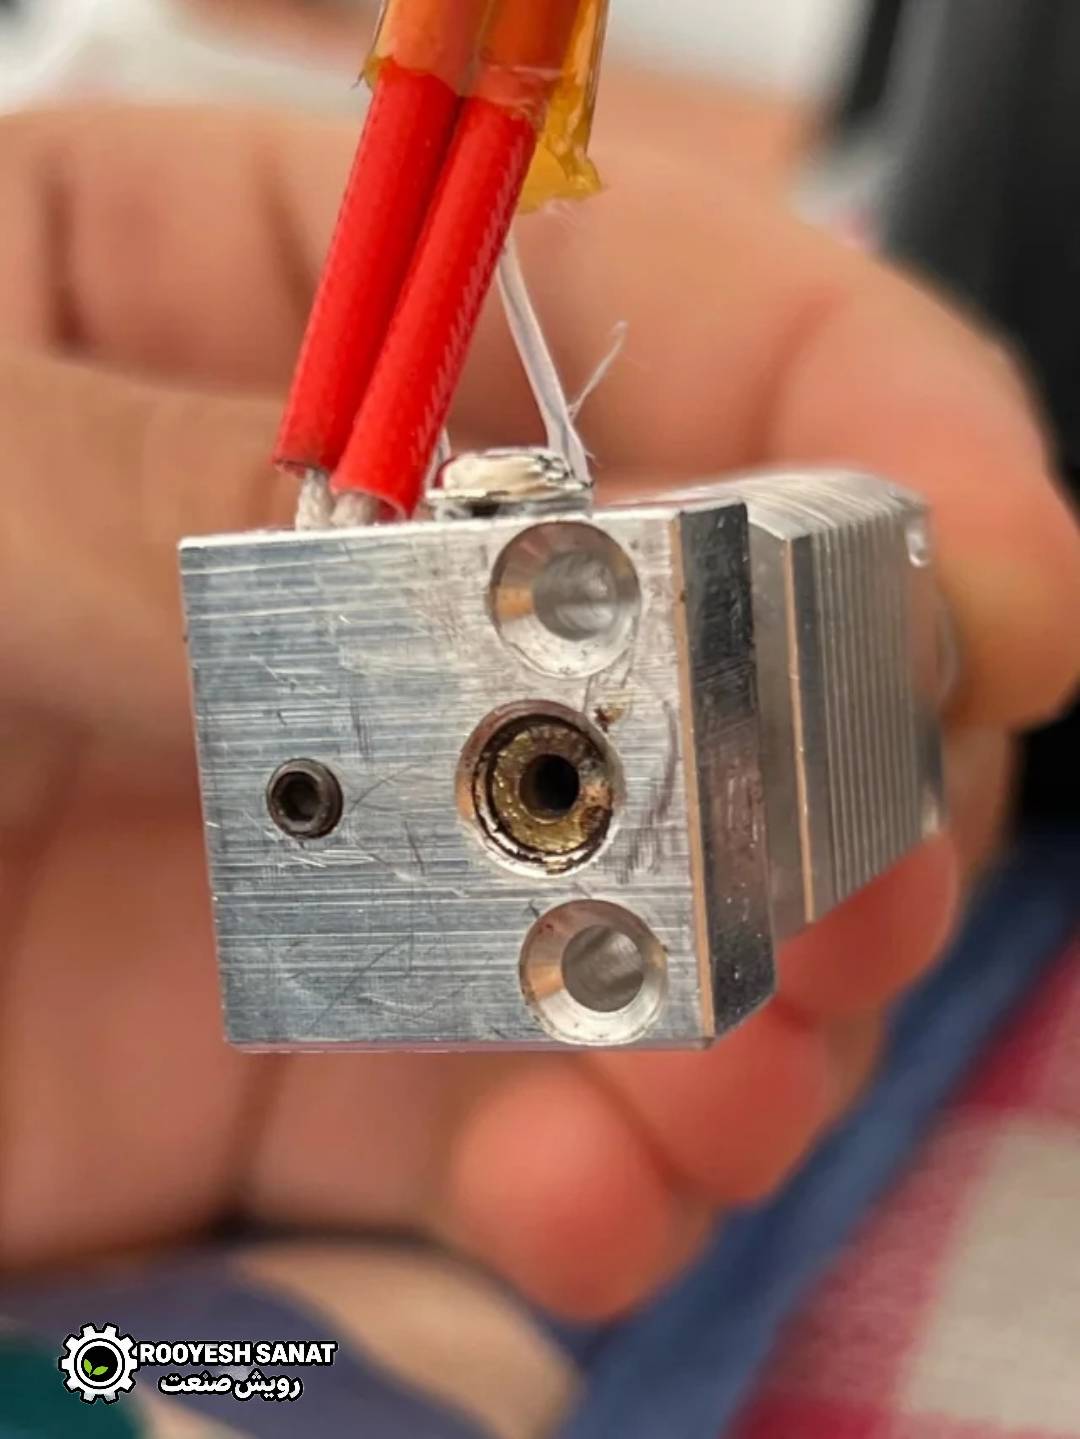
۸. مشکل از Hotend است
اگر با وجود تنظیم صحیح دما و Retraction همچنان Stringing شدید دارید، بهتر است سختافزار را بررسی کنید.
مشکلاتی مانند:
- مونتاژ نامناسب Hotend
- انتقال حرارت نامناسب
- Heatbreak
- باقیماندن مواد داخل نازل
- مشکل در مسیر عبور فیلامنت
میتوانند روی خروج ماده از نازل تأثیر بگذارند.
آیا همه فیلامنتها به یک اندازه Stringing دارند؟
خیر. رفتار مواد مختلف هنگام گرم شدن و خروج از نازل یکسان نیست. برای مثال، PETG بهطور شناختهشده میتواند نسبت به Stringing حساستر باشد و تنظیم مناسب Retraction، دما و خنککاری در آن اهمیت بیشتری پیدا کند. فیلامنتهای انعطافپذیر مانند TPU نیز میتوانند به دلیل ویژگیهای ماده و حساسیت به رطوبت، نیازمند تنظیم دقیقتری باشند. بنابراین اگر یک پروفایل برای PLA نتیجه خوبی دارد، نباید انتظار داشت همان تنظیمات بدون تغییر برای PETG یا TPU نیز بهترین نتیجه را بدهد.
بهترین روش برای پیدا کردن تنظیمات مناسب چیست؟
بهجای تغییر همزمان چند پارامتر، بهتر است یک فرآیند مرحلهای داشته باشید.
مرحله اول: فیلامنت را بررسی کنید
آیا فیلامنت مدت زیادی در محیط باز بوده است؟
اگر احتمال جذب رطوبت وجود دارد، ابتدا وضعیت نگهداری و خشک بودن آن را بررسی کنید.
مرحله دوم: نازل را بررسی کنید
نازل را تمیز کنید و مطمئن شوید خروج فیلامنت یکنواخت است.
مرحله سوم: دما را بررسی کنید
از محدوده پیشنهادی تولیدکننده شروع کنید و در صورت مشاهده Stringing، تغییرات کوچک ایجاد کنید.
مرحله چهارم: Retraction را تنظیم کنید
یک مدل تست Retraction چاپ کنید و مقدار مناسب را پیدا کنید.
مرحله پنجم: Travel را بررسی کنید
اگر هنوز رشتههایی بین قطعات وجود دارد، مسیر حرکت نازل و تنظیمات Travel را بررسی کنید.
مرحله ششم: نتیجه را ثبت کنید
مقدار دما، Retraction Distance و Retraction Speed را برای فیلامنت موردنظر ثبت کنید تا در چاپهای بعدی دوباره از ابتدا آزمایش نکنید.
جدول عیبیابی سریع Stringing
| نشانه | علت احتمالی | اقدام پیشنهادی |
|---|---|---|
| رشتههای بسیار نازک بین دو قطعه | دمای زیاد | کاهش تدریجی دما |
| Stringing شدید بعد از باز ماندن قرقره | رطوبت فیلامنت | خشککردن و نگهداری صحیح |
| رشتهها با تغییر Retraction کمتر میشوند | تنظیم Retract نامناسب | تست Distance و Speed |
| رشتههای چسبیده به نازل | کثیفی نازل | تمیز کردن نازل |
| مشکل فقط در PETG | ویژگی ماده یا تنظیمات نامناسب | پروفایل اختصاصی PETG |
| مشکل شدید در TPU | رطوبت یا رفتار ماده | خشککردن و تنظیم دقیق |
| Stringing با وجود تنظیمات مناسب | مشکل Hotend | بررسی Hotend و Heatbreak |
| رشتهها عمدتاً در مسیرهای طولانی | Travel Path نامناسب | اصلاح مسیر حرکت |
تست Stringing چیست؟
یکی از روشهای کاربردی برای تنظیم پرینتر، چاپ یک Stringing Test است. در این مدلها معمولاً چند ستون یا چند بخش جدا از هم وجود دارد. نازل باید بین این بخشها حرکت کند و در صورتی که فیلامنت در هنگام Travel خارج شود، رشتههایی بین آنها تشکیل میشود. با تغییر مرحلهای تنظیمات میتوانید نتیجه را مقایسه کنید.
برای مثال:
تست اول → دمای فعلی + Retraction فعلی
تست دوم → دمای کمتر + همان Retraction
تست سوم → دمای مناسب + Retraction متفاوت
به این ترتیب بهجای حدس زدن، میتوانید تأثیر هر تغییر را روی نتیجه واقعی مشاهده کنید.
آیا افزایش Retraction همیشه Stringing را برطرف میکند؟
خیر. این یکی از اشتباهات رایج در عیبیابی است. اگر علت اصلی Stringing، دمای بیش از حد، رطوبت فیلامنت یا مشکل Hotend باشد، افزایش شدید Retraction الزاماً مشکل را حل نمیکند. حتی Retraction بیش از حد میتواند مشکلات جدیدی در Extrusion ایجاد کند. بنابراین Retraction تنها یکی از متغیرهای این مسئله است و باید همراه با دما، وضعیت فیلامنت و سختافزار بررسی شود.
اStringing در پرینترهای صنعتی چرا اهمیت بیشتری دارد؟
در قطعات صنعتی، Stringing فقط یک مشکل ظاهری نیست. رشتههای اضافی ممکن است:
- سطح قطعه را خراب کنند.
- عملیات پسپردازش را افزایش دهند.
- در مونتاژ مشکل ایجاد کنند.
- روی دقت ظاهری قطعه تأثیر بگذارند.
- زمان تمیزکاری قطعه را افزایش دهند.
در کاربردهای دقیق، کاهش Stringing میتواند بخشی از فرآیند بهینهسازی کیفیت چاپ باشد. UltiMaker نیز تنظیم Retraction و دمای چاپ را از عوامل مهم برای کاهش Stringing و بهبود کیفیت قطعات دقیق معرفی میکند.
چگونه Stringing را از روی قطعه پاک کنیم؟
اگر چاپ انجام شده و رشتههای اضافی روی قطعه باقی ماندهاند، میتوان آنها را با ابزار مناسب حذف کرد. برای رشتههای بسیار نازک، معمولاً میتوان از:
- پنس
- کاتر ظریف
- ابزارهای پرداخت
- سنباده مناسب
استفاده کرد. حرارت نیز میتواند رشتههای بسیار نازک را جمع یا ذوب کند، اما باید با احتیاط انجام شود تا سطح قطعه آسیب نبیند. برای قطعات حساس، روش مکانیکی کنترلشده معمولاً انتخاب مطمئنتری است.
چکلیست سریع رفع Stringing
قبل از شروع چاپ بعدی این موارد را بررسی کنید:
✓ فیلامنت خشک است؟
✓ نازل تمیز است؟
✓ دمای نازل مناسب ماده است؟
✓ Retraction تنظیم شده است؟
✓ سرعت Retraction مناسب است؟
✓ مسیر Travel بهینه است؟
✓ Hotend بهدرستی مونتاژ شده است؟
✓ پروفایل Slicer مخصوص همان پرینتر و فیلامنت است؟
اگر مشکل همچنان وجود داشت، بهتر است هر بار فقط یک پارامتر را تغییر دهید و نتیجه را با چاپ قبلی مقایسه کنید.
جمعبندی
اStringing در پرینتر سه بعدی معمولاً به شکل رشتههای نازک بین بخشهای مختلف قطعه ظاهر میشود و علت آن میتواند ترکیبی از تنظیمات نرمافزاری، شرایط فیلامنت و وضعیت سختافزار باشد. برای رفع آن، بهتر است ابتدا از موارد ساده شروع کنید:
فیلامنت خشک → نازل تمیز → دمای مناسب → Retraction صحیح → مسیر Travel مناسب → بررسی Hotend
نکته مهم این است که برای همه پرینترها و تمام فیلامنتها یک تنظیم جادویی وجود ندارد. بهترین نتیجه زمانی به دست میآید که تنظیمات متناسب با نوع پرینتر، ساختار اکسترودر، جنس فیلامنت و پروفایل Slicer تنظیم و با تست واقعی بررسی شوند.
سوالات متداول
ا Stringing در پرینتر سه بعدی یعنی چه؟
اStringing به ایجاد رشتههای نازک فیلامنت بین قسمتهای مختلف مدل در هنگام حرکت نازل گفته میشود.
مهمترین علت Stringing چیست؟
دمای بیش از حد نازل و تنظیم نامناسب Retraction از عوامل رایج هستند؛ اما رطوبت فیلامنت، نازل کثیف و مشکلات Hotend نیز میتوانند باعث تشدید آن شوند.
آیا رطوبت فیلامنت باعث Stringing میشود؟
بله. فیلامنت مرطوب میتواند باعث Stringing، حباب، افت کیفیت سطح و مشکلات Extrusion شود.
آیا افزایش Retraction همیشه مشکل را حل میکند؟
خیر. Retraction باید متناسب با پرینتر و فیلامنت تنظیم شود و افزایش بیش از حد آن میتواند مشکلات دیگری ایجاد کند.
آیا PETG بیشتر از PLA Stringing دارد؟
ا PETG میتواند نسبت به Stringing حساستر باشد و معمولاً به تنظیم دقیقتری در دما و Retraction نیاز دارد.
https://rooyeshsanat.com/ybU0Pn
کپی آدرس