

تعمیر پرینتر سهبعدی بامبو لب H2D
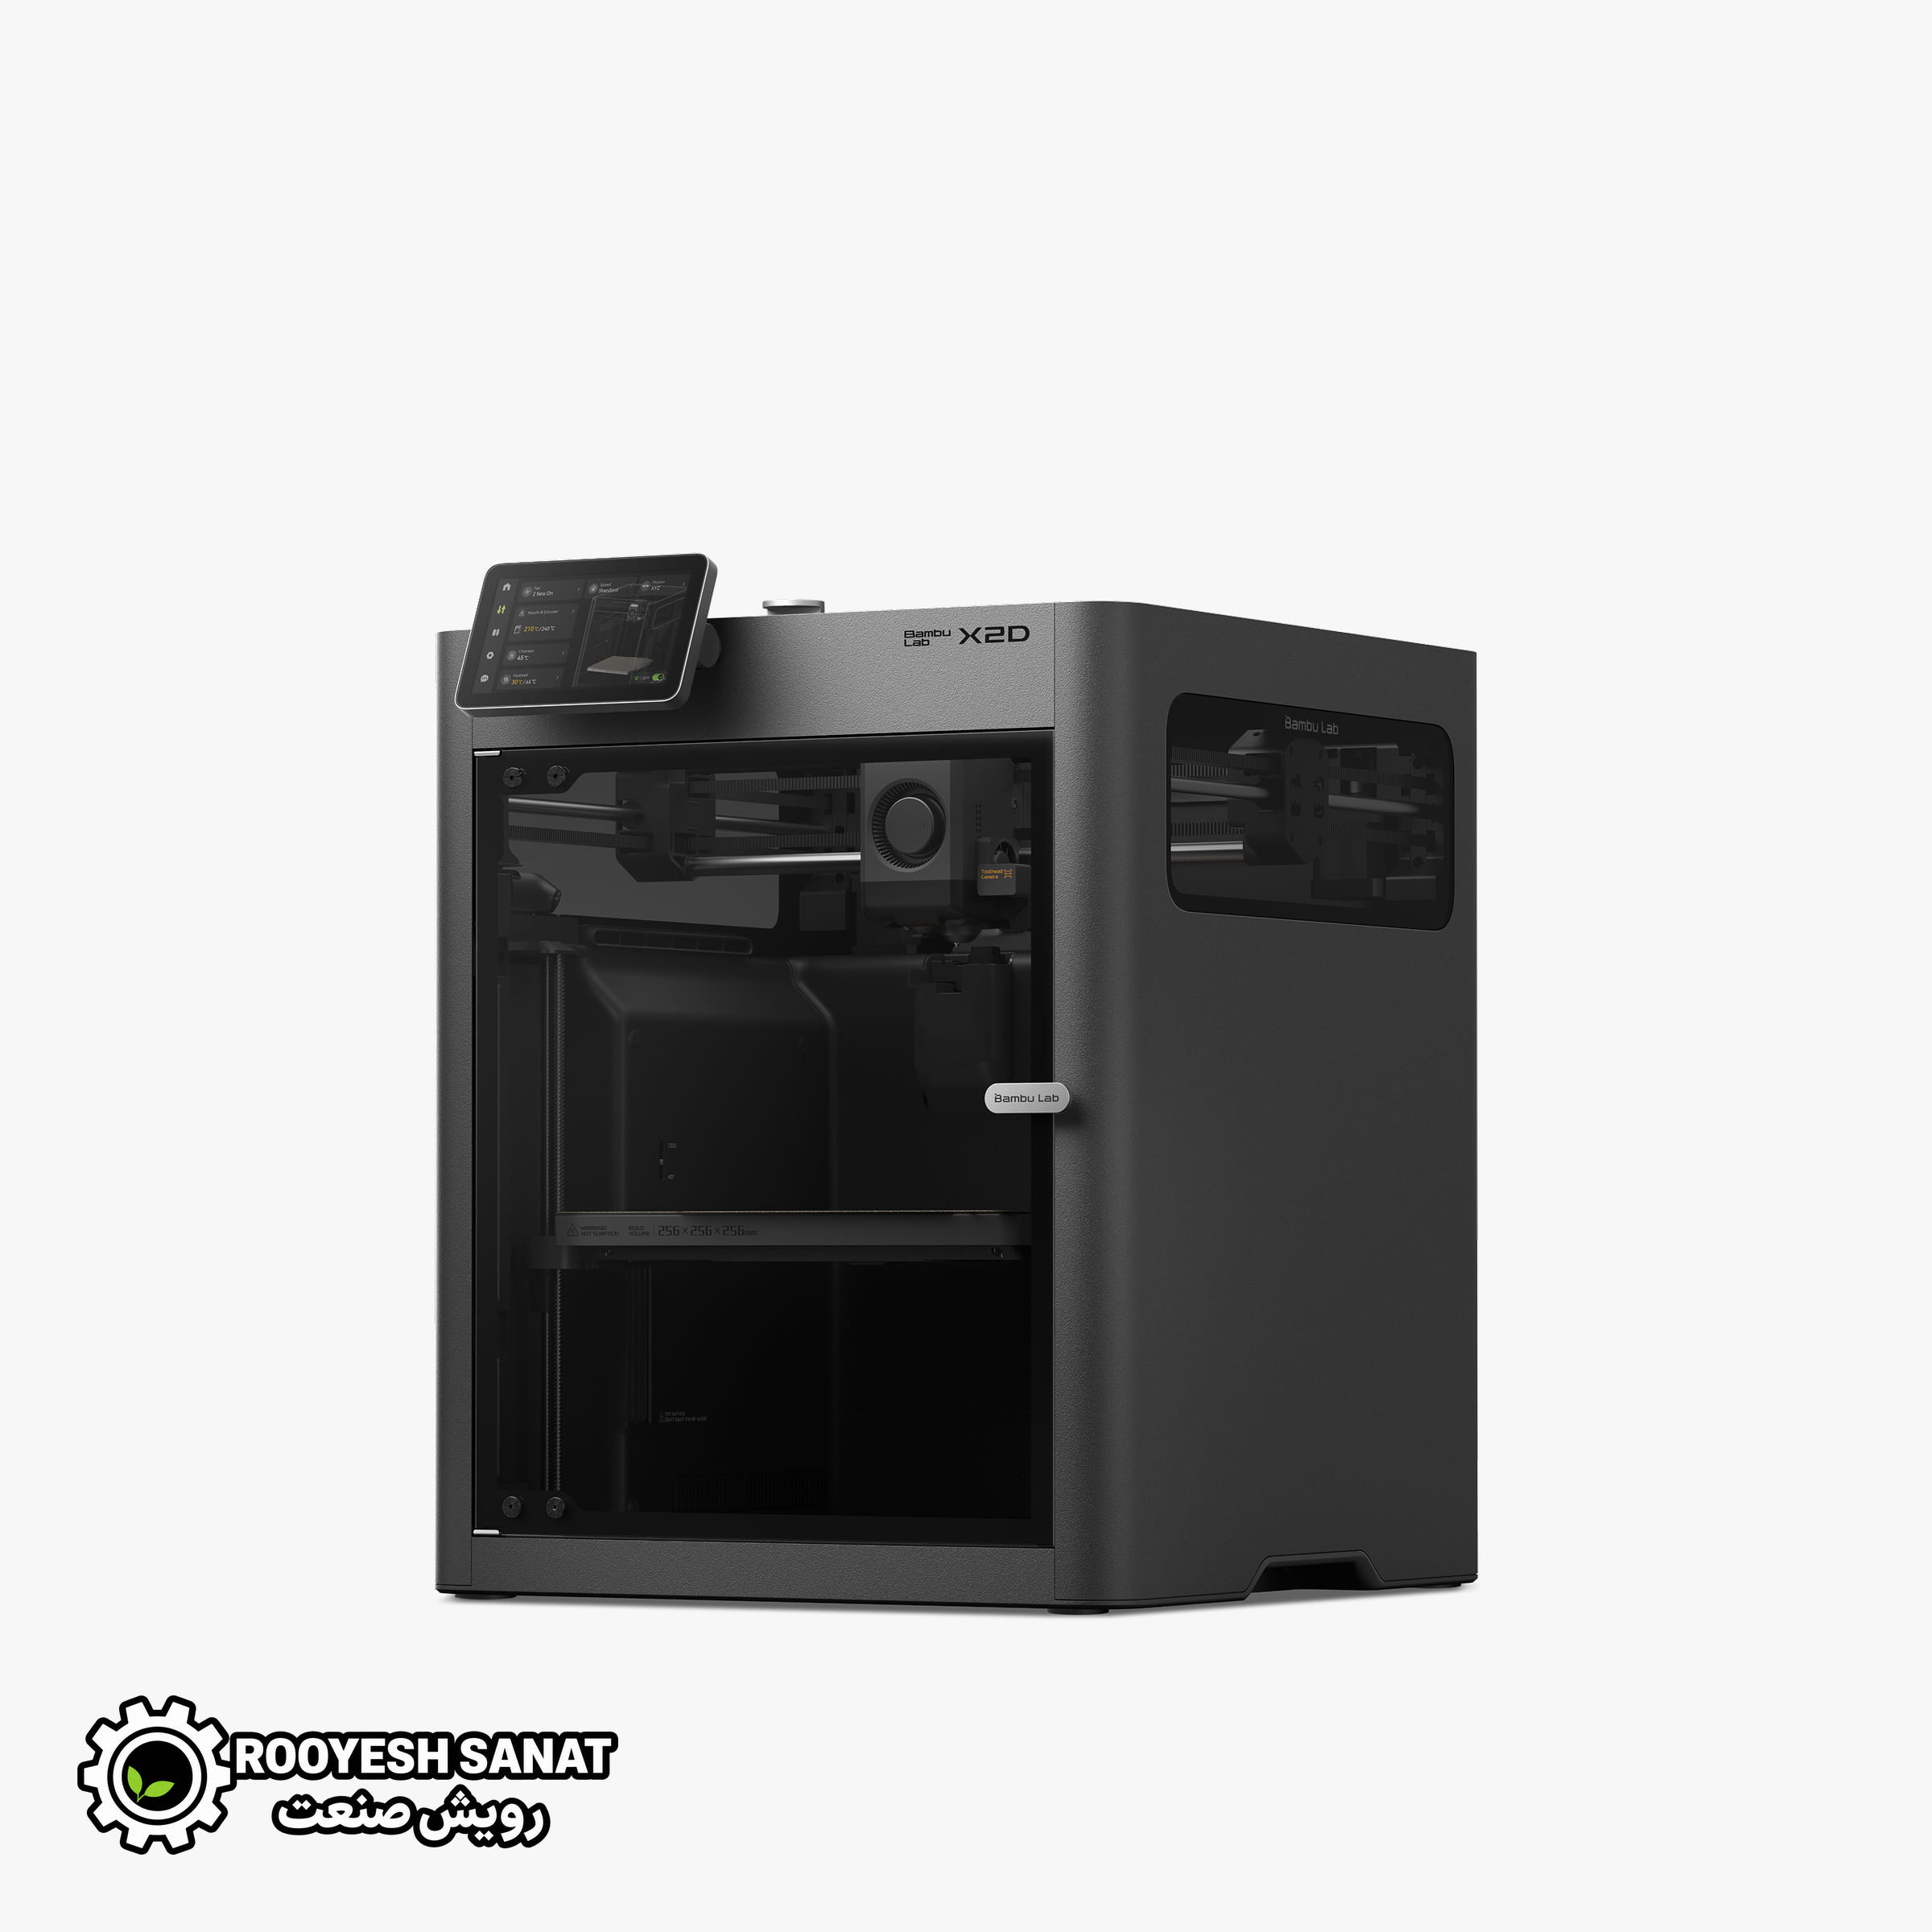
پرینتر سهبعدی Bambu Lab H2D یکی از مدلهای پیشرفته بامبو لب است که با ساختار CoreXY، دو نازل، محفظه گرم، سرعت بالا و پشتیبانی از سیستمهای AMS برای چاپ چندمتریال طراحی شده است. پیچیدگی بیشتر این دستگاه باعث میشود مشکلاتی مانند گرفتگی نازل، خطای اکسترودر، Failed to Extrude، مشکلات تغذیه فیلامنت، خطاهای AMS و ایرادات لایه اول نیازمند عیبیابی دقیق باشند.
برای مشاهده مشخصات و اطلاعات محصول میتوانید به صفحه پرینتر سهبعدی بامبو لب H2D در سایت رویش صنعت مراجعه کنید.
مشخصات فنی مهم پرینتر Bambu Lab H2D
| مشخصات | مقدار |
|---|---|
| فناوری چاپ | FDM |
| ساختار حرکتی | CoreXY |
| حجم چاپ با یک نازل | 325 × 320 × 325 mm³ |
| حجم چاپ دو نازل | 300 × 320 × 325 mm³ |
| حجم ترکیبی دو نازل | 350 × 320 × 325 mm³ |
| حداکثر دمای نازل | 350°C |
| نازل استاندارد | 0.4 mm |
| نازلهای پشتیبانیشده | 0.2 / 0.4 / 0.6 / 0.8 mm |
| حداکثر دمای صفحه ساخت | 120°C |
| حداکثر سرعت هد | 1000 mm/s |
| حداکثر شتاب هد | 20,000 mm/s² |
| حداکثر دمای محفظه | 65°C |
| حداکثر دبی هاتاند استاندارد | 40 mm³/s |
| قطر فیلامنت | 1.75 mm |
| اکسترودر | موتور سنکرون مغناطیس دائم با دقت بالا |
| چرخدنده اکسترودر | فولاد سختکاریشده |
| هاتاند | تمامفلزی |
| سیستم تغذیه | دو مسیر نازل و پشتیبانی از AMS |
طبق مشخصات رسمی، H2D از چاپ دو نازله، نازل با دمای حداکثر 350°C، صفحه ساخت با حداکثر دمای 120°C و محفظه فعال با حداکثر دمای 65°C پشتیبانی میکند. همچنین حداکثر سرعت هد 1000 mm/s و حداکثر شتاب آن 20,000 mm/s² اعلام شده است.
مشکلات رایج پرینتر Bambu Lab H2D
| مشکل | علائم احتمالی |
|---|---|
| گرفتگی نازل | قطع خروج فیلامنت، خروج کم مواد یا Under-Extrusion |
| اضافهبار اکسترودر | Extruder Motor Overloaded، صدای کلیک یا توقف چاپ |
| خطای اکسترود | Failed to Extrude یا Extruder Not Extruding Properly |
| مشکل نازل چپ یا راست | عملکرد صحیح یک نازل و خطای مکرر نازل دیگر |
| مشکل AMS | عدم بارگذاری، بارگذاری و برگشت مجدد فیلامنت یا خطای Feed |
| مشکل PTFE | مقاومت زیاد، گیرکردن یا حرکت نامناسب فیلامنت |
| خطای سنسور فیلامنت | تشخیص اشتباه وجود یا عدم وجود فیلامنت |
| مشکل لایه اول | چسبندگی ضعیف، فاصله بین خطوط یا ارتفاع نامناسب نازل |
| Under-Extrusion | کمبود مواد در دیوارهها، Infill یا سطوح بالا |
| مشکل دمای نازل | گرمنشدن، نوسان دما یا خطای سنسور |
| مشکل محفظه گرم | نرسیدن محفظه به دمای تنظیمشده یا ناپایداری دما |
۱. گرفتگی نازل و قطع خروج فیلامنت
گرفتگی نازل در H2D میتواند باعث کاهش شدید خروج فیلامنت، توقف اکستروژن یا ایجاد خطای Failed to Extrude شود. این مشکل ممکن است در اثر باقیماندن مواد، فیلامنت نامناسب، تنظیمات حرارتی نامتناسب یا ایجاد مقاومت در مسیر اکستروژن به وجود بیاید.
در صورت مشاهده گرفتگی، ابتدا باید نوع فیلامنت، دمای چاپ، وضعیت مسیر فیلامنت و خروجی نازل بررسی شود. اگر گرفتگی تکرار میشود، فقط تعویض نازل کافی نیست و اکسترودر و مسیر تغذیه نیز باید بررسی شوند.
راهکار اولیه
- بررسی وضعیت فیلامنت و خشکبودن آن.
- بررسی مسیر PTFE.
- بررسی خروج فیلامنت از نازل در دمای مناسب.
- انجام روش تمیزکاری توصیهشده توسط سازنده.
- در صورت تکرار گرفتگی، بررسی اکسترودر و هاتاند توسط متخصص.
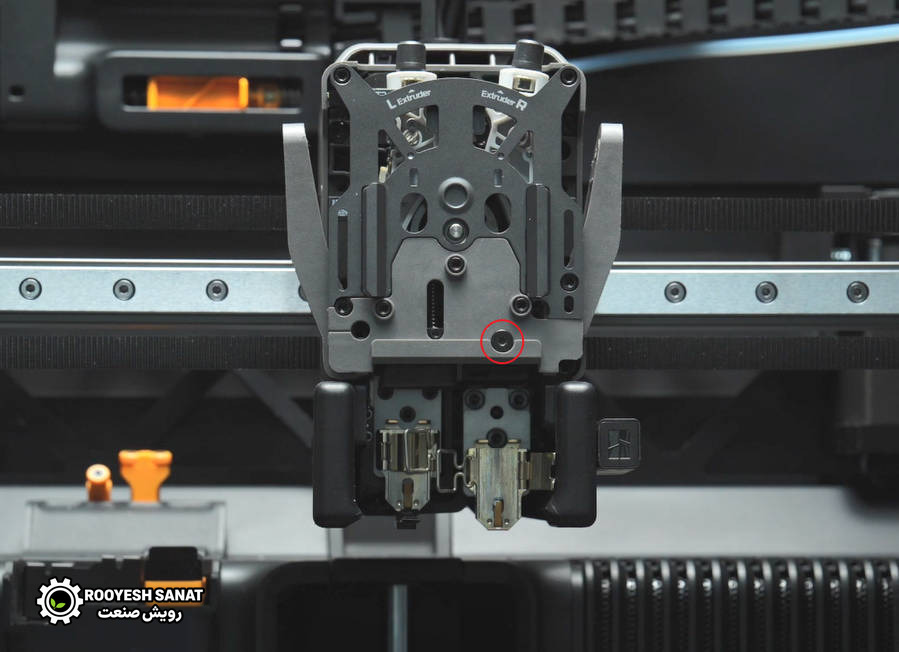
۲. خطای Extruder Motor Overloaded
یکی از مشکلاتی که در گزارشهای کاربران H2D دیده میشود، خطای اضافهبار موتور اکسترودر است. علائم میتواند شامل صدای کلیک، توقف خروج فیلامنت و متوقفشدن چاپ باشد.
در چند گزارش کاربری، حتی پس از بررسی یا تعویض نازل، مشکل اکسترودر ادامه داشته است. در یک گزارش نیز کاربر اعلام کرده بود که پس از حدود 14 ساعت چاپ، موتور اکستروژن دچار اضافهبار شده و با وجود بررسی نازل و اکسترودر، خطا تکرار شده است. این موارد تجربه کاربران هستند و نمیتوان آنها را به تمام دستگاههای H2D تعمیم داد.
در صورت تکرار خطا، باید گرفتگی، فشار مسیر فیلامنت، چرخدنده اکسترودر، نازل و عملکرد موتور بررسی شوند.
۳. خطای Failed to Extrude
خطای Failed to Extrude الزاماً به معنای گرفتگی مستقیم نازل نیست. فیلامنت بسیار نازک یا آسیبدیده، لغزش چرخدنده، مقاومت در مسیر PTFE، مشکلات AMS یا سنسور نیز میتوانند باعث چنین خطایی شوند.
در یک گزارش مربوط به H2D، کاربر پس از تعویض واحد اکسترودر همچنان در چاپ ASA با خطای Extruder Not Extruding Properly مواجه شده بود، در حالی که نازل دیگر دستگاه بدون مشکل کار میکرد. در همان بحث پیشنهاد شده بود چاپ با قرقره خارجی انجام شود تا مشخص شود منشأ مشکل از AMS است یا اکسترودر.
۴. کارکرد یک نازل و خرابی مکرر نازل دیگر
یکی از سناریوهای مهم در عیبیابی H2D زمانی است که یک نازل بهدرستی چاپ میکند اما نازل دیگر مرتباً خطای اکستروژن یا بارگذاری میدهد.
این حالت میتواند از نازل، اکسترودر همان سمت، سنسور فیلامنت، مسیر PTFE یا بخشهای مرتبط با تغذیه همان نازل ناشی شود. بنابراین نباید صرفاً با مشاهده سالمبودن نازل اول نتیجه گرفت که کل سیستم اکستروژن سالم است.
در یک گزارش انجمن بامبو لب، کاربر اعلام کرده بود که نازل چپ با تغذیه مستقیم کار میکند اما از طریق AMS بارگذاری انجام نمیشود. در ادامه، ایراد به یک بافر داخلی نسبت داده شد و پس از تعویض آن، بارگذاری AMS 2 Pro و AMS HT برای نازل چپ به حالت عادی برگشت. این یک تجربه موردی است و نشان نمیدهد تمام خطاهای مشابه ناشی از بافر هستند.
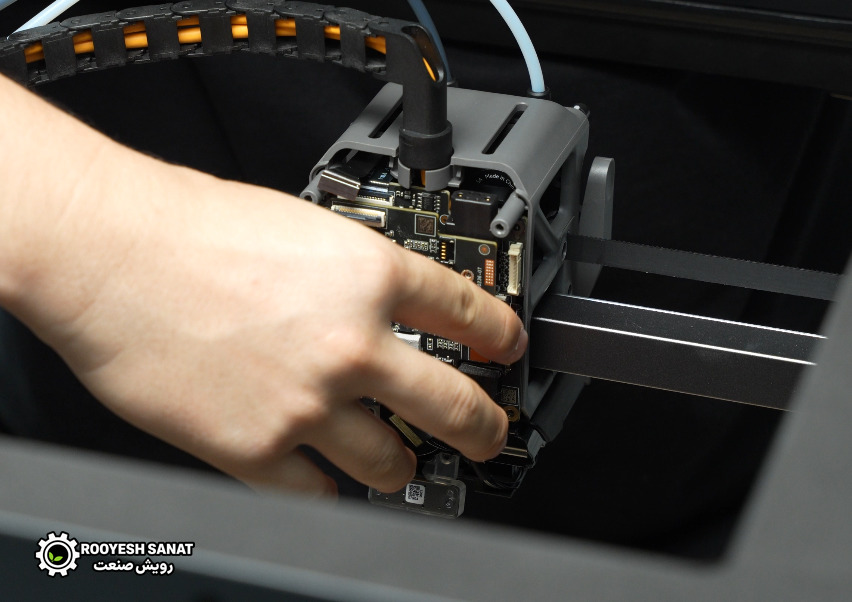
۵. مشکلات AMS 2 Pro و تغذیه فیلامنت
سیستم AMS در H2D بخش مهمی از مسیر تغذیه فیلامنت است. اگر فیلامنت از قرقره خارج شود اما در مسیر انتقال گیر کند یا دوباره به سمت AMS برگردد، باید کل مسیر از قرقره تا اکسترودر بررسی شود.
در گزارشهای کاربران، مواردی از بارگذاری ناموفق، تلاش مکرر برای واردکردن و خارجکردن فیلامنت و مشکل در یک Slot خاص دیده شده است. در یک گزارش، کاربر پس از حدود 600 ساعت چاپ متوجه مشکل تغذیه یکی از AMS 2 Proها شده بود و حتی تعویض محل AMS نیز مشکل را برطرف نکرده بود.
برای عیبیابی، میتوان ابتدا فیلامنت را از طریق قرقره خارجی امتحان کرد. اگر چاپ با تغذیه خارجی بدون مشکل انجام شود، احتمال دارد منشأ مشکل در مسیر AMS، بافر یا لولههای PTFE باشد.
۶. مشکلات AMS HT و نازل چپ
در برخی گزارشها، کاربران H2D با حالتی مواجه شدهاند که AMS HT فیلامنت را تا نزدیکی اکسترودر میرساند اما بارگذاری نهایی انجام نمیشود و فیلامنت دوباره به عقب برمیگردد.
در یک گزارش انجمن بامبو لب، کاربر اعلام کرده بود که AMS HT برای نازل چپ بارگذاری نمیکرد، در حالی که بارگذاری دستی همان نازل امکانپذیر بود. مواردی مانند اتصال AMS، Firmware، مسیر PTFE و اختصاص AMS به نازل مربوطه در عیبیابی بررسی شده بودند.
۷. خطای سنسور و تشخیص اشتباه فیلامنت
سنسورها در H2D برای تشخیص وضعیت فیلامنت و کنترل فرایند تغذیه اهمیت زیادی دارند. اگر دستگاه وجود فیلامنت را اشتباه تشخیص دهد یا تصور کند مسیر خالی است، ممکن است عملیات بارگذاری یا چاپ متوقف شود.
در یک تجربه کاربری، دستگاه با وجود امکان اکسترود دستی، وضعیت فیلامنت را بهدرستی تشخیص نمیداد و کاربر احتمال خرابی سنسور سمت اکسترودر را مطرح کرده بود. چنین مواردی باید با تست سنسور و بررسی اتصالات مشخص شوند و نباید صرفاً بر اساس پیام خطا، یک قطعه خاص را تعویض کرد.
۸. مشکل مسیر PTFE و مقاومت فیلامنت
مسیر PTFE باید بدون خم شدید، فشار یا اصطکاک غیرعادی باشد. هرگونه مقاومت اضافی میتواند باعث افزایش بار روی سیستم تغذیه و در شرایط خاص باعث خطای اکسترودر شود.
در یک گزارش انجمن بامبو لب، کاربر پس از جابهجایی اشتباه لولههای PTFE بالای اکسترودر با خطاهایی مانند مقاومت زیاد فیلامنت و گرفتگی نازل مواجه شده بود و پس از بازگرداندن مسیر لولهها به آرایش صحیح، سیستم تغذیه دوباره کار کرد. این تجربه نشان میدهد مسیر صحیح لولهها در H2D اهمیت دارد.
۹. Under-Extrusion و کاهش خروج فیلامنت
اگر خطوط چاپ نازکتر از حد انتظار باشند، دیوارهها ناقص شوند یا در Infill مواد کافی قرار نگیرد، مشکل میتواند به Under-Extrusion مربوط باشد.
در H2D، مواردی از Under-Extrusion شدید با نازلهای HF گزارش شده است؛ بهخصوص در سرعتهای بالاتر. در یک گزارش، کاربر پس از یک خطای تغذیه متوجه شد که در چاپ Solid Infill با سرعت بالا خروج مواد بهشدت کاهش یافته است.
در چنین شرایطی باید دمای نازل، سرعت چاپ، نوع نازل، حداکثر Flow، وضعیت فیلامنت و سلامت مسیر اکستروژن بررسی شوند.
۱۰. مشکلات لایه اول
لایه اول باید یکنواخت، پیوسته و دارای چسبندگی مناسب باشد. فاصله زیاد نازل از صفحه، نزدیکبودن بیش از حد نازل، آلودگی صفحه، تنظیمات نامناسب متریال یا مشکل در سیستم Leveling میتواند باعث خرابی لایه اول شود.
اگر مشکل فقط در یک سمت صفحه یا فقط هنگام استفاده از یکی از نازلها دیده میشود، بررسی جداگانه همان نازل و سیستم حرکتی مربوط به آن اهمیت دارد.
۱۱. مشکلات دمای نازل
دمای صحیح نازل برای اکستروژن پایدار اهمیت زیادی دارد. اگر نازل به دمای موردنظر نمیرسد، دما نوسان شدید دارد یا پیام خطای حرارتی نمایش داده میشود، باید سنسور دما، المنت حرارتی، کابلها و برد مرتبط بررسی شوند.
با توجه به حداکثر دمای 350°C در H2D، هرگونه تعمیر در بخش حرارتی باید با رعایت کامل اصول ایمنی و توسط فرد آشنا با ساختار دستگاه انجام شود.
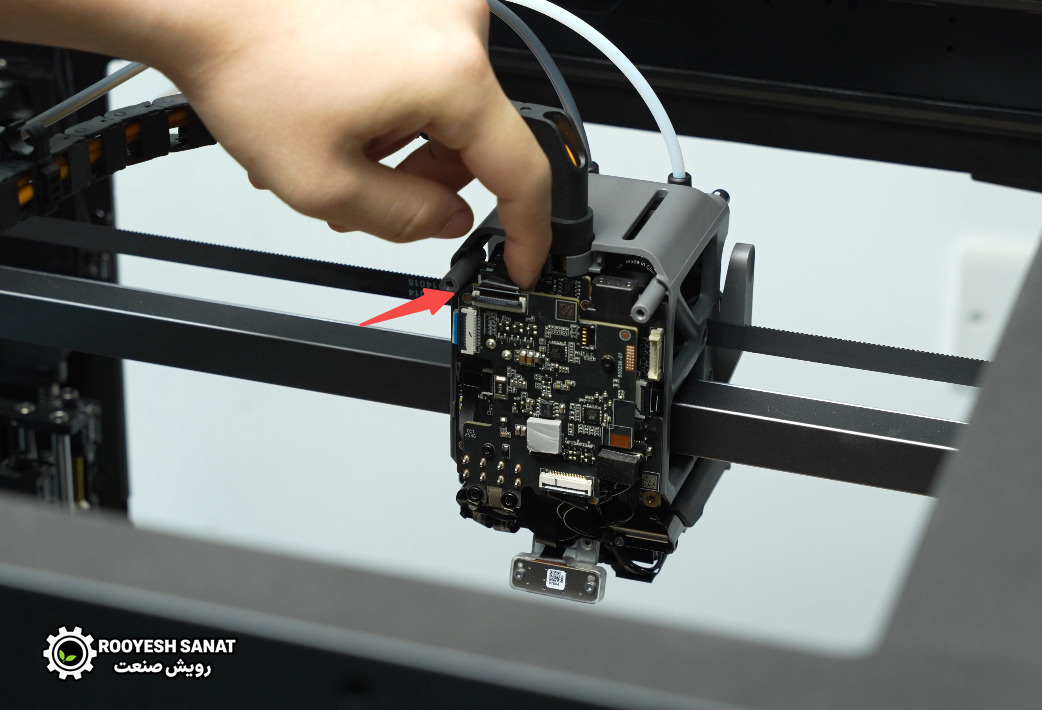
۱۲. مشکلات محفظه گرم
H2D از گرمکردن فعال محفظه تا 65°C پشتیبانی میکند. این قابلیت برای چاپ برخی متریالهای مهندسی اهمیت دارد، اما خرابی سنسور، سیستم گرمایش یا گردش هوا میتواند باعث نرسیدن محفظه به دمای تنظیمشده شود.
اگر دمای محفظه ثابت نمیماند یا مقدار نمایشدادهشده با شرایط واقعی مطابقت ندارد، سیستم گرمایش و سنسورهای مرتبط باید بررسی شوند.
۱۳. مشکلات چاپ با متریالهای مهندسی
استفاده از موادی مانند ABS، ASA و فیلامنتهای تقویتشده با الیاف نیازمند تنظیم صحیح دما، محفظه و سرعت چاپ است. مشکلاتی مانند Warping، Under-Extrusion یا جداشدن لایهها الزاماً به معنی خرابی پرینتر نیستند.
در صورت مشاهده مشکل فقط با یک نوع فیلامنت، ابتدا باید پروفایل متریال، دمای چاپ، خشکبودن فیلامنت و سرعت/Flow بررسی شود و سپس سراغ قطعات سختافزاری رفت.
۱۴. صدای غیرعادی و مشکلات حرکتی
صدای غیرعادی هنگام حرکت هد، لرزش یا تغییر ناگهانی کیفیت چاپ میتواند از مسیر حرکتی، تسمهها، اتصالات مکانیکی یا برخورد هد با مدل ناشی شود.
اگر صدای غیرعادی همراه با Layer Shift یا جابهجایی مدل باشد، بهتر است دستگاه متوقف و سیستم حرکتی بررسی شود؛ ادامه چاپ در شرایطی که قطعهای گیر کرده یا حرکت محور غیرعادی است میتواند آسیب بیشتری ایجاد کند.
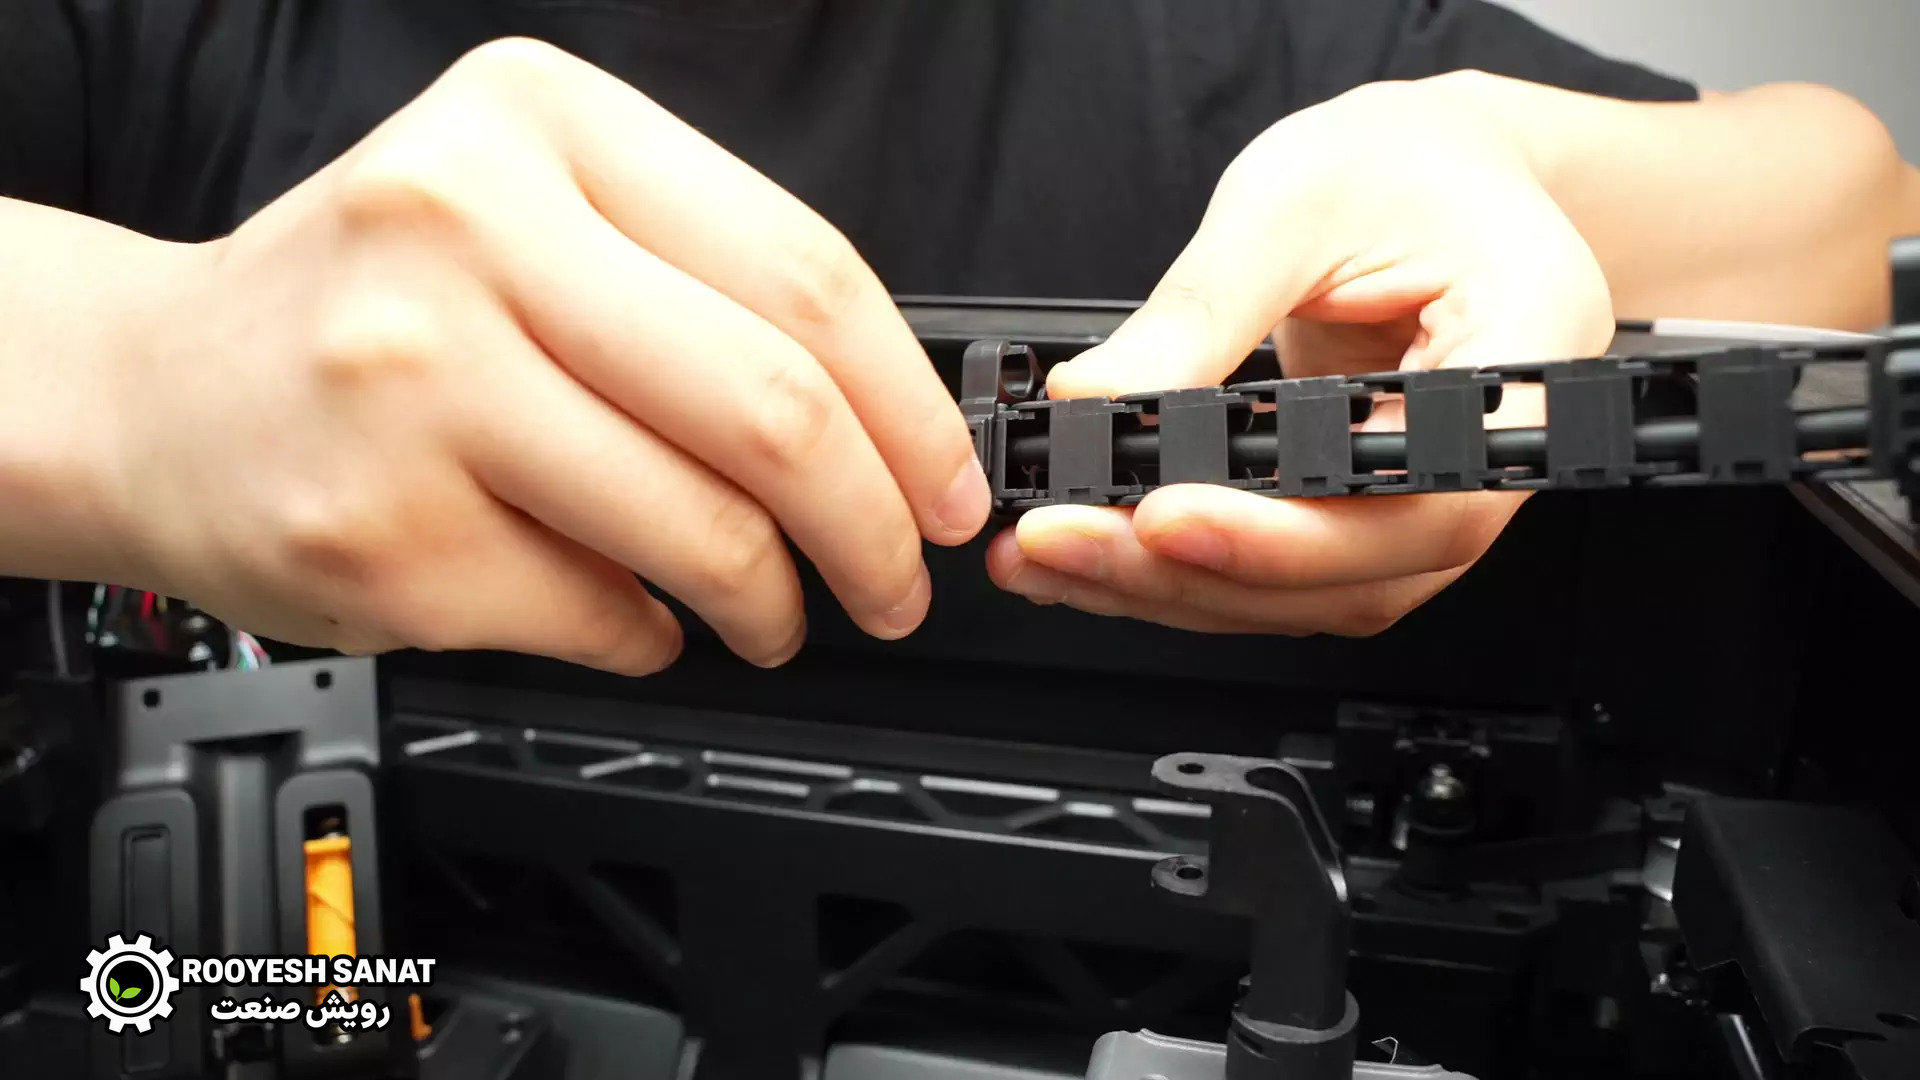
چه زمانی باید تعمیر پرینتر بامبو لب H2D را به متخصص سپرد؟
- وقتی خطای Extruder Motor Overloaded مرتباً تکرار میشود.
- وقتی یکی از دو نازل دائماً خطای اکستروژن میدهد.
- وقتی با وجود تعویض یا تمیزکردن نازل، مشکل Failed to Extrude باقی میماند.
- وقتی AMS 2 Pro یا AMS HT فیلامنت را به نازل مربوطه منتقل نمیکند.
- وقتی فیلامنت در مسیر PTFE گیر میکند یا مرتباً برمیگردد.
- وقتی سنسور فیلامنت وضعیت را اشتباه تشخیص میدهد.
- وقتی دمای نازل یا محفظه به مقدار تنظیمشده نمیرسد.
- وقتی مشکل لایه اول بعد از Leveling و کالیبراسیونهای استاندارد باقی میماند.
- وقتی نیاز به بازکردن اکسترودر، Toolhead، بافر یا قطعات الکترونیکی وجود دارد.
- وقتی دستگاه هنگام چاپ صدای غیرعادی، لرزش شدید یا Layer Shift ایجاد میکند.
آشنایی با Bambu Lab
Bambu Lab یکی از برندهای شناختهشده حوزه چاپ سهبعدی است که روی سرعت، اتوماسیون، کنترل هوشمند و سادهسازی فرایند چاپ تمرکز دارد. مدل H2D با ساختار دو نازله، محفظه گرم و پشتیبانی از سیستمهای چندمتریال، برای کاربردهای حرفهایتر طراحی شده است.
برای مشاهده اطلاعات رسمی محصولات این شرکت میتوانید به
مراجعه کنید.
جمعبندی
تعمیر پرینتر سهبعدی Bambu Lab H2D به دلیل ساختار دو نازله، اکسترودرهای مستقل، سیستمهای AMS، مسیرهای متعدد تغذیه و محفظه گرم، نیازمند عیبیابی مرحلهبهمرحله است. مشکلاتی مانند گرفتگی نازل، Extruder Overload، Failed to Extrude، Under-Extrusion، خطاهای AMS، مشکل سنسور و ایرادات لایه اول باید بر اساس علائم واقعی دستگاه بررسی شوند.
اگر یک مشکل بهصورت مکرر بازمیگردد، تعویض تصادفی قطعات راهکار مناسبی نیست. ابتدا باید مشخص شود مشکل از نازل، اکسترودر، مسیر PTFE، AMS، سنسور، سیستم حرارتی یا بخش الکترونیکی دستگاه است و سپس تعمیر یا تعویض قطعه انجام شود.